



Ciclo de Taladrado Profundo ECS G83/r con Permanencia para Rotura de Viruta Eficiente
ECS G83/r Taladrado Profundo con Permanencia para Rotura de Viruta
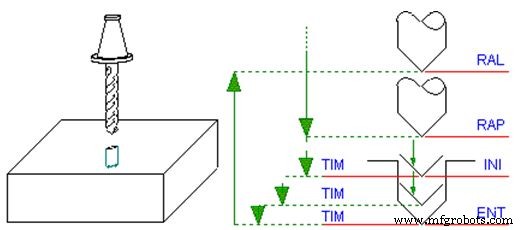
Las diferencias entre este ciclo y el taladrado profundo G83 son:
- Al final de cada paso de taladrado se ejecuta una permanencia de TIM seg para romper la viruta.
- Al final de la permanencia, la broca no se mueve en rápido a la cota RAP sino que inicia inmediatamente el siguiente paso de taladrado.
La entrada de datos del ciclo se activa, en modos MDI y Edición, mediante esta secuencia de teclas:
Programación
G83 <ENT=..> <RAP=..> <RAL=..> <INI=..> <IND=..> <TIM=..>
Parámetros
| Parámetro | Descripción |
|---|---|
| ENT | Cota de profundidad alcanzada a velocidad de trabajo |
| RAP | Cota alcanzada en rápido al inicio del ciclo |
| RAL | Cota alcanzada en rápido al final del ciclo |
| INI | Cota Inicial de Taladrado [mm] |
| IND | Incremento de Taladrado [mm] |
| TIM | Tiempo de permanencia [seg] |
Ciclo de Roscado ECS G84: Configuración y Optimización para Fresadoras
Ciclo de Taladrado Profundo y Desalojo ECS G83: Taladrado Preciso y Eficiente
máquina CNC
- Acelere taladrado 50% con Modulación Asistida de Mecanizado (MAM)
- Taladrado a Golpe Eficiente en Torno Fanuc CNC con Ciclo G74
- Ranurado Frontal con Ciclo de Taladrado a Golpe G74 en Programación CNC
- Ciclo de Mandrinado ECS G89 con Tiempo de Permanencia: Guía Paso a Paso
- Ciclo de Mandrinado con Retroceso ECS G87 – Visión General Completa y Configuración
- Ciclo de Mandrinado ECS G86 con Función de Parada de Husillo
- Ciclo de Mandrinado ECS G85 – Retorno de Herramienta Optimizado y Taladrado de Precisión
- Ciclo de Taladrado Profundo y Desalojo ECS G83: Taladrado Preciso y Eficiente
- Ciclo de Taladrado ECS G82 con Permanencia para Rotura de Viruta
- ECS G81/3: Ciclo de Taladrado de 3 Capas – Taladrado Multi-Zona Eficiente
- Ciclo de Taladrado Estándar ECS G81: Entrada de Datos Precisa y Parámetros