



Ciclo de Mandrinado ECS G86 con Función de Parada de Husillo
Ciclo de Mandrinado con Parada de Husillo ECS G86
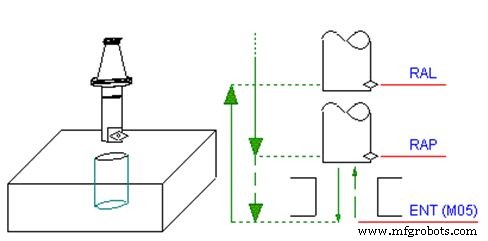
La única diferencia entre este ciclo y el Taladrado Estándar G81 es que el husillo, al alcanzar la cota ENT, se detiene. Se reiniciará solo cuando la herramienta alcance en rápido la cota RAL.
La entrada de datos del ciclo se activa, en modos MDI y Edición, mediante esta secuencia de teclas:
Programación
G86 <ENT=..> <RAP=..> <RAL=..>
Parámetros
| Parámetro | Descripción |
|---|---|
| ENT | Cota de profundidad alcanzada a velocidad de trabajo |
| RAP | Cota alcanzada en rápido al inicio del ciclo |
| RAL | Cota de retorno alcanzada en rápido con husillo detenido. |
Ciclo de Mandrinado con Retroceso ECS G87 – Visión General Completa y Configuración
Ciclo de Mandrinado ECS G85 – Retorno de Herramienta Optimizado y Taladrado de Precisión
máquina CNC
- Dominando el Rosca Cónica en Tornos CNC Fanuc con Ciclo G76
- Roscado Cónico Eficiente con G92: Guía Completa CNC
- Ciclo de Mandrinado ECS G89 con Tiempo de Permanencia: Guía Paso a Paso
- Ciclo de Mandrinado con Retroceso ECS G87 – Visión General Completa y Configuración
- Ciclo de Mandrinado ECS G85 – Retorno de Herramienta Optimizado y Taladrado de Precisión
- Ciclo de Roscado ECS G84: Configuración y Optimización para Fresadoras
- Ciclo de Taladrado Profundo ECS G83/r con Permanencia para Rotura de Viruta Eficiente
- Ciclo de Taladrado Profundo y Desalojo ECS G83: Taladrado Preciso y Eficiente
- Ciclo de Taladrado ECS G82 con Permanencia para Rotura de Viruta
- ECS G81/3: Ciclo de Taladrado de 3 Capas – Taladrado Multi-Zona Eficiente
- Ciclo de Taladrado Estándar ECS G81: Entrada de Datos Precisa y Parámetros