



Ciclo de Mandrinado Fino Okuma G76: Taladrado Preciso y Configuración de Parámetros
Ciclo de Mandrinado Fino Okuma G76
Ciclo de Mandrinado Fino G76
Programación
G76 X__Y__Z__R__Q__(I__J__) P__F__
Parámetros
| Parámetro | Descripción |
|---|---|
| X,Y | Valores de coordenadas de la posición del agujero |
| Z | Nivel del fondo del agujero |
| R | Nivel del punto R |
| Q | Cantidad de desplazamiento (ver explicación abajo) |
| I,J | Cantidad de desplazamiento (ver explicación abajo) |
| P | Tiempo de permanencia en el fondo del agujero |
| F | Avance |
Secuencia de Mecanizado
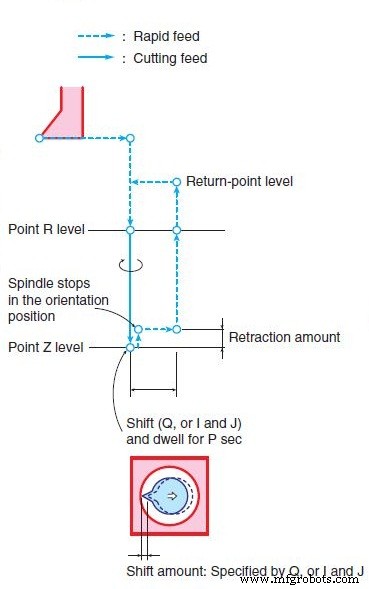
(1) Posicionamiento en ejes X e Y en avance rápido
(2) Posicionamiento al nivel del punto R en avance rápido
(3) Mandrinado al nivel del punto Z a la velocidad de corte especificada con el husillo girando en sentido horario
(4) Permanencia en el punto Z durante P segundos, retroceso por la cantidad establecida en DIRECCIÓN Y EJE DE DESPLAZAMIENTO EN G76, G87 del parámetro opcional NC (CICLO FIJO), luego parada del husillo en posición de orientación. Después, la herramienta se desplaza por la cantidad Q en la dirección opuesta a la superficie interior mecanizada.
(5) Retorno al nivel de punto de retorno en avance rápido
(6) La herramienta regresa en dirección de la herramienta por la cantidad Q, luego el husillo comienza a girar en sentido horario.
Detalles
Cantidad de retroceso en el punto Z
La cantidad que el eje Z retrocede hacia arriba desde el punto Z se establece en DIRECCIÓN Y EJE DE DESPLAZAMIENTO EN G76, G87 del parámetro opcional NC (CICLO FIJO).
Cantidad de Desplazamiento
a. Q se usa para especificar la cantidad de desplazamiento si el eje del ciclo está fijado como eje Z mediante la configuración en DIRECCIÓN Y EJE DE DESPLAZAMIENTO EN G76, G87 del parámetro opcional NC (CICLO FIJO). El valor debe ser siempre positivo. La dirección del movimiento de desplazamiento, +X, -X, +Y o -Y, debe configurarse mediante un parámetro previamente. Tenga en cuenta que un valor Q es un dato modal y la dirección Q también se usa en los ciclos G73 y G83. Un valor Q tiene prioridad sobre los valores I y J.
b. I y J se usan para especificar la cantidad de desplazamiento cuando el plano se selecciona usando G17, G18 o G19. La relación entre el código G de selección de plano y las direcciones a usar se muestra a continuación.
G17 I, J
G18 K, I
G19 J, K
Para las direcciones I, J y K, todos los valores se establecen como valores incrementales. La dirección de desplazamiento siempre se define en el sistema de coordenadas de la máquina.
c. Si la cantidad de desplazamiento no se especifica mediante Q, o I y J, se produce una alarma.
máquina CNC
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Dominando el Rosca Cónica en Tornos CNC Fanuc con Ciclo G76
- Dominando los Ángulos de Penetración de Rosca con Ciclo G76 de Fanuc
- Dominando el Ciclo de Rosca Fanuc G76: Guía Completa para Maquinistas CNC
- Roscado Múltiple Eficiente en Fanuc CNC con Ciclo G76
- Dominando el Ciclo de Rosca G76: Guía de Corte de Rosca CNC
- Roscado Sin Esfuerzo con Mach3 Turn Ciclo Enlatado G76
- Ciclo de Mandrinado ECS G89 con Tiempo de Permanencia: Guía Paso a Paso
- Ciclo de Mandrinado con Retroceso ECS G87 – Visión General Completa y Configuración
- Ciclo de Mandrinado ECS G86 con Función de Parada de Husillo
- Ciclo de Mandrinado ECS G85 – Retorno de Herramienta Optimizado y Taladrado de Precisión