



Ciclo de Mandrinado ECS G89 con Tiempo de Permanencia: Guía Paso a Paso
Ciclo de Mandrinado ECS G89 con Permanencia
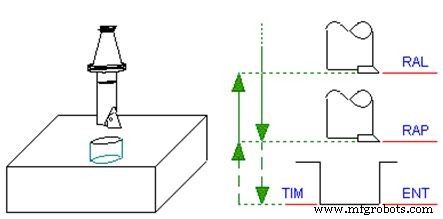
Este ciclo difiere del ciclo de mandrinado estándar G85 al permitir programar un tiempo de permanencia (TIM seg) entre la llegada a la cota ENT y el inicio del movimiento, realizado a velocidad de trabajo, para alcanzar la cota RAP.
La entrada de datos del ciclo se activa, en modos MDI y Edición, mediante esta secuencia de teclas:

Programación
G89 <ENT=..> <RAP=..> <RAL=..> <TIM=..>
Parámetros
| Parámetro | Descripción |
|---|---|
| ENT | Cota de profundidad alcanzada a velocidad de trabajo |
| RAP | Cota alcanzada en rápido al inicio del ciclo |
| RAL | Cota de retorno alcanzada en rápido |
| TIM | Permanencia [seg] para iniciar movimiento de trabajo entre ENT y RAP. |
Comando Osai SSL: Establecer Límites de Velocidad del Husillo con G96
Ciclo de Mandrinado con Retroceso ECS G87 – Visión General Completa y Configuración
máquina CNC
- Dominando el Rosca Cónica en Tornos CNC Fanuc con Ciclo G76
- Roscado Cónico Eficiente con G92: Guía Completa CNC
- Ciclo de Mandrinado con Retroceso ECS G87 – Visión General Completa y Configuración
- Ciclo de Mandrinado ECS G86 con Función de Parada de Husillo
- Ciclo de Mandrinado ECS G85 – Retorno de Herramienta Optimizado y Taladrado de Precisión
- Ciclo de Roscado ECS G84: Configuración y Optimización para Fresadoras
- Ciclo de Taladrado Profundo ECS G83/r con Permanencia para Rotura de Viruta Eficiente
- Ciclo de Taladrado Profundo y Desalojo ECS G83: Taladrado Preciso y Eficiente
- Ciclo de Taladrado ECS G82 con Permanencia para Rotura de Viruta
- ECS G81/3: Ciclo de Taladrado de 3 Capas – Taladrado Multi-Zona Eficiente
- Ciclo de Taladrado Estándar ECS G81: Entrada de Datos Precisa y Parámetros