



Redondeo Preciso de Aristas Filosas con Código G76 de Okuma
Redondeo Okuma G76
El código G76 de Okuma se utiliza para redondear aristas filosas (esquinas agudas).
- G76 es efectivo solo en modo G01.
- G76 es no modal y activo solo en el bloque programado.
Programación Okuma G76
G76 X Z L
Parámetros
| Parámetro | Descripción |
|---|---|
| X, Z | Coordenadas del punto de intersección |
| L | Radio del círculo de redondeo. El signo se determina por la dirección del movimiento del eje: "+" cuando el eje Z (eje X) se mueve en dirección positiva tras el movimiento del eje X (eje Z). "-" cuando el eje Z (eje X) se mueve en dirección negativa tras el movimiento del eje X (eje Z). |
Programa de Ejemplo Okuma G76
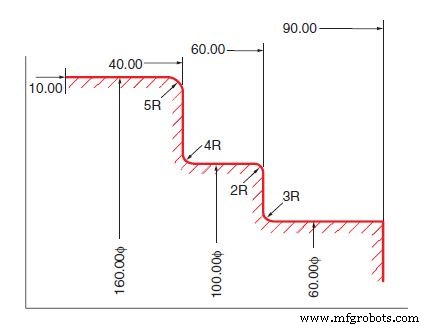
: :
N101 G01 X60 Z92 F0.1
N102 G76 Z60 F0.05 L3
N103 G76 X100 L-2
N104 G76 Z40 L4
N105 G76 X160 L-5
N106 Z10
: :
Este ejemplo muestra una secuencia de redondeos consecutivos en una trayectoria de torneado, alternando movimientos en X y Z con radios de redondeo positivos y negativos según la dirección del desplazamiento.
Guía Referencia Códigos M Torneado CNC Anilam 4200T
Chaflanado Okuma G75: Dominando la Precisión en Bordes en C
máquina CNC
- 4 decisiones clave para elegir una fresa de redondeo de esquinas
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Dominando el Rosca Cónica en Tornos CNC Fanuc con Ciclo G76
- Dominando los Ángulos de Penetración de Rosca con Ciclo G76 de Fanuc
- Dominando el Ciclo de Rosca Fanuc G76: Guía Completa para Maquinistas CNC
- Dominando el Ciclo de Rosca G76: Guía de Corte de Rosca CNC
- Roscado Sin Esfuerzo con Mach3 Turn Ciclo Enlatado G76
- Ciclo de Rosca Haas G76: Mecanizado en Múltiples Pasadas para Roscas Externas e Internas
- Dominar el ciclo de mandrinado fino Fanuc G76 para fresado CNC de precisión
- Guía completa de códigos G y M para fresado CNC Okuma
- Referencia completa de códigos G y M para torno CNC Okuma