



Referencia completa de códigos G y M para torno CNC Okuma
Lista completa de códigos G y M para tornos Okuma, destinada a operarios de CNC que trabajan con tornos CNC Okuma.
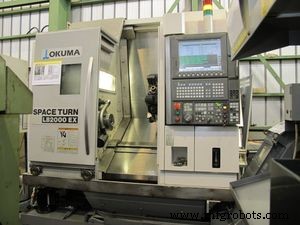
Torno CNC Okuma OSP-P200L
Códigos G para torno Okuma
| Código G | Descripción |
|---|---|
| G00 | Posicionamiento rápido |
| G01 | Interpolación lineal |
| G02 | Interpolación circular (CW) |
| G03 | Interpolación circular (CCW) |
| G04 | Pausa (Dwell) |
| G20 | Comando de posición de origen |
| G21 | Comando de posición de origen ATC |
| G22 | Comando de salto por par |
| G28 | Cancelación de comando de límite de par |
| G29 | Comando de límite de par |
| G30 | Ciclo de salto |
| G31 | Ciclo fijo de roscado: Longitudinal |
| G32 | Ciclo fijo de roscado: Fase final |
| G33 | Ciclo fijo de roscado |
| G34 | Ciclo de roscado con paso variable: Paso creciente |
| G35 | Ciclo de roscado con paso variable: Paso decreciente |
| G36 | Alimentación sincronizada husillo-varilla de avance (adelante) |
| G37 | Alimentación sincronizada husillo-varilla de avance (inverso) |
| G40 | Compensación de radio de punta de herramienta: CANCELAR |
| G41 | Compensación de radio de punta de herramienta: IZQUIERDA |
| G42 | Compensación de radio de punta de herramienta: DERECHA |
| G50 | Desplazamiento a cero. Designación de velocidad máxima de husillo G62 Designación de imagen especular |
| G64 | Control de imagen especular OFF |
| G65 | Control de imagen especular ON |
| G71 | Ciclo compuesto fijo de roscado: Transversal |
| G72 | Ciclo compuesto fijo de roscado: Longitudinal |
| G73 | Ciclo compuesto fijo de ranurado longitudinal |
| G74 | Ciclo compuesto fijo de ranurado transversal |
| G75 | Chanfreado automático |
| G76 | Redondeo automático |
| G77 | Ciclo compuesto fijo de roscado |
| G78 | Ciclo de roscado con rosca inversa |
| G80 | Fin de designación de forma (LAP) |
| G81 | Inicio de designación de forma longitudinal (LAP) |
| G82 | Inicio de designación de forma transversal (LAP) |
| G83 | Inicio de definición de forma de material en bruto (LAP) |
| G84 | Cambio de condiciones de corte en ciclo de torneado de barra (LAP) |
| G85 | Llamada de ciclo de desbaste de torneado de barra (LAP) |
| G86 | Llamada de ciclo de desbaste de torneado por copia (LAP) |
| G87 | Llamada de ciclo de acabado de torneado (LAP) |
| G88 | Llamada de ciclo de roscado continuo (LAP) |
| G90 | Programación absoluta |
| G91 | Programación incremental |
| G94 | Avance por minuto (MM/MIN) |
| G95 | Avance por revolución (MM/REV) |
| G96 | Velocidad de corte constante ON |
| G97 | Velocidad de corte constante OFF |
| G101 | Interpolación lineal en generación de contorno |
| G102 | Interpolación circular en generación de contorno (CARA) (CW) |
| G103 | Interpolación circular en generación de contorno (CARA) (CCW) |
| G110 | Corte a velocidad constante en torretas A |
| G112 | Roscado circular CW |
| G113 | Roscado circular CCW |
| G132 | Interpolación circular en generación de contorno (LADO) (CW) |
| G133 | Interpolación circular en generación de contorno (LADO) (CCW) |
| G136 | Fin de conversión de sistema de coordenadas o modo eje Y OFF |
| G137 | Inicio de conversión de sistema de coordenadas o modo eje Y OFF |
| G140 | Designación de modo de mecanizado usando husillo principal |
| G141 | Designación de modo de mecanizado usando husillo secundario |
| G161-G170 | Función macro de código G MODIN |
| G171 | Función macro de código G CALL |
| G178 | Ciclo de roscado sincronizado (adelante) |
| G179 | Ciclo de roscado sincronizado (inverso) |
| G180 | Ciclo compuesto fijo de máquina: CANCELAR |
| G181 | Ciclo compuesto fijo de máquina: TALADRADO |
| G182 | Ciclo compuesto fijo de máquina: MANDRINADO |
| G183 | Ciclo compuesto fijo de máquina: TALADRADO PROFUNDO |
| G184 | Ciclo compuesto fijo de máquina: ROSCADO |
| G185 | Ciclo compuesto fijo de máquina: ROSCADO LONGITUDINAL |
| G186 | Ciclo compuesto fijo de máquina: ROSCADO DE FRENTE |
| G187 | Ciclo compuesto fijo de máquina: ROSCADO LONGITUDINAL RECTO |
| G188 | Ciclo compuesto fijo de máquina: ROSCADO TRANSVERSAL RECTO |
| G189 | Ciclo compuesto fijo de máquina: ALEAR/MANDRINAR |
| G190 | Ciclo compuesto fijo de máquina: CICLO DE RANURADO DE CHAVETERO |
| G191 | Ciclo compuesto fijo de máquina: CICLO DE RANURADO DE CHAVETERO LONGITUDINAL |
Códigos M para torno Okuma
| Código M | Descripción |
|---|---|
| M00 | Parada de programa |
| M01 | Parada opcional |
| M02 | Fin de programa |
| M03 | Husillo CW |
| M04 | Husillo CCW |
| M05 | Parada de husillo |
| M06 | Cambio de herramienta |
| M08 | Refrigerante ON |
| M09 | Refrigerante OFF |
| M12 | Parada de husillo de máquina |
| M13 | Husillo de máquina CW |
| M14 | Husillo de máquina CCW |
| M15 | Posicionamiento eje C |
| M16 | Posicionamiento eje C (NEG) |
| M17 | CEJ MATIC: Solicitud de transferencia de datos |
| M18 | Post-proceso de medición RS232C: Solicitud de transferencia de datos |
| M19 | Parada orientada de husillo |
| M20 | Barrera de contrapunto OFF o monitor de interferencia de husillo OFF (modelos de dos husillos opuestos) |
| M21 | Barrera de contrapunto ON o monitor de interferencia de husillo ON (modelos de dos husillos opuestos) |
| M22 | Chanfreado OFF |
| M23 | Chanfreado ON |
| M24 | Barrera de plato OFF, Interferencia de herramienta OFF |
| M25 | Barrera de plato ON, Interferencia de herramienta ON |
| M26 | Paso de rosca junto al eje Z |
| M27 | Paso de rosca junto al eje X |
| M28 | Función de comprobación de interferencia de herramienta OFF |
| M29 | Función de comprobación de interferencia de herramienta ON |
| M30 | Fin de programa |
| M32 | Alimentación recta entlang de la cara de la rosca (en cara izquierda) |
| M33 | Alimentación en zigzag en roscado |
| M34 | Alimentación recta entlang de la cara de la rosca (en cara derecha) |
| M40 | Rango de engranaje de husillo Neutro |
| M41 | Rango de engranaje de husillo 1 |
| M42 | Rango de engranaje de husillo 2 |
| M48 | Cancelación de ignorar anulación de velocidad de husillo |
| M49 | Ignorar anulación de velocidad de husillo |
| M55 | Retracción de husillo de contrapunto |
| M56 | Avance de husillo de contrapunto |
| M58 | Presión de apriete de plato baja |
| M59 | Presión de apriete de plato alta |
| M72 | Unidad ATC en posición de aproximación |
| M73 | Patrón de roscado 1 |
| M74 | Patrón de roscado 2 |
| M75 | Patrón de roscado 3 |
| M76 | Retracción de recogedor de piezas |
| M77 | Avance de recogedor de piezas |
| M78 | Soltar apoyo fijo |
| M79 | Apriete de apoyo fijo |
| M80 | Sobre-corte Avance |
| M81 | Sobre-corte Retracción |
| M83 | Apriete de plato |
| M84 | Soltar plato |
| M85 | Sin retorno al punto de inicio de corte tras completar ciclo de desbaste (LAP) |
| M86 | Dirección de indexación de torreta: CW (inverso) |
| M87 | Cancelación de M86 |
| M98 | Empuje de husillo de contrapunto bajo |
| M99 | Empuje de husillo de contrapunto alto |
| M109 | Cancelación de M110 |
| M110 | Unión eje C |
| M134 | Monitor de empuje eje Z OFF |
| M135 | Monitor de empuje eje Z ON |
| M136 | Designación de configuración de ciclo fijo múltiple |
| M137 | Liberación de interlock de tactil ON |
| M138 | Liberación de interlock de tactil OFF |
| M139 | Función de mecanizado de paso – Operación de aprendizaje |
| M140 | Ciclo de roscado M-Herramienta: Respuesta de rotación constante ignorada |
| M141 | Selección de apriete eje C o no |
| M142 | Presión de refrigerante baja |
| M143 | Presión de refrigerante alta |
| M146 | Soltar eje C |
| M147 | Apriete eje C |
| M152 | Interlock de husillo de M-herramientas ON |
| M153 | Interlock de husillo de M-herramientas OFF |
| M161 | Fijación de anulación de avance (100%) |
| M162 | Cancelación de M163 |
| M163 | Fijación de anulación de velocidad de husillo de M-herramientas (100%) |
| M168 | Ignorar respuesta de velocidad constante de husillo M-herramienta |
| M169 | Eje C Sin Apriete |
| M191 | Dirección de orientación de husillo M-herramienta especificada CW |
| M192 | Dirección de orientación de husillo M-herramienta especificada CCW |
| M197 | Limpieza de carrera de fase de roscado |
| M211 | Estilo de ranurado de chavetero: Dirección menos |
| M212 | Estilo de ranurado de chavetero: Zigzag |
| M213 | Estilo de ranurado de chavetero: Penetración a profundidad designada |
| M214 | Estilo de ranurado de chavetero: Penetración a profundidad igual |
Guía completa de códigos G y M para fresado CNC Okuma
Ejemplo de arco en fresado CNC: Uso de G2 con parámetros I y J
máquina CNC
- Tornos: Ventajas, desventajas y aplicaciones prácticas
- Dominar Códigos G y M: Guía Completa de Programación CNC
- Entendiendo el Ciclo de Roscado G78 en Programación de Torno Fanuc
- Referencia Completa de Códigos G para Tornos Hurco: Consolas Dual-Screen y Max
- Domine el Ciclo de Torneado G20 en Tornos Fanuc 21TB CNC
- M-Codes Centroid para tornos CNC (Serie T) – Referencia completa
- Torno Duality Tormach: Referencia Completa de Códigos G
- Guía Completa de Códigos M para Tornos Hurco
- Guía completa de códigos G y M para fresado CNC Okuma
- Guía completa de códigos G y M para fresado y torneado CNC
- Referencia Completa Códigos G NCT 201 para Tornos y Fresadoras CNC