



Referencia Códigos G C.B. Ferrari E560 – Lista Completa para Maquinistas CNC
Códigos G C.B.Ferrari Elexa E560 lista completa para maquinistas CNC que trabajan en centros mecanizado C.B.Ferrari.
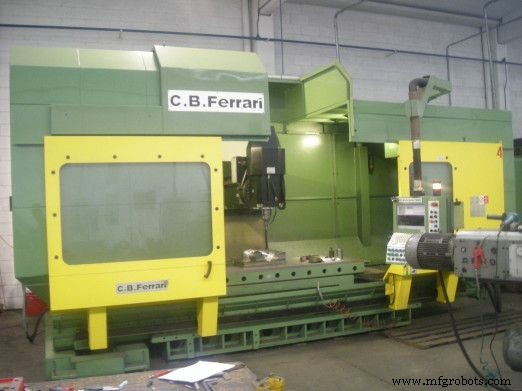
Códigos G C.B.Ferrari E560
| Código G | Descripción |
|---|---|
| G0 | Posicionamiento rápido ejes en interpolación lineal en plano y espacio en punto programado. |
| G1 | Trabajo en interpolación lineal en plano y espacio en punto programado. |
| G2 | Interpolación circular horario en plano elegido o helicoidal |
| G3 | Trabajo en interpolación circular antihorario en plano elegido o helicoidal. |
| G4 | Tiempo permanencia programado con vueltas husillo (G4/n) o en décimas segundo (G4/s tiempo seg./10) |
| G5-G7-G9 | Funciones G reconocidas solo por compatibilidad CNC 132 160. Se ejecutan como G0. |
| G10-G11 | Destinados a programación geométrica. |
| G13-G16 | Destinados a programación geométrica. |
| G17 | Especifica X Y como plano mecanizado (Z eje perpendicular) activo al inicio. |
| G18 | Especifica X Z como plano mecanizado (Y eje perpendicular). |
| G19 | Especifica Y Z como plano mecanizado (X eje perpendicular). |
| G20-G25 | Para programación geométrica. |
| G26 | Avance en punta herramienta también para ejes rotativos. |
| G27 | Avance real ejes (para rotativos GRADOS/MIN). |
| G30 | Cancelar función G31 |
| G31 | Vía trabajo activa (activa al inicio) Avance en punta herramienta. |
| G38 | Define vías copia alternadamente parámetros tabla VCP (OPCIÓN) |
| G39 | Posicionamiento husillo con ángulo M de 0° a 360°. |
| G40 | Posicionamiento con cancelación compensación radio herramienta |
| G41 | Aproximación herramienta durante trabajo con introducción corrección radio herramienta izquierda trayectoria programada. |
| G42 | Aproximación herramienta durante trabajo con introducción corrección radio herramienta derecha trayectoria programada. |
| G43 | Ciclo rectificado, como G41 e introducción movimiento oscilatorio en eje ortogonal al plano trabajo. |
| G44 | Ciclo rectificado como G42 con introducción movimiento oscilatorio en eje ortogonal al plano trabajo. |
| G45 | Ciclo toma automática herramienta (subrutina). |
| G47 | Ciclo suelta automática herramienta (subrutina). |
| G49 | Función conexión programas en memoria. |
| G50 | Cancelar G51. |
| G51 | Rotación-traslación según punto programado (X,Y,E) |
| G55 | Ciclo rotación cabezal rotativo sin ajuste plano con ángulo rotación. |
| G56 | Ciclo rotación cabezal rotativo con ajuste plano con ángulo rotación |
| G58 | Redondeo 360° en ejes rotativos con sistema medida absoluto |
| G59 | Retorno desde subrutina |
| G60 | Cancelar G 61. |
| G61 | Factor escala para ejes X Y Z. |
| G62 | Cancelar G63 |
| G63 | Fresado alta velocidad con trayectoria suave |
| G65-G69 | Destinados a ciclos digitalizado |
| G70-G71 | Modos Pulgada-Métrico |
| G75-G77 | Destinados a ciclos digitalizado |
| G79 | Destinado a ciclos digitalizado |
| G80 | Cancelar ciclos enlatados G81 a G89. |
| G81 | Ciclo taladrado |
| G82 | Ciclo taladrado (igual G81) |
| G83 | Ciclo taladrado profundo |
| G84 | Ciclo roscado |
| G85 | Ciclo taladrado profundo con retorno alto |
| G86 | Ciclo mandrinado con parada husillo. |
| G87 | Ciclo mandrinado (igual G86) |
| G88 | Ciclo taladrado para múltiples paredes |
| G89 | Ciclo mandrinado inverso |
| G90-G93 | Función G no reconocida |
| G94 | Avance en mm/min. (Activo al inicio) |
| G95 | Avance en micras/vuelta husillo. |
| G96 | Ciclo mandrinado con desprendimiento pared |
| G97 | Instrucción macro para fresar círculo o rosca |
| G99 | Entrada funciones M o mensajes con ejes parados |
| G300 | Ciclo medición longitud herramienta (opción). |
| G301 | Ciclo verificación longitud herramienta con parada (opción). |
| G302 | Ciclo verificación longitud herramienta con búsqueda automática herramienta sustitutiva (opción). |
| G303 | Ciclo medición radio herramienta (opción). |
| G304 | Ciclo verificación radio herramienta con parada (opción). |
| G305 | Ciclo verificación radio herramienta con búsqueda automática herramienta sustitutiva (opción). |
| G306 | Ciclo medición longitud y radio herramienta (opción). |
| G311 | Ajuste coeficientes tastador (opción). |
| G312 | Recuperación cero en pasador (opción). |
| G313 | Recuperación cero en agujero (opción). |
| G314 | Recuperación cero en Z (opción). |
| G316 | Redefinición ejes función CNC IND |
| G317 | Redistribución ejes función |
| G318 | Definición ternas ejes tastador función |
| G319 | Asignación sinónimos ejes función |
| G320 | Deshabilitar G321. |
| G321 | Habilitación suma Q. |
| G322 | Deshabilitar ciclo rectificado. |
| G323 | Habilitar ciclo rectificado. |
| G324 | Exclusión reposicionamiento ejes con LNS. |
| G325 | Recuperación cero en cuadrado (opción). |
| G326 | Recuperación cero en arista (opción). |
| G327 | Gestión orígenes y longitudes herramientas. |
| G328 | Corrección delta longitud en tabla herramientas. |
| G329 | Corrección delta radio en tabla herramientas. |
| G330 | Repositioning GPF. |
| G331 | Recuperación función G31 con GPF. |
| G332 | Recuperación función G32 con GPF. |
| G335 | Habilitar registro cotas máquina en disco. |
| G336 | Deshabilitar registro cotas máquina en disco. |
| G340 | Corrección radio en perfil desde programa pieza. |
| G341 | Corrección radio en perfil desde tabla. |
| G342 | Activación Delta L en longitud herramienta. |
| G343 | Cancela G342. |
| G344 | Activación Delta R en radio herramienta. |
| G345 | Cancela G344. |
| G346 | Sustitución automática herramienta por tiempo expirado. |
| G349 | Subrutina. |
| G350 | Modificación iniciales eje mesa divisora. |
| G351 | Roto-traslación. |
| G352 | Guardar bloqueo ejes y bloquear todos ejes. |
| G353 | Restaurar bloqueo ejes guardado con G352. |
| G354 | Activación rotación matriz en puntos programados. |
| G355 | Ciclo rotación cabezal rotativo sin ajuste longitud cabezal (opción). |
| G356 | Ciclo rotación cabezal rotativo con ajuste plano con ángulo rotación (Opción). |
| G359 | Retorno al programa llamador para archivos activados con G349. |
| G360 | Trabajo por N.U.R.B.S. con movimiento 3 a 5 ejes. |
| G362 | Introducción vértice poligonal en digitalizado (opción). |
| G363 | Introducción profundidad en digitalizado (opción). |
| G364 | Introducción segundo poligonal (opción). |
| G370-G376 | Ciclos digitalizado (opción). |
| G377 | Calificación preajuste longitud herramientas (opción). |
| G378 | Calificación preajuste radio herramientas (opción). |
| G384 | Ciclo roscado rígido (opción). |
| G390 | Predisposición programación en cotas absolutas. |
| G391 | Cancela G390. |
| G392 | ON/OFF tastador recuperación cero en pasador (opción). |
| G393 | ON/OFF tastador recuperación cero en agujero (opción). |
| G394 | ON/OFF tastador recuperación cero en Z (opción). |
| G395 | ON/OFF tastador recuperación cero en cuadrado (opción). |
| G396 | ON/OFF tastador recuperación cero en arista (opción). |
| G398 | Búsqueda pieza con tastador ON/OFF y determinación cotas (opción). |
| G399 | Avance rápido a 5 mm límite positivo ejes Z. |
| G428/ | Función toma pieza (opción). |
| G429/ | Función toma pieza (opción). |
| G500 | Ciclo medición longitud herramienta con cambio manual herramienta (opción). |
| G503 | Ciclo medición radio herramienta con cambio manual herramienta (opción). |
| G506 | Ciclo medición longitud y radio herramienta con cambio manual herramienta (opción). |
| G550 | Reestablecimiento automático configuración. |
| G551 | Cambio automático configuración. |
| G571-G578 | Ciclos digitalizado (opción). |
| G731 | Compensación radio herramienta en espacio con cero en punta herramienta. |
| G703 | Contrapunto adelante presión aire reducida (opcional) |
| G704 | Contrapunto adelante presión aire normal (opcional) |
| G705 | Contrapunto atrás (opcional) |
| G740 | Cancela G748. |
| G746 | Traducción y rotación orígenes asociados a rotación mesa. |
| G748 | Traducción orígenes asociados a rotación mesa. |
| G751 | Traducción 3D. |
| G752 | Rotación 3D. |
| G755 | Rotación cabezal en centro herramientas esféricas. |
Referencia Completa de Códigos M para Centro Mecanizado C.B.Ferrari E560
Ejercicio Programación CNC: Completar Interpolación Circular Múltiple Códigos G
máquina CNC
- Dominando Códigos M CNC: Introducción Completa
- Dominando el Ciclo de Torneado G90: Guía Completa para Desbaste CNC y Más
- Controles de torneado Anilam 4200T: Domina las funciones de G-Code
- Guía completa de M-Codes para fresadora Haas: Funciones, ajustes y uso
- Guía Completa de Códigos G GSK 980TDb para Sistemas CNC de Torneado
- Guía Completa de Códigos G Siemens Sinumerik 808D en Dialecto ISO para Programadores CNC
- Códigos M Tormach CNC: Guía Completa de Funciones M0–M9
- Guía completa de códigos G y M para fresado y torneado CNC
- Guía Completa de Códigos M de Mach3 para Mecanizado CNC
- Referencia Completa Códigos G NCT 201 para Tornos y Fresadoras CNC
- Referencia Completa de Códigos M para Centro Mecanizado C.B.Ferrari E560