



Referencia Completa de Códigos G y M para Torno CNC Denford Mirac PC
El Denford Mirac PC es un centro de torneado CNC de banco de 2 ejes versátil, ideal para todos los niveles de educación y formación técnica.
Aquí está la lista completa de códigos G y M del torno CNC Denford Mirac PC.
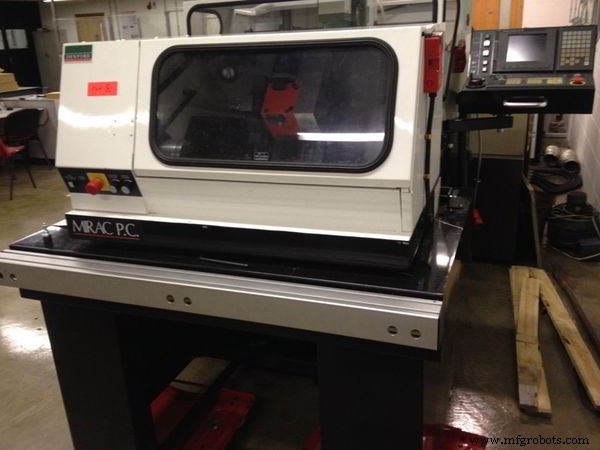
Torno CNC Denford Mirac PC
Lista de Códigos G Mirac PC
| Código G | Función |
|---|---|
| G00 | Posicionamiento (Avance Rápido) |
| G01 | Interpolación Lineal (Avance) |
| G02 | Interpolación Circular Horaria |
| G03 | Interpolación Circular Antihoraria |
| G04 | Permanencia |
| G20 | Entrada de Datos en Pulgadas |
| G21 | Entrada de Datos en Métrico |
| G28 | Retorno a Punto de Referencia |
| G40 | Cancelar Compensación Radio Punta Herramienta |
| G41 | Compensación Radio Punta Herramienta Izquierda |
| G42 | Compensación Radio Punta Herramienta Derecha |
| G50 | Cambio Coord. Trabajo / Ajuste Vel. Máx. Husillo |
| G70 | Ciclo de Acabado |
| G71 | Desbaste en Torneado – Eje X |
| G72 | Desbaste en Frontal – Eje Z |
| G73 | Repetición de Patrones |
| G74 | Taladrado a Golpes en Eje Z |
| G75 | Ranurado en Eje X |
| G76 | Ciclo Múltiple de Roscado |
| G81 | Taladrado Profundo (No FANUC) |
| G90 | Ciclo de Corte Diámetro A (Exterior/Interior) |
| G92 | Ciclo de Roscado |
| G94 | Ciclo de Corte B (Ciclo Frontal) |
| G96 | Control Velocidad de Corte Constante |
| G97 | Cancelar Control Velocidad Corte Constante |
| G98 | Avance por Minuto |
| G99 | Avance por Revolución |
Denford Mirac PC CNC Lathe G Codes M Codes
Lista de Códigos M Mirac PC
| Código M | Función |
|---|---|
| M00 | Parada de programa |
| M01 | Parada opcional |
| M02 | Fin de programa |
| M03 | Husillo adelante (horario) |
| M04 | Husillo reversa (antihorario) |
| M05 | Parada husillo |
| M06 | Cambio automático de herramienta |
| M08 | Refrigerante ON |
| M09 | Refrigerante OFF |
| M10 | Abrir plato |
| M11 | Cerrar plato |
| M13 | Husillo adelante y refrigerante ON |
| M14 | Husillo reversa y refrigerante ON |
| M25 | Extender contrapunto |
| M26 | Retraer contrapunto |
| M30 | Parada programa y reinicio |
| M38 | Abrir puerta |
| M39 | Cerrar puerta |
| M40 | Extender recogedor de piezas |
| M41 | Retraer recogedor de piezas |
| M62 | Salida auxiliar 1 ON |
| M63 | Salida auxiliar 2 ON |
| M64 | Salida auxiliar 1 OFF |
| M65 | Salida auxiliar 2 OFF |
| M66 | Esperar salida auxiliar 1 ON |
| M67 | Esperar salida auxiliar 2 ON |
| M76 | Esperar salida auxiliar 1 OFF |
| M77 | Esperar salida auxiliar 2 OFF |
| M98 | Llamada a subprograma |
| M99 | Fin subprograma y retorno |
Desbloqueo Optimizado de Torreta con Okuma M203: Guía de Comando NC
Referencia Completa de Códigos G Fanuc 31i para Centros de Mecanizado (30i, 31i, 32i)
máquina CNC
- Tornos CNC: Historia, Tipos y Aplicaciones Modernas
- Dominando las Piezas de Torno CNC: Guía Completa para Operadores
- Tornos CNC: Guía Completa sobre su Funcionamiento y Ventajas
- Brochado Rotativo Preciso para Máquinas CNC: Producción Rápida y Accurada Agujeros
- M-Codes Centroid para tornos CNC (Serie T) – Referencia completa
- Guía completa de códigos G y M para fresado y torneado CNC
- Referencia Completa Códigos G NCT 201 para Tornos y Fresadoras CNC
- Dominio Códigos M: Cuestionario Programación CNC
- Domina los Códigos G: Realiza el Cuestionario de Programación CNC
- Torno CNC TF2000 – Precisión para trabajo pesado y control amigable
- Trak TRL 1540V Torno CNC – Precisión y flexibilidad para mecanizado