



Códigos G Mitsubishi Torno CNC 700/70 Series: Referencia Completa
Códigos G Mitsubishi para tornos CNC con controles Mitsubishi (Series 700/70).
Códigos G para centros de mecanizado: Mitsubishi CNC G Codes – Machining Centers 700/70 Series.
Manuales Mitsubishi
Los mecanizadores pueden descargar gratis manuales Mitsubishi CNC para:
Manual Programación Mitsubishi CNC 700/70 (Centro Mecanizado)
Manual Programación Mitsubishi CNC 700/70 (Sistema Torno)
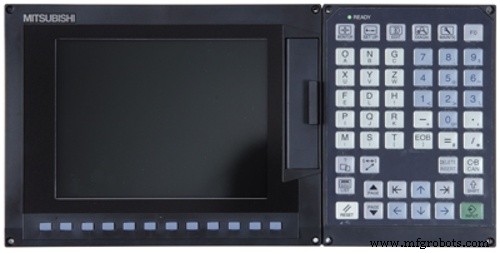
Control CNC Mitsubishi M70 para Torno
Códigos G Mitsubishi para Torno
| Código G | Función |
|---|---|
| G00 | Posicionamiento |
| G01 | Interpolación lineal |
| G02 | Interpolación circular CW / Helicoidal CW |
| G03 | Interpolación circular CCW / Helicoidal CCW |
| G02.3 | Interpolación exponencial CW |
| G03.3 | Interpolación exponencial CCW |
| G04 | Pausa |
| G07.1 | Interpolación cilíndrica |
| G107 | Interpolación cilíndrica |
| G09 | Comprobación parada exacta |
| G10 | Entrada datos parámetro/compensación por programa / Registro datos vida herramienta |
| G11 | Cancelar entrada parámetros programa / Registro datos vida herramienta |
| G12.1 | Interpolación coordenadas polares ON |
| G112 | Interpolación coordenadas polares ON |
| G13.1 | Cancelar interpolación coordenadas polares |
| G113 | Cancelar interpolación coordenadas polares |
| G12.1 | Interpolación fresado ON |
| G13.1 | Cancelar interpolación fresado |
| G14 | Corte balanceado OFF |
| G15 | Corte balanceado ON |
| G16 | Selección plano fresado Y-Z cilíndrico |
| G17 | Selección plano X-Y |
| G18 | Selección plano Z-X |
| G19 | Selección plano Y-Z |
| G20 | Comando pulgada |
| G21 | Comando métrico |
| G22 | Comprobación barrera ON |
| G23 | Comprobación barrera OFF |
| G22 | Límite blando ON |
| G23 | Límite blando OFF |
| G27 | Comprobación retorno posición referencia |
| G28 | Retorno automático posición referencia |
| G29 | Retorno desde posición referencia |
| G30 | Retorno 2ª, 3ª, 4ª posición referencia |
| G30.1 | Retorno posición cambio herramienta 1 |
| G30.2 | Retorno posición cambio herramienta 2 |
| G30.3 | Retorno posición cambio herramienta 3 |
| G30.4 | Retorno posición cambio herramienta 4 |
| G30.5 | Retorno posición cambio herramienta 5 |
| G31 | Función salto / Salto múltiple escalonado 2 |
| G31.1 | Salto múltiple escalonado 1-1 |
| G31.2 | Salto múltiple escalonado 1-2 |
| G31.3 | Salto múltiple escalonado 1-3 |
| G32 G33 | Roscado |
| G34 | Roscado paso variable |
| G35 | Roscado circular CW |
| G36 | Roscado circular CCW |
| G36/G37 | Medida automática longitud herramienta |
| G37.1 | Medida automática longitud herramienta |
| G37.2 | Medida automática longitud herramienta |
| G40 | Cancelar compensación radio punta herramienta |
| G41 | Compensación radio punta izquierda |
| G42 | Compensación radio punta derecha |
| G46 | Compensación radio punta (dirección automática) ON |
| G43.1 | Modo control 1er husillo |
| G44.1 | Modo control husillo seleccionado |
| G47.1 | Modo control simultáneo todos husillos |
| G50 G92 | Velocidad límite husillo / Establecimiento sistema coordenadas |
| G50.2 | Cancelar escalado |
| G51.2 | Escalado ON |
| G50.2 | Cancelar modo mecanizado poligonal (sincronismo husillo-eje herramienta) |
| G250 | Cancelar modo mecanizado poligonal (sincronismo husillo-eje herramienta) |
| G51.2 | Modo mecanizado poligonal ON (sincronismo husillo-eje herramienta) |
| G251 | Modo mecanizado poligonal ON (sincronismo husillo-eje herramienta) |
| G52 | Establecimiento sistema coordenadas local |
| G53 | Selección sistema coordenadas máquina básico |
| G54 | Selección sistema coordenadas pieza 1 |
| G55 | Selección sistema coordenadas pieza 2 |
| G56 | Selección sistema coordenadas pieza 3 |
| G57 | Selección sistema coordenadas pieza 4 |
| G58 | Selección sistema coordenadas pieza 5 |
| G59 | Selección sistema coordenadas pieza 6 |
| G54.1 | Sistema coordenadas pieza 48 juegos expandido |
| G61 | Modo comprobación parada exacta |
| G62 | Anulación automática esquina |
| G63 | Modo roscado |
| G64 | Modo corte |
| G65 | Llamada macro usuario |
| G66 | Llamada modal macro usuario A |
| G66.1 | Llamada modal macro usuario B |
| G67 | Cancelar llamada modal macro usuario |
| G68 | Imagen especular portaherramientas frente ON o modo corte balanceado ON |
| G69 | Imagen especular portaherramientas frente OFF o cancelar modo corte balanceado |
| G70 | Ciclo acabado |
| G71 | Ciclo desbaste longitudinal |
| G72 | Ciclo desbaste frontal |
| G73 | Ciclo desbaste material formado |
| G74 | Ciclo corte frontal |
| G75 | Ciclo corte longitudinal |
| G76 | Ciclo roscado compuesto |
| G76.1 | Ciclo roscado síncrono 2 sistemas parte (1) |
| G76.2 | Ciclo roscado síncrono 2 sistemas parte (2) |
| G90 G77 | Ciclo fijo corte longitudinal |
| G92 G78 | Ciclo fijo roscado |
| G94 G79 | Ciclo fijo corte frontal |
| G80 | Cancelar ciclo fijo taladrado |
| G81 | Ciclo fijo (taladro/centrado) |
| G82 | Ciclo fijo (taladro/aljezado) |
| G79 G83.2 | Ciclo taladrado profundo 2 |
| G83 | Ciclo taladrado profundo (eje Z) / Taladrado profundo diámetro pequeño |
| G83.1 | Ciclo escalonado |
| G84 | Ciclo roscado (eje Z) |
| G85 | Ciclo mandrinado (eje Z) |
| G87 | Ciclo taladrado profundo (eje X) |
| G88 | Ciclo roscado (eje X) |
| G89 | Ciclo mandrinado (eje X) |
| G84.1 | Ciclo roscado inverso (eje Z) |
| G84.2 | Ciclo roscado síncrono |
| G88.1 | Ciclo roscado inverso (eje X) |
| G50.3 G92.1 | Preset sistema coordenadas pieza |
| G96 | Control velocidad corte constante ON |
| G97 | Control velocidad corte constante OFF |
| G98 G94 | Avance por minuto (avance asíncrono) |
| G99 G95 | Avance por revolución (avance síncrono) |
| G90 | Comando valor absoluto |
| G91 | Comando valor incremental |
| G98 | Retorno inicial ciclo fijo |
| G99 | Retorno punto R ciclo fijo |
| G113 | Cancelar sincronismo husillo |
| Cancelar modo mecanizado poligonal (sincronismo husillo-husillo) | |
| G114.1 | Sincronismo husillo |
| G114.2 | Modo mecanizado poligonal (sincronismo husillo-husillo) ON |
| G114.3 | Sincronismo husillo herramienta II (dentado) |
| G115 | Designación punto inicio sincronismo Tipo 1 |
| G116 | Designación punto inicio sincronismo Tipo 2 |
| G117 | Salida función miscelánea durante movimiento eje |
Guía Completa de Códigos M Fanuc para Centros de Mecanizado Fadal
Códigos G Mitsubishi CNC 700/70 para Centros Mecanizado – Guía Completa
máquina CNC
- ¿Son duraderas tus herramientas de torno CNC? Consejos para alargar su vida
- Dominando las operaciones de torno CNC: fundamentos del mecanizado de precisión
- Tornos CNC: Historia, Tipos y Aplicaciones Modernas
- Entendiendo y Mitigando la Deflexión de Herramienta en Mecanizado CNC
- Operaciones de torno CNC: Dominar el mecanizado de precisión
- Técnicas Precisas Desplazamiento Herramienta Tornos CNC en Controles Fanuc
- M-Codes Centroid para tornos CNC (Serie T) – Referencia completa
- Guía completa de códigos G y M para fresado y torneado CNC
- Referencia Completa Códigos G NCT 201 para Tornos y Fresadoras CNC
- Trak TRL 1540V Torno CNC – Precisión y flexibilidad para mecanizado
- Torno CNC Ganesh Cyclone 32-GT: Precisión de 3 ejes y aumento de productividad