



Guía completa de códigos G y M para fresado CNC Okuma
Lista completa de códigos G y M para fresadoras Okuma, destinada a operarios de CNC que trabajan con centros de mecanizado Okuma.
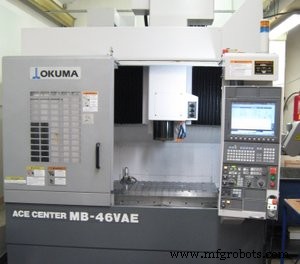
Okuma Mill OSP-P200M
Códigos G para fresadora Okuma
| Código G | Descripción |
|---|---|
| G00 | Posicionamiento rápido |
| G01 | Interpolación lineal |
| G02 | Interpolación circular – Corte helicoidal (sentido horario) |
| G03 | Interpolación circular – Corte helicoidal (sentido antihorario) |
| G04 | Pausa (Dwell) |
| G09 | Parada exacta |
| G10 | Cancelación de G11 |
| G11 | Desplazamiento paralelo y rotacional del sistema de coordenadas |
| G14 | Designación del nombre del eje |
| G15 | Selección del sistema de coordenadas de trabajo (Modal) |
| G16 | Selección del sistema de coordenadas de trabajo (De un solo disparo) |
| G17 | Selección de plano: XY |
| G18 | Selección de plano: ZX |
| G19 | Selección de plano: YZ |
| G20 | Confirmación de entrada en pulgadas |
| G21 | Confirmación de entrada en métrico |
| G22 | Límite de carrera programable ON |
| G23 | Cancelación del límite de carrera programable |
| G30 | Posicionamiento en posición de origen |
| G31 | Función de salto (Skip) |
| G33 | Ciclo no fijo para roscado |
| G37 | Cancelación de G38 |
| G38 | Modo de reducción de corte en aire ON |
| G39 | Comandos I, J, K y G39 ignorados en interpolación circular en esquina (con vector) |
| G40 | Cancelación de compensación de radio de herramienta (G41, G42) |
| G41 | Compensación de radio de herramienta, izquierda |
| G42 | Compensación de radio de herramienta, derecha |
| G43 | Cancelación de compensación 3D (G44) |
| G44 | Compensación 3D ON |
| G50 | Cancelación de ampliación/reducción de geometría |
| G51 | Ampliación/reducción de geometría ON |
| G53 | Cancelación de compensación de longitud de herramienta |
| G54 | Compensación de longitud de herramienta, eje X |
| G55 | Compensación de longitud de herramienta, eje Y |
| G56 | Compensación de longitud de herramienta, eje Z |
| G57 | Compensación de longitud de herramienta, 4º eje |
| G58 | Compensación de longitud de herramienta, 5º eje |
| G59 | Compensación de longitud de herramienta, 6º eje |
| G60 | Posicionamiento unidireccional |
| G61 | Modo de parada exacta ON |
| G62 | Modo de imagen especular programable |
| G64 | Modo de corte ON |
| G68 | Coordenada inclinada OFF |
| G69 | Coordenada inclinada ON |
| G71 | Designación del nivel de retorno para M53 |
| G72 | Designación del punto de referencia del patrón (posición inicial) para la función de cálculo de coordenadas |
| G73 | Ciclo fijo: Ciclo de taladrado de alta velocidad |
| G74 | Ciclo fijo: Ciclo de roscado inverso |
| G75 | Ciclo fijo: Ciclo de escalonado y extracción |
| G76 | Ciclo fijo: Mandrinado de precisión |
| G79 | Ciclo fijo: Ciclo de paso variable |
| G80 | Ciclo fijo: Cancelación modal |
| G81 | Ciclo fijo: Mandrinado de centrado |
| G82 | Ciclo fijo: Mandrinado de avellanado |
| G83 | Ciclo fijo: Ciclo de taladrado profundo |
| G84 | Ciclo fijo: Ciclo de roscado |
| G85 | Ciclo fijo: Ciclo de mandrinado |
| G86 | Ciclo fijo: Ciclo de mandrinado |
| G87 | Ciclo fijo: Ciclo de mandrinado posterior |
| G88 | Ciclo fijo: Ciclo de mandrinado de múltiples pasos |
| G89 | Ciclo fijo: Ciclo de mandrinado |
| G90 | Modo de cotas absolutas |
| G91 | Modo de cotas incrementales |
| G92 | Establecimiento del sistema de coordenadas de trabajo |
| G93 | Avance en tiempo inverso |
| G94 | Avance por minuto |
| G95 | Avance por revolución |
| G96 | Establecimiento del sistema de coordenadas local |
| G97 | Función de recálculo de coordenadas |
| G100 | Cancelación del modo macro MODIN seleccionado por G101 a G110 |
| G101-G110 | Tipo macro MODIN de código G |
| G111-G120 | Tipo macro CALL de código G |
| G130 | Control de contorneado de alta velocidad OFF |
| G131 | Control de contorneado de alta velocidad ON |
| G133 | Control de velocidad periférica constante OFF |
| G134 | Control de velocidad periférica constante ON |
| G137 | Modo de mecanizado de contorno OFF |
| G138 | Modo de mecanizado de contorno ON |
| G139 | Interpolación lineal especial G00 OFF |
| G140 | Interpolación lineal especial G00 ON |
| G141 | Ranurado de herramienta OFF |
| G142 | Ranurado de herramienta ON |
| G143 | Comando de posición de eje rotatorio (bajo control de eje rotatorio por Super hi-NC) |
| G145 | Modo de retorno a punto de referencia del patrón |
| G146 | Modo de retorno a punto final del patrón |
| G147 | Comando de posición en sistema de coordenadas de máquina |
| G148 | Función de torneado OFF |
| G149 | Función de torneado ON |
| G150 | Aceleración/desaceleración automática ON |
| G151 | Cancelación de aceleración/desaceleración automática |
| G152 | Aceleración automática |
| G153 | Desaceleración automática |
| G154 | Control de trayectoria de husillo OFF |
| G155 | Control de trayectoria de husillo ON |
| G159 | Comando de deshabilitación de verificación en posición |
| G164 | Comando de parada de movimiento circular continuo en torneado |
| G165 | Comando de inicio de movimiento circular continuo (CW) en torneado |
| G166 | Comando de inicio de movimiento circular continuo (CCW) en torneado |
| G167 | Control de mesa rotatoria y husillo OFF |
| G168 | Control de mesa rotatoria y husillo ON |
| G169 | Compensación de longitud de herramienta en filo de corte ON |
| G170 | Cancelación de compensación de longitud de herramienta en filo de corte y dirección axial |
| G171 | Compensación de longitud de herramienta en dirección axial ON |
| G174 | Corte lateral cilíndrico OFF |
| G175 | Corte lateral cilíndrico ON |
| G176 | Cancelación de ignorar códigos F, S |
| G177 | Ignorar códigos F, S |
| G178 | Ciclo fijo de roscado en dirección del 1er eje en un plano |
| G179 | Ciclo fijo de roscado en dirección del 2º eje en un plano |
| G180 | Cancelación de compensación de rotación de accesorio |
| G181 | Compensación de rotación de accesorio; Frontal |
| G182 | Compensación de rotación de accesorio; Izquierda |
| G183 | Compensación de rotación de accesorio; Trasera |
| G184 | Compensación de rotación de accesorio; Derecha |
| G185 | Compensación de rotación de accesorio; Abajo |
| G186 | Cancelación del modo de control de tolerancia |
| G187 | Modo de control de tolerancia ON |
| G188 | Cancelación de 2ª compensación de longitud de herramienta |
| G189 | 2ª compensación de longitud de herramienta ON |
| G192 | Ciclo fijo: Cancelación de detección de superficie superior |
| G193 | Ciclo fijo: Detección de superficie superior ON |
| G194 | Ciclo fijo: Cancelación de detección de rotura de herramienta |
| G195 | Ciclo fijo: Detección de rotura de herramienta ON |
| G260 | Compensación de deflexión de husillo OFF |
| G261 | Compensación de deflexión de husillo ON |
| G266 | Verificación de final de carrera |
| G267 | No verificación de final de carrera |
| G272 | Ciclo fijo: Taladrado profundo y roscado inverso |
| G273 | Ciclo fijo: Taladrado profundo de alta velocidad y roscado inverso |
| G274 | Ciclo fijo: Roscado sincronizado, roscado inverso |
| G281 | Ciclo fijo: Taladrado de diámetro pequeño y profundo |
| G282 | Ciclo fijo: Roscado sincronizado profundo |
| G283 | Ciclo fijo: Roscado sincronizado profundo de alta velocidad |
| G284 | Ciclo fijo: Roscado sincronizado |
| G296 | Cancelación de G297 |
| G297 | Comando S en modo eje C (el comando S se considera como posición del husillo) |
| G300 | Cancelación macro MODIN G301 a G349 (NC. P. B No. 34 bit 3:1) |
| G336 | Función I-MAP-A: Ciclo fijo de corte circular (CW) |
| G337 | Función I-MAP-A: Ciclo fijo de corte circular (CCW) |
| G501-G580 | Código G macro intercambiable entre MODIN y CALL |
Códigos M para fresadora Okuma
| Código M | Descripción |
|---|---|
| M00 | Parada de programa |
| M01 | Parada opcional |
| M02 | Fin de programa |
| M03 | Inicio de husillo de pieza (CW) |
| M04 | Inicio de husillo de pieza (CCW) |
| M05 | Parada de husillo |
| M06 | Cambio de herramienta de husillo vertical |
| M07 | Refrigerante por niebla de aceite ON |
| M08 | Bomba de refrigerante ON |
| M09 | Sistema de refrigerante OFF |
| M10 | Apriete eje A |
| M11 | Soltar eje A |
| M12 | Soplo de aire para virutas ON |
| M15 | Mesa indexadora rotativa 4º eje CW |
| M16 | Mesa indexadora rotativa 4º eje CCW |
| M17 | Indexación de cabezal indexador CCW |
| M19 | Orientación de husillo (avance) |
| M20 | Apriete eje B |
| M21 | Soltar eje B |
| M22 | Apriete eje Y |
| M23 | Soltar eje Y |
| M24 | Apriete eje Z |
| M25 | Soltar eje Z |
| M26 | Apriete eje C |
| M27 | Soltar eje C |
| M30 | Fin de cinta |
| M32 | Cierre de puerta de protección |
| M33 | Apertura de puerta de protección |
| M40 | Rango alto/medio-alto/medio-bajo/bajo |
| M41 | Rango alto/medio-alto/medio-bajo |
| M42 | Rango alto/medio-alto |
| M43 | Rango alto |
| M44 | AAC (F) 1 Siguiente accesorio claro |
| M45 | AAC (F) 1 Preparación para cambio de accesorio |
| M46 | AAC (F) 1 Sin siguiente accesorio |
| M47 | AAC (F) 1 Sin siguiente accesorio |
| M48 | AAC (T) Siguiente accesorio claro |
| M49 | AAC (T) Preparación para cambio de accesorio |
| M50 | Refrigerante a través de herramienta, baja presión ON |
| M51 | Refrigerante a través de herramienta, alta presión ON |
| M52 | Nivel de retorno en ciclo fijo, Límite superior |
| M53 | Nivel de retorno en ciclo fijo, Nivel especificado |
| M54 | Nivel de retorno en ciclo fijo, Nivel punto R |
| M57 | Apriete eje W |
| M58 | Soltar eje W |
| M59 | Soplo de aire para virutas ON |
| M60 | Comando de cambio de palet |
| M62 | Preparación de cambio de herramienta de husillo vertical |
| M63 | Sin siguiente herramienta para ATC |
| M64 | Ciclo de retorno de siguiente herramienta |
| M65 | Preparación ATC |
| M66 | Cambio de herramienta continuo entre husillos vertical y horizontal (misma herramienta) |
| M67 | Cambio de herramienta continuo entre husillos vertical y horizontal (herramienta diferente) |
| M68 | Apriete de herramienta de husillo vertical |
| M69 | Soltar herramienta de husillo vertical |
| M70 | Cambio de herramienta manual |
| M71 | Cambio de herramienta de accesorio manual |
| M72 | Preparación de cambio de herramienta de husillo horizontal |
| M73 | Cabezal orientable, posición frontal |
| M74 | Cabezal orientable, posición izquierda |
| M75 | Cabezal orientable, posición trasera |
| M76 | Cabezal orientable, posición derecha |
| M77 | Cambio de herramienta de husillo horizontal |
| M78 | Apriete de herramienta de husillo horizontal |
| M79 | Soltar herramienta de husillo horizontal |
| M81 | Posicionamiento automático eje W 1 |
| M82 | Posicionamiento automático eje W 2 |
| M83 | Posicionamiento automático eje W 3 |
| M84 | Posicionamiento automático eje W 4 |
| M85 | Posicionamiento automático eje W 5 |
| M87 | Niebla de aceite/soplo de aire ON |
| M88 | Colector de polvo ON |
| M89 | Colector de polvo OFF |
| M90 | Modo de ciclo de niebla de aceite de husillo vertical ON |
| M91 | Modo de ciclo de soplo de aire para virutas de taladro de roscado ON |
| M93 | Refrigerante a través de husillo a presión media/2º refrigerante ON |
| M94 | Indexación de accesorio por rotación adelante |
| M95 | Indexación de accesorio por rotación inversa |
| M98 | Modo de ciclo de niebla de aceite de husillo horizontal ON |
| M101 | Selección palet 1 |
| M102 | Selección palet 2 |
| M103 | Selección palet 3 |
| M104 | Selección palet 4 |
| M105 | Selección palet 5 |
| M106 | Selección palet 6 |
| M107 | Selección palet 7 |
| M108 | Selección palet 8 |
| M109 | Selección palet 9 |
| M110 | Selección palet 10 |
| M111 | Selección palet 11 |
| M112 | Selección palet 12 |
| M115 | Mesa rotativa 5º eje CW |
| M116 | Mesa rotativa 5º eje CCW |
| M118 | Orientación de husillo (inverso) |
| M119 | Orientación de husillo (adelante/inverso) |
| M120 | Ducha de pieza ON |
| M121 | Soplo de aire de accesorio/filo de herramienta ON |
| M127 | Tactil ON |
| M130 | Condición de rotación de husillo para avance de corte OFF |
| M131 | Condición de rotación de husillo para avance de corte ON |
| M132 | Bloque único inválido |
| M133 | Bloque único válido |
| M134 | Anulación de velocidad de husillo inválida |
| M135 | Anulación de velocidad de husillo válida |
| M136 | Anulación de avance inválida |
| M137 | Anulación de avance válida |
| M138 | Funcionamiento en vacío inválido |
| M139 | Funcionamiento en vacío válido |
| M140 | Retención de deslizamiento inválida |
| M141 | Retención de deslizamiento válida |
| M142 | Detección de sobrecarga de husillo inválida |
| M143 | Detección de sobrecarga de husillo válida |
| M144 | Avance de sensor táctil |
| M145 | Retracción de sensor táctil |
| M146 | Soplo de aire de pieza OFF |
| M147 | Soplo de aire de pieza ON |
| M148 | Apriete de pieza (fijación 1) |
| M149 | Soltar pieza (fijación 1) |
| M150 | Especificación de grupo de refrigerante, Husillo vertical |
| M151 | Especificación de grupo de refrigerante, Husillo horizontal |
| M152 | Especificación de grupo de refrigerante, 3er grupo |
| M153 | Especificación de grupo de refrigerante, 4º grupo |
| M154 | Soplo de aire de sensor OFF |
| M155 | Soplo de aire de sensor ON |
| M157 | AAC (2 est.), Sin siguiente herramienta |
| M158 | AAC (2 est.), Siguiente herramienta claro |
| M159 | AAC (2 est.), Preparación para la siguiente herramienta |
| M160 | Carga de palet PPC |
| M161 | Descarga de palet PPC |
| M163 | Herramienta larga, Sin siguiente herramienta |
| M165 | Herramienta larga, Preparación para cambio de herramienta |
| M166 | Especificación de modo de retorno de herramienta activa ATC |
| M170 | AAC (F), Cambio de accesorio |
| M171 | AAC (T), Cambio de accesorio |
| M172 | Herramienta larga, Comando de cambio de herramienta |
| M173 | AAC (2 est.), Comando de cambio de accesorio |
| M176 | Modo de recolección de polvo, Soplo de aire |
| M177 | Accesorio angular, Cambio de herramienta |
| M178 | Modo de recolección de polvo, ON |
| M179 | Modo de recolección de polvo, OFF |
| M181 | Señal M externa |
| M182 | Señal M externa |
| M183 | Señal M externa |
| M184 | Señal M externa |
| M185 | Señal M externa |
| M186 | Señal M externa |
| M187 | Señal M externa |
| M188 | Señal M externa |
| M190 | Posicionamiento automático eje W 1 |
| M191 | Posicionamiento automático eje W 2 |
| M192 | Posicionamiento automático eje W 3 |
| M193 | Posicionamiento automático eje W 4 |
| M194 | Posicionamiento automático eje W 5 |
| M195 | Posicionamiento automático eje W 6 |
| M196 | Posicionamiento automático eje W 7 |
| M197 | Posicionamiento automático eje W 8 |
| M198 | Posicionamiento automático eje W 9 |
| M199 | Posicionamiento automático eje W 10 |
| M201-M220 | Macro de código M |
| M230 | Dirección de compensación de longitud de herramienta; Usada tal cual |
| M231 | Dirección de compensación de longitud de herramienta; Usada invirtiendo la dirección |
| M232 | Dirección de compensación de longitud de herramienta 3D; Usada tal cual |
| M233 | Dirección de compensación de longitud de herramienta 3D; Invertida y usada |
| M234 | Selección de engranaje para roscado sincronizado: Bajo, Medio-bajo, Medio-alto, Alto |
| M235 | Selección de engranaje para roscado sincronizado: Medio-bajo, Medio-alto, Alto |
| M236 | Selección de engranaje para roscado sincronizado: Medio-alto, Alto |
| M237 | Selección de engranaje para roscado sincronizado: Medio-alto, Alto |
| M238 | Anulación por software inválida |
| M239 | Anulación por software válida |
| M278 | Transportador de virutas OFF |
| M279 | Transportador de virutas ON |
| M280 | Contador de piezas incrementar |
| M281 | Apriete de pieza (fijación 2) |
| M282 | Soltar pieza (fijación 2) |
| M287 | Apriete de pieza (fijación 3) |
| M288 | Soltar pieza (fijación 3) |
| M289 | Identificación de palet |
| M292 | Chanfreado OFF |
| M293 | Chanfreado ON |
| M294 | Ciclo compuesto fijo; Patrón de corte 1 |
| M295 | Ciclo compuesto fijo; Patrón de corte 2 |
| M296 | Ciclo compuesto fijo; Patrón de corte 3 |
| M297 | Comando de transferencia de cantidad de deformación térmica |
| M300 | Ignorar respuesta de rotación de husillo |
| M301 | Ignorar respuesta de código M distinto de rotación de husillo |
| M302 | Confirmación de respuesta M301 |
| M311 | Solicitud robot 1 |
| M312 | Solicitud robot 2 |
| M313 | Solicitud robot 3 |
| M314 | Solicitud robot 4 |
| M315 | Conexión eje U OFF |
| M316 | Conexión eje U ON |
| M317 | Soplo de aire eje U OFF |
| M318 | Soplo de aire eje U ON |
| M319 | Comando de transferencia de tiempo de operación (DNC-C) |
| M320 | Avance de contrapunto |
| M321 | Retracción de contrapunto |
| M326 | Monitor de roscado sincronizado OFF |
| M327 | Monitor de roscado sincronizado ON |
| M328 | Interlock de husillo sin herramienta válido |
| M329 | Interlock de husillo sin herramienta inválido |
| M331 | 6º eje rotativo CW |
| M332 | 6º eje rotativo CCW |
| M339 | Soplo de aire a través de husillo ON |
| M340 | Monitor de asentamiento de pieza ON |
| M341 | Monitor de asentamiento de pieza OFF |
| M342 | Aire de confirmación de asentamiento de pieza ON |
| M343 | Aire de confirmación de asentamiento de pieza OFF |
| M346 | Interlock de rotación eje B válido |
| M347 | Interlock de rotación eje B inválido |
| M351 | Retracción AT a parte superior MG (MCV-A II 5 caras simplificado) |
| M352 | Retracción de adaptador a parte superior MG (MCV-A II 5 caras simplificado) |
| M354 | Lavador de virutas OFF |
| M355 | Lavador de virutas ON |
| M356 | Giro de casquillo MG a posición de cambio de herramienta |
| M368 | Colector de niebla OFF |
| M369 | Colector de niebla ON |
| M374 | Sensor sin contacto; Láser OFF |
| M375 | Sensor sin contacto; Láser ON |
| M378 | Detección de caudal de refrigerante; Modo monitor ON |
| M379 | Detección de caudal de refrigerante; Modo monitor OFF |
| M385 | Apriete de pieza a baja presión (fijación 1) |
Códigos de Alarma Fanuc 21i Modelo A – Referencia Completa para Operadores CNC
Referencia completa de códigos G y M para torno CNC Okuma
máquina CNC
- Guía experta para solución de problemas en fresas de mango: prevención de desgaste y rotura
- Dominar Códigos G y M: Guía Completa de Programación CNC
- Códigos G de Fresadora Haas CNC: Guía Completa de Funciones Preparatorias
- Referencia Completa de Códigos G para Fresadoras Hurco: Guía para Maquinistas CNC
- Guía de Referencia Completa de Códigos G para Fresadora Mach3
- Guía completa de referencia de G-Codes para Anilam CNC Mill 6000M
- Ciclo de mandrinado Fanuc G85 – Guía de programación para fresadora CNC
- Guía completa de M-Codes para fresadora Haas: Funciones, ajustes y uso
- Dominando el Ciclo de Mandrinado G86 para Fresado CNC Fanuc
- Referencia completa de códigos G y M para torno CNC Okuma
- Guía completa de códigos G y M para fresado y torneado CNC