



Domine el Ciclo de Torneado G20 en Tornos Fanuc 21TB CNC
El ciclo de torneado longitudinal G20 para control Fanuc 21 TB es un código G modal. El ciclo G20 puede usarse para torneado recto y cónico. Es fácil de programar y aprender.
El ciclo G20 se usa para torneado simple; sin embargo, pasadas múltiples son posibles especificando la ubicación en eje X de pasadas adicionales.
El código de programa CNC a continuación también muestra una funcionalidad muy poderosa del ciclo G20: un maquinista CNC puede controlar la profundidad de corte de cada pasada del ciclo G20, lo cual es imposible con otros Ciclos Enlatados de Torneado como G71 Ciclo de Desbaste de Torneado.
Formato del Ciclo G20 para Torneado Recto
G20 X… Z… F…
o
G20 U… W… F…
- X – Diámetro a cortar (absoluto).
- Z – Punto final en eje Z (absoluto).
- F – Avance.
- U – Diámetro a cortar (incremental).
- W – Punto final en eje Z (incremental).
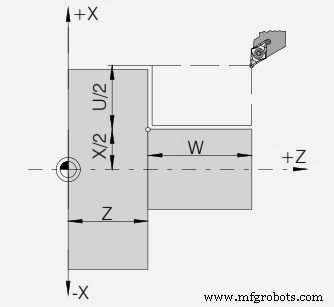
Ciclo de Torneado G20 – Torno CNC Fanuc 21 TB
Formato del Ciclo G20 para Torneado Cónico
G20 X… Z… R… F…
o
G20 U… W… R… F…
- X – Diámetro a cortar (absoluto).
- Z – Punto final en eje Z (absoluto).
- R – Dimensión cónica incremental en X con dirección (+/-)
- F – Avance.
- U – Diámetro a cortar (incremental).
- W – Punto final en eje Z (incremental).
Como los maquinistas pueden usar X o U para el valor de contorno, de la misma forma Z o W pueden usarse, o incluso mezclar valores absolutos (X, Z) e incrementales (U, W).
Código de Ejemplo de Programa CNC Ciclo G20
G96 S200 M03 G00 X56.0 Z2.0 G20 X51.0 W-20.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G00 X100 Z100 M30
Explicación del Código de Programa CNC
Como puede ver en el código anterior:
La herramienta está en X56 Z2,
Primera pasada en X51 y la herramienta recorre W-20 en eje Z.
Segunda pasada en X46
Tercera pasada en X41
…
Última pasada en X30
Función del Ciclo de Torneado G20
Si estudia el código anterior notará que:
1 – Con G20 se usan valores absolutos (X51.0) e incrementales (W-20.0) para hacer pasadas.
2 – El código muestra una funcionalidad muy poderosa: el maquinista puede controlar la profundidad de corte de CADA pasada del ciclo G20, imposible con G71. Notará que las primeras cinco pasadas son de 5 mm pero la última es solo 1 mm.
Cancelación del Ciclo de Torneado G20
G20 es un código G modal. "Modal" significa que permanecen en efecto hasta que se cancelan o reemplazan por un código G contradictorio. Significa que G20 permanece activo hasta que se da otro comando de movimiento como G00, G01, etc. Como en el ejemplo anterior, G20 se cancela con G00.
máquina CNC
- Comprender los Tornos de Torneado: Definición, Características y Aplicaciones
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Domine el Ciclo de Ranurado G75 de Fanuc: Guía de Programación CNC Paso a Paso
- Domine la Programación CNC: Ciclo de Desbaste G71 y Acabado G70 de Fanuc con Ejemplo
- Domine el Ciclo de Ranurado G75 de Fanuc para Operaciones CNC Precisas
- Ciclo de Repetición de Patrones G73 de Fanuc CNC: Guía Completa
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- Dominando Ciclo Rosca Fanuc G92: Programación Simple y Control Preciso
- Técnicas Precisas Desplazamiento Herramienta Tornos CNC en Controles Fanuc
- Dominando el Ciclo de Desbaste G71: Ejemplo de Código para Torno CNC Fanuc
- Centro de Torneado CNC vs Torno CNC: Diferencias Clave Explicadas