



Torneado de Contorno de Precisión con Ciclo G71 en Torno CNC – Ejemplo Práctico
Enviado por: Vikram
Resumen
Programa de torno CNC que mecaniza una pieza completa, donde el perfil exterior se torneado utilizando el ciclo de desbaste G71, empleado en dos ocasiones.
Dibujo/Imagen
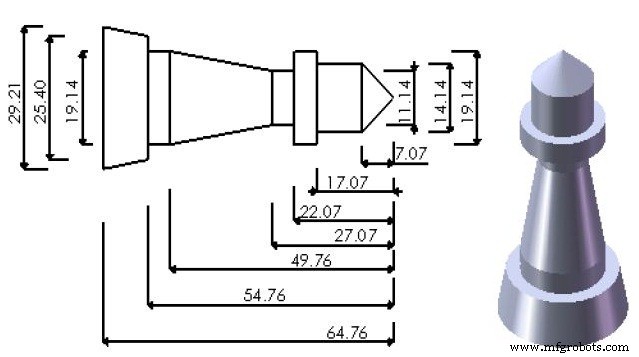
Programa CNC
G90 G21 G18 G55; T0400 M06 S2000 M03; G00 Z0.0; X31.0; G01 X30 F60; G71 U0.5 R0.2; G71 P2 Q3; N2 G01 X0.0; X14.14 Z-7.07; Z-17.07; X19.14; Z-54.76; X25.4; N3 X 29.21 Z-64.76; G00 X 30.0; G28 X0.0; G28 Z0.0; T0800 M06; G56; G00 Z-22.07; X30; G01 X19.14; G71 U0.5 R0.2; G71 P4 Q5; N4 G01 X11.14; Z-27.07; N5 X19.14 Z-49.76; G00 X30.0; G28 X0.0; G28 Z0.0; M02;
Ejemplo Fresado CNC: Escalado G74 y Llamada Subrutina G77
Torneado de Contorno Simplificado: Ejemplo Completo de Ciclo G72 de Desbaste Frontal en Torno CNC
máquina CNC
- Domine la Programación CNC: Ciclo de Desbaste G71 y Acabado G70 de Fanuc con Ejemplo
- Guía de Programación CNC de Torno para Principiantes
- Guía Paso a Paso de Programación de Torno CNC: Chaflán, Conicidad, Ranura y Arco
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco
- Torneado Cónico con Ciclo Modal G90: Guía de Programación CNC
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Ejemplo de Programa de Ciclo de Desbaste G71 de Haas para Desbaste Interior
- Domine el Ciclo de Torneado G20 en Tornos Fanuc 21TB CNC
- Dominando el Ciclo de Desbaste Longitudinal G71: Guía de Programación Mazak CNC
- Ejemplo de ciclo de taladrado para torno CNC: Sinumerik CYCLE81 para mecanizado eficiente
- Dominando el Ciclo de Desbaste G71: Ejemplo de Código para Torno CNC Fanuc