



Dominando el Ciclo de Desbaste Longitudinal G71: Guía de Programación Mazak CNC
Ejemplo básico de programación para programadores/mecanizadores que trabajan en controles Mazak/Fanuc. Este código muestra el uso del ciclo de desbaste longitudinal G71.
Ciclo de torneado G71
Para explicación completa de parámetros del ciclo G71 lea:
- Ciclo de torneado Fanuc G71 o ciclo enlatado de desbaste
- Puede interesarle formato de una línea G71.
Otros ejemplos de programación:
- Ejemplo con G71 y G70
- Ejemplo de programa ciclo G70/G71 desbaste y acabado
Ejemplo de programación
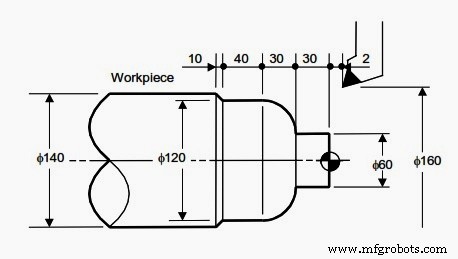
Ciclo de desbaste longitudinal G71 Mazak
N001 G00 G96 G98;
N002 G28 U0 W0;
N003 X160. Z2.;
N010 G71 U5. R1.;
N011 G71 P012 Q016 U4. W2. F150 S150 M03;
N012 G00 X60. S200;
N013 G01 Z-30. F100;
N014 G03 X120. Z-60. R30.;
N015 G01 W-40.;
N016 X140.W-10.;
N017 G70 P012 Q016;
N018 G28 U0 W0 M05;
N019 M30;
Domine la Programación CNC: Guía para Principiantes en Controles Fanuc
Dominando el Ciclo de Rosca G76: Control Total de Pasadas y Profundidad de Corte
máquina CNC
- Domine la Programación CNC: Ciclo de Desbaste G71 y Acabado G70 de Fanuc con Ejemplo
- Guía de Programación CNC de Torno para Principiantes
- Programación CNC para Principiantes: Aprenda con un Ejemplo Práctico
- Guía Paso a Paso de Programación de Torno CNC: Chaflán, Conicidad, Ranura y Arco
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco
- Ejemplo de Programa de Ciclo de Desbaste G71 de Haas para Desbaste Interior
- G75 Ciclo Enlatado de Ranurado: Ejemplo y Guía de Programación CNC
- Guía de Programación CNC: Ejemplo de Ciclo de Rosca Cónica G92
- Dominando el Ciclo de Rosca G76: Guía de Corte de Rosca CNC
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Dominando el Ciclo de Desbaste G71: Ejemplo de Código para Torno CNC Fanuc