



4 decisiones clave para elegir una fresa de redondeo de esquinas
Una fresa de redondeo de esquinas (Corner Rounding End Mill) se usa típicamente para añadir un radio específico a una pieza, o en una operación de acabado para eliminar aristas vivas o rebabas. Antes de seleccionar su herramienta, considere lo siguiente. Elegir bien resultará en una herramienta robusta con larga vida útil y las calidades dimensionales deseadas. Elegir mal puede causar inexactitudes y una experiencia deficiente.
Seleccionar el diámetro de piloto adecuado
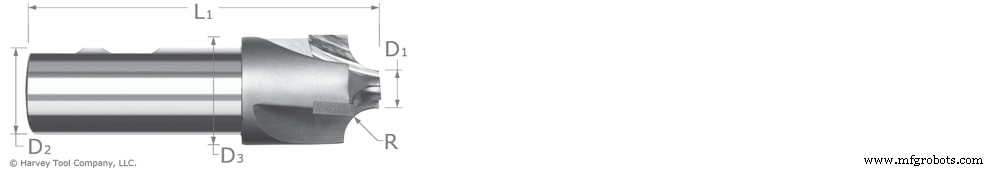
El diámetro de piloto (D1 en la imagen) determina las limitaciones de la herramienta. Con pilotes mayores, la herramienta corre a menores velocidades. Con pilotes menores, puede correr más rápido por su mayor radio de corte efectivo. El diámetro de corte efectivo se calcula según la relación radio/piloto:
Para relación Radio/Piloto < 2,5: Diámetro efectivo = Diámetro de piloto + Radio
Para relación Radio/Piloto ≥ 2,5: Diámetro efectivo = Diámetro de piloto + 0,7 × Radio
Pilotes mayores tienen más resistencia por el material añadido detrás del radio. Un piloto menor puede ser necesario por holgura en ranuras o agujeros estrechos. También permiten giros más cerrados al mecanizar esquinas interiores.
Fresa de redondeo con chaflán (Flared) o sin chaflán (Unflared)
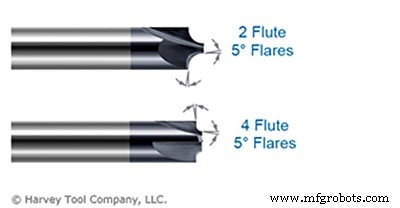
Poner un radio completo en una pieza puede dejar un escalón o sobrecorte si la herramienta no está perfectamente calibrada o hay vibración/minor runout. Un chaflán de 5° en el piloto y el hombro mezcla el radio suavemente y evita sobrecorte.
Una fresa con chaflán (flared) deja un radio incompleto pero permite más tolerancia. Además, deja acabado limpio y no requiere segunda operación de acabado. Una fresa sin chaflán (unflared) deja radio completo, pero requiere más tiempo de preparación para evitar escalones.
Frontal o trasera (Back Corner)
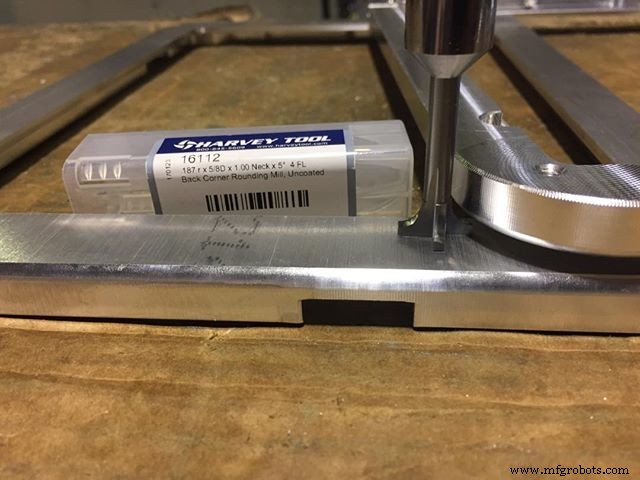
Elegir entre fresa frontal o trasera (Back Corner Rounding End Mill) depende de la ubicación en la pieza. Una fresa trasera se usa para poner radio en una zona orientada opuesta al husillo. Aunque se podría girar la pieza y usar una frontal, eso añade tiempo y ciclos. Al usar una trasera, asegúrese de tener holgura para el diámetro de la cabeza y el alcance correcto. Si no hay holgura, la pieza deberá ajustarse.
Número de flautas
Suelen ofrecerse en 2, 3 y 4 flautas. Las de 2 flautas son norma para aluminio y no ferrosos, aunque 3 flautas gana popularidad en estos materiales, ya que son más blandos que los aceros y admiten viruta mayor sin afectar vida útil. 4 flautas para aceros, extendiendo vida al repartir desgaste en más dientes. Las de 4 flautas también admiten avances mayores que las de 2 o 3.
Resumen de selección
La mejor fresa varía según el trabajo. Generalmente, optar por el mayor diámetro de piloto posible es lo mejor: más resistencia y menos potencia por mayor diámetro efectivo. Una fresa con chaflán (flared) se prefiere para mezcla si se permite radio incompleto, ya que da más tolerancia y ahorra preparación. Si no, use una sin chaflán. La elección de flautas depende de preferencia y material: materiales blandos, menos flautas; materiales duros, más flautas.
máquina CNC
- Fresas de Plaquita (Insert End Mills): Guía Completa para Eficiencia y Rendimiento
- Cómo el radio de esquina influye en la precisión y coste del mecanizado CNC
- VMC de Marco en C vs Fresadora Puente: Por Qué las Fresadoras Puente Superan a las de Marco en C
- Guía experta para solución de problemas en fresas de mango: prevención de desgaste y rotura
- 8 errores comunes que acortan la vida de la fresa de mango
- Extienda la Vida Útil de su Fresa: Estrategias Probadas para Reducir Roturas y Ahorrar Costos
- Elegir entre Brocas y Fresas: Guías Clave para la Decisión Correcta
- Dominando Avances para Fresas de Un Solo Filo: Cuándo Reducir y Cuándo Aumentar Velocidad
- Maximice la Eficiencia con una Estrategia de Mecanizado Comprobada para Fresa de Un Solo Filo
- Selecciona la fresa de extremo para plástico correcta para mecanizado óptimo
- Guía completa de M-Codes para fresadora Haas: Funciones, ajustes y uso