



Cómo elegir el microtaladro Harvey Tool ideal para su proyecto
Entre la amplia gama de soluciones de taladrado de Harvey Tool hay varios tipos de microtaladros y sus complementos: desde microtaladros de centrado (Spotting) hasta microtaladros de alto rendimiento para agujeros profundos con refrigerante interior. Pero, ¿qué herramientas son apropiadas para el agujero que busca? ¿Qué herramienta falta en su carrousel, dejando eficiencia y rendimiento atrás? Entender cómo completar su repertorio para el resultado deseado es el primer paso al éxito.
Consideraciones previas al taladrado
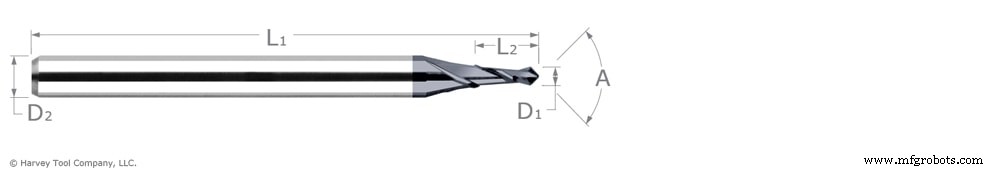
Microtaladros de centrado (Spotting Drills)
Según la profundidad del agujero, sus tolerancias y la superficie de la pieza, optar primero por un microtaladro de centrado puede ser beneficioso. Esta herramienta señala la ubicación exacta para evitar problemas comunes en taladrado profundo como el "walking" (desviación del camino). También promueve precisión en superficies irregulares para el primer contacto. Algunos mecanizados usan taladros de centrado para dejar un chaflán en la parte superior de un agujero pretaladrado. Para superficies muy irregulares, como el lateral de un cilindro o un plano inclinado, puede necesitarse un taladro de fondo plano (Flat Bottom Drill) o escariador de fondo plano para reducir irregularidades antes del taladrado.
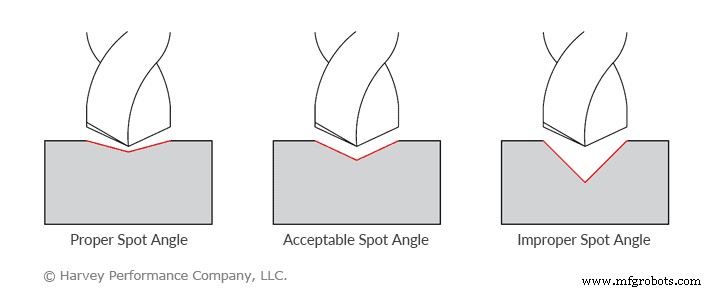
Consejo técnico: Al centrar un agujero, el ángulo de centrado debe ser igual o mayor que el ángulo del microtaladro elegido. En términos simples, la punta del taladro debe contactar la pieza antes que su cara de flauta.
Seleccionar el microtaladro adecuado
Harvey Tool tiene varios tipos de microtaladros, ¿cuál es el suyo y cómo difiere cada geometría?
Microtaladros estándar
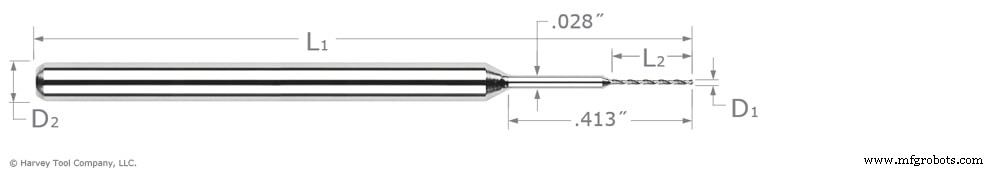
Populares por su flexibilidad y versatilidad. Ofrecidos sin recubrir en tamaños desde 0,002″ (0,05 mm) de diámetro, los mecanizados ya no comprometen precisión para tamaños micro. Diseñados para varios materiales donde no se requiere especificidad.
Microtaladros alto rendimiento – Agujero profundo – Refrigerante interior
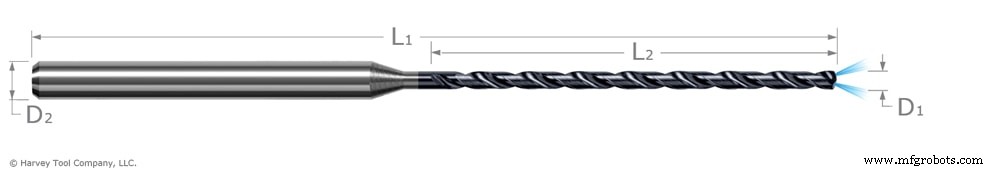
Para situaciones donde la evacuación de virutas es difícil por la profundidad, estos taladros son la mejor opción. El refrigerante desde la punta elimina virutas del interior y previene el "heeling" en las paredes, incluso a profundidades de 20× el diámetro.
Microtaladros alto rendimiento – Fondo plano (Flat Bottom)
Elija estos para taladrar en superficies inclinadas o redondeadas, o cuando necesite fondo plano en el agujero. También en agujeros intersectados, medios agujeros, hombros o chapas finas, su geometría de fondo plano promueve precisión y acabado limpio.
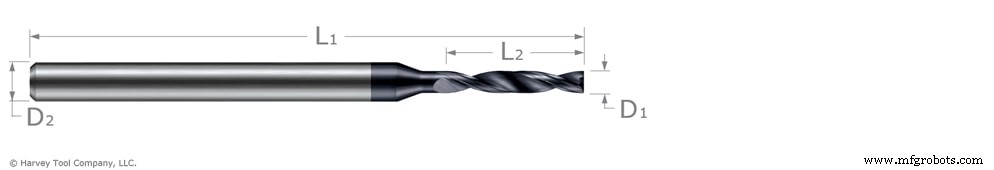
Microtaladros alto rendimiento – Aleaciones de aluminio
Línea con recubrimiento TiB2, que tiene afinidad extremadamente baja al aluminio y evita el "built-up edge". Su diseño de 3 flautas permite máximo flujo de viruta, precisión de agujero, acabado y parámetros elevados en este material de fácil mecanizado.
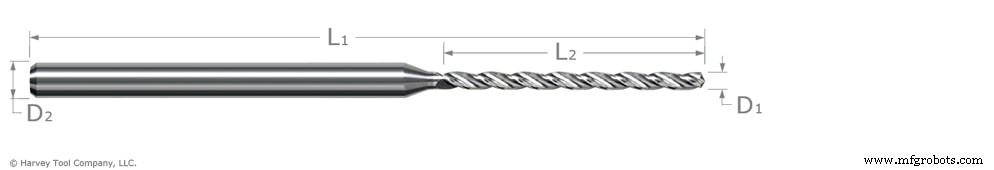
Microtaladros alto rendimiento – Aceros endurecidos
Forma de flauta especializada para mejor evacuación y máxima rigidez. Cada taladro tiene recubrimiento AlTiN Nano para dureza y resistencia al calor en materiales de 48 a 68 HRC.
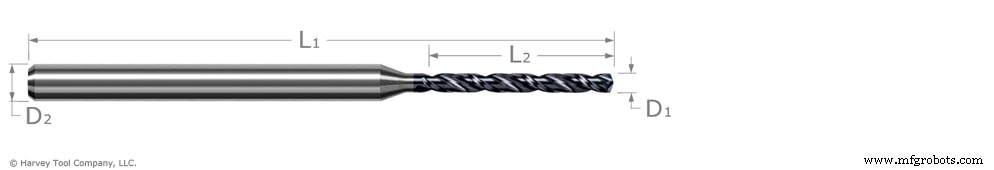
Microtaladros alto rendimiento – Aceros pre-endurecidos
A medida que sube la temperatura, el recubrimiento AlTiN crea una capa de óxido de aluminio que reduce la conductividad térmica de la herramienta, promueve transferencia de calor a la viruta, y mejora lubricidad y resistencia al calor en materiales ferrosos.
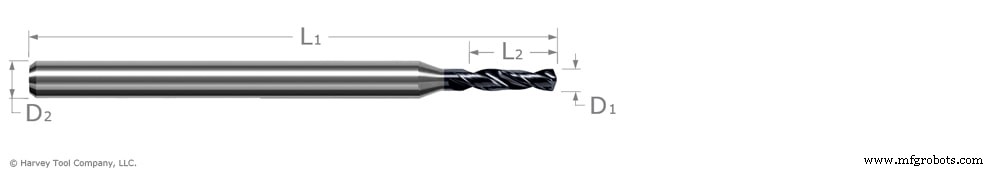
Consideraciones posteriores al taladrado
Microescariadores (Miniature Reamers)
Para muchas operaciones, taladrar es solo el principio. Algunas piezas requieren tolerancia ultra-estricta, para lo que un microescariador (tolerancias +0,0000″/-0,0002″ sin recubrir y +0,0002″/-0,0000″ con AlTiN) lleva el agujero a medida.
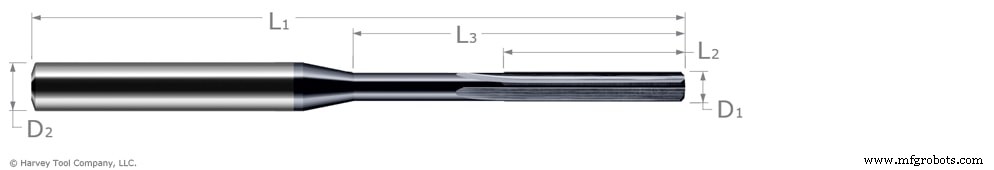
Consejo técnico: Para mantener eliminación de material apropiada según el tamaño del escariador, el agujero debe pretaladrarse a un diámetro del 90-94% del diámetro final escariado.
Escariadores de fondo plano (Flat Bottom Counterbores)
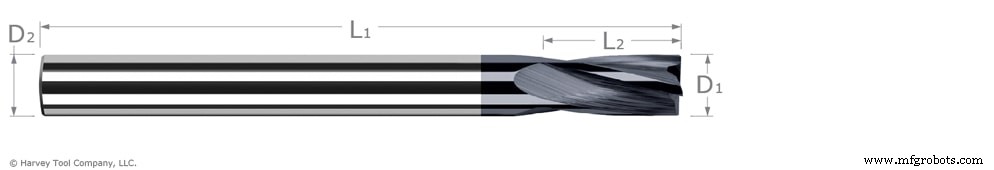
Otras operaciones requieren agujero con fondo plano para unión superior con otra pieza. Los escariadores de fondo plano dejan perfil plano y rectifican agujeros desalineados. Para más info, lea "10 razones para usar herramientas de fondo plano".
Próximos pasos clave
Ahora que conoce microtaladros y herramientas complementarias, debe aprender formas clave de ejecutar el trabajo. Entender la importancia de ciclos de picoteo (pecking) y usar el enfoque correcto es vital para la vida de la herramienta y el resultado final. Lea el complemento de este artículo "Elegir el enfoque de ciclo de picoteo adecuado" para más información.
máquina CNC
- Cómo elegir el sistema de transmisión óptimo: Cadena, correa en V o correa síncrona
- Cómo Elegir el Proveedor Ideal de Lubricación para Mantenimiento Óptimo
- Mini Taladro: Herramienta Eléctrica Compacta para Taladrado y Atornillado Preciso
- Dominando el empaquetado volumétrico y la orientación de piezas para una fabricación aditiva más rápida y rentable
- Dominar la inspección de herramientas CNC: 3 técnicas probadas
- Dominando el Fresado de Cavidades Profundas: Estrategias para Prevenir la Deflexión de la Herramienta y Mejorar la Evacuación de Virutas
- Brochado rotativo: Taladrado rápido y preciso de agujeros cuadrados
- 7 pasos esenciales para seleccionar la máquina herramienta CNC ideal
- Elige la geometría de punta ideal de fresa chaflán para resultados óptimos
- Tolva Autovolquete (Self-Dumping Hopper): Herramienta Esencial para Operaciones de Almacén Eficientes
- Cómo elegir el socio ideal de desarrollo IoT: Retos clave y soluciones