



Dominando el Fresado de Cavidades Profundas: Estrategias para Prevenir la Deflexión de la Herramienta y Mejorar la Evacuación de Virutas
El fresado de cavidades profundas es una operación común pero exigente. En este tipo de mecanizado, la herramienta presenta una gran longitud de voladizo —la distancia que sobresale del portaherramientas—. Los desafíos más frecuentes incluyen la deflexión de la herramienta, la evacuación de virutas y el alcance necesario.
Evitar la Deflexión de la Herramienta
El voladizo excesivo es la principal causa de deflexión, debido a la falta de rigidez. Además de la rotura inmediata de la herramienta y el posible desecho de la pieza, un voladizo excesivo compromete la precisión dimensional e impide lograr un buen acabado superficial.
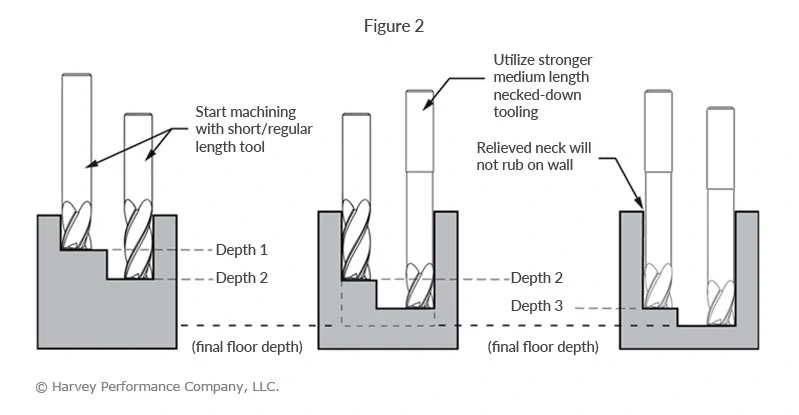
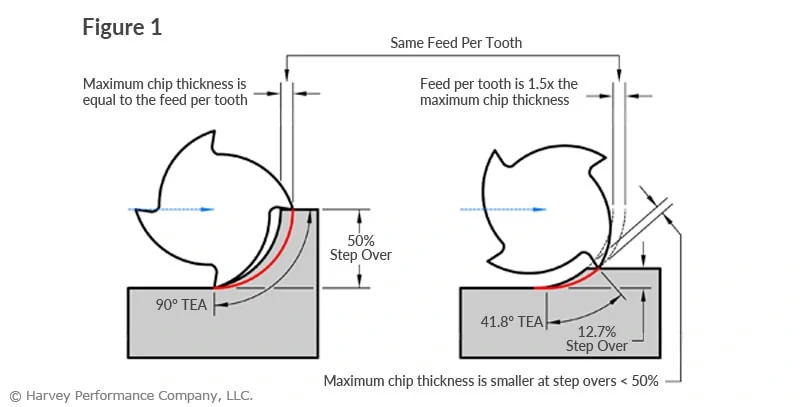
La deflexión provoca conicidad en las paredes (Figura 1), resultando en dimensiones no deseadas y, muy probablemente, en una pieza inservible. Utilizar el mayor diámetro posible, herramientas con cuello rebajado y reducir progresivamente la profundidad axial de corte (Ap) disminuye significativamente la conicidad (Figura 2).
Lograr un Acabado Óptimo
Aunque aumentar los escalonados y reducir la profundidad axial (Ap) es ideal para el desbaste en cavidades profundas, este proceso suele dejar marcas de testigo en cada escalón. Para obtener un acabado de calidad, se requieren fresas de acabado de largo alcance y flauta larga (combinadas con una profundidad radial de corte ligera) (Figura 3).
Alcanzar la Profundidad Requerida
Evitar la deflexión y lograr un buen acabado son retos importantes, pero ¿qué ocurre si ni siquiera se puede alcanzar la profundidad requerida? La imposibilidad de llegar a la profundidad puede deberse al portaherramientas inadecuado o simplemente a no disponer de herramientas lo suficientemente largas.
Por fortuna, el alcance efectivo del portaherramientas puede aumentarse fácilmente con el Portaherramientas de Alcance Extendido de Harvey Tool, que permite mecanizar hasta 150 mm (6 pulgadas) más profundo.
Mecanice con Confianza a Mayor Profundidad con los Portaherramientas de Alcance Extendido de Harvey Tool
Evacuar Virutas Efectivamente
Muchas operaciones de mecanizado enfrentan problemas de evacuación de virutas, pero ninguna más que el fresado de cavidades profundas. En una cavidad profunda, las virutas encuentran más obstáculos, dificultando su salida. Esto provoca mayor desgaste por recorte de virutas y paradas de producción por valles de flauta obstruidos.
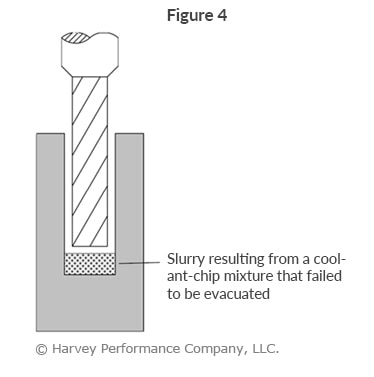
El refrigerante a alta presión, especialmente a través del husillo, ayuda en la evacuación de virutas. Sin embargo, el aire refrigerado es mejor opción si el calor y la lubricidad no son preocupaciones, ya que las mezclas refrigerante-viruta pueden formar un «barro» en el fondo de la cavidad (Figura 4). Al mecanizar aleaciones endurecidas, donde se generan virutas finas tipo polvo, este barro es un problema común que debe evitarse.
máquina CNC
- Seleccionando la mejor mini fresadora CNC para su taller
- Dominando el Mecanizado de Titanio: Seleccionando las Mejores Herramientas de Fresado para Superaleaciones
- Dominar la inspección de herramientas CNC: 3 técnicas probadas
- Habilidades Esenciales para Operar Fresadoras CNC
- Elegir la Máquina CNC Ideal: Guía Práctica
- Domina la precisión en fresado CNC: Pasos probados para piezas exactas
- 7 pasos esenciales para seleccionar la máquina herramienta CNC ideal
- Elegir las patas niveladoras ideales para muebles y maquinaria
- Cómo elegir guías de cajón correctas: guía completa
- Cómo elegir el carretilla manual adecuada: guía práctica para transporte seguro y eficiente de cargas pesadas
- Cómo Elegir la Cinta Transportadora Ideal para su Industria