



Estrategias Efectivas para Prevenir el Adelgazamiento de Viruta en el Fresado de Alta Eficiencia
Esta es solo una de varias publicaciones relevantes sobre Fresado de Alta Eficiencia (HEM). Para una comprensión completa de este popular método de mecanizado, consulte las publicaciones adicionales de HEM a continuación.
Introducción al Fresado de Alta Eficiencia I Mecanizado de Alta Velocidad vs. HEM I Profundidad de Corte en HEM I Cómo Evitar 4 Tipos Principales de Desgaste de Herramienta I Introducción al Fresado Trocoidal
Definición del Adelgazamiento de Viruta
El adelgazamiento de viruta es un fenómeno que ocurre con profundidades radiales de corte (Ae) variables, y se relaciona con el espesor de la viruta y el avance por diente. Aunque estos dos valores a menudo se confunden, son variables separadas que se impactan directamente. El avance por diente se traduce directamente en la velocidad de avance de la herramienta, y comúnmente se expresa en pulgadas por diente (IPT) o carga de viruta.
Descargue Gratis la Guía de Fresado de Alta Eficiencia de 50+ Páginas
Espesor de la Viruta
El espesor de la viruta a menudo se pasa por alto. Se refiere al espesor real de cada viruta cortada por la herramienta, medido en su sección transversal mayor. Los usuarios deben tener cuidado de no confundir el espesor de la viruta con el avance por diente, ya que cada uno está directamente relacionado con las condiciones de corte ideales.
Cómo Ocurre el Adelgazamiento de Viruta
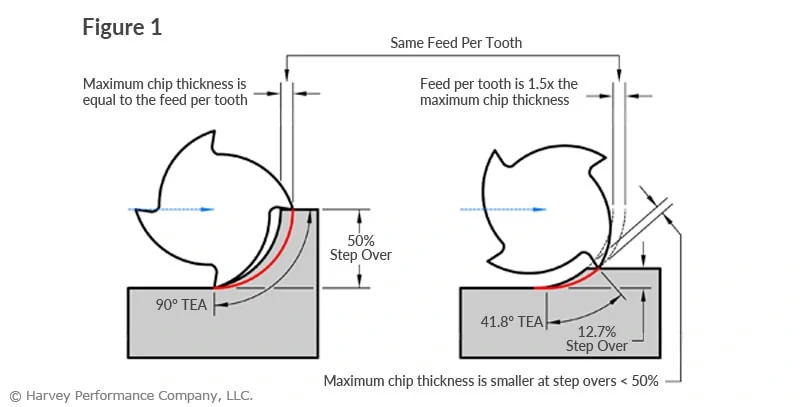
Al usar un 50% de paso radial (lado izquierdo de la Figura 1), el espesor de la viruta y el avance por diente son iguales. Cada diente engancha la pieza en ángulo recto, permitiendo la acción de corte más efectiva y minimizando el frotamiento. Una vez que la profundidad radial (Ae) cae por debajo del 50% del diámetro de la herramienta (lado derecho de la Figura 1), el espesor máximo de la viruta disminuye, alterando las condiciones ideales de corte. Esto puede provocar mal acabado, tiempos de ciclo ineficientes y desgaste prematuro de la herramienta. Ajustar correctamente los parámetros de corte ayuda a reducir estos problemas.
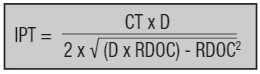
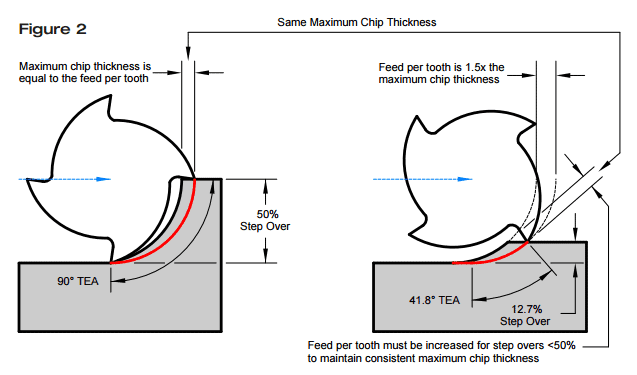
El objetivo es mantener un espesor de viruta constante ajustando la velocidad de avance al cortar con diferentes Ae. Esto se logra con la siguiente ecuación usando el Diámetro de la Herramienta (D), Ae, Espesor de Viruta (CT) y Avance (IPT). Para el espesor de viruta, use el valor recomendado de IPT al 50% de paso. Encontrar el avance ajustado es tan simple como ingresar los valores deseados y resolver para IPT. Esto mantiene el espesor de viruta constante a diferentes profundidades de corte. El ajuste se ilustra en la Figura 2.
Pulgadas por Diente (Ajuste por Adelgazamiento de Viruta)
Beneficios Duraderos
En resumen, el propósito de estos ajustes por adelgazamiento de viruta es aprovechar al máximo su herramienta. Mantener el espesor de viruta constante asegura que la herramienta realice el máximo trabajo posible en cualquier corte. Otros beneficios incluyen: reducción del frotamiento, aumento de tasas de remoción de material y mejora de la vida útil de la herramienta.
máquina CNC
- Vencer a la Automatización: 5 Habilidades Esenciales para Fabricantes
- Aprovechando el Machine Learning para reducir emisiones manufactureras y combatir el cambio climático
- La ciencia de datos impulsa la respuesta al COVID-19: Insights y estrategias
- Medición del Espesor de la Máscara de Soldadura: Guía Práctica
- Cómo elegir el grosor de PCB adecuado: estándares, diseño y factores de fabricación
- Aumente la productividad de la máquina con técnicas expertas de adelgazamiento de viruta
- Cómo Encontrar una Máquina CNC Usada – Guía Completa
- Cómo Limpiar una Máquina CNC Usada: Consejos Expertos para Longevidad y Valor de Reventa
- Qué Temperatura Alcanza un Cortador Plasma: Entendiendo las Temperaturas Extremas Detrás del Corte Metálico
- Construye un Prototipo Ganador: Guía Paso a Paso para Desarrollo Rápido de Productos
- NC State bate récord: chip RFID se reduce a 125µm × 245µm, reduciendo costos e impulsando seguridad de cadena de suministro