



Maximice la vida de la herramienta y la productividad con técnicas expertas de gestión de viruta
La mala gestión de viruta puede llevar a problemas para los maquinistas, como vida de herramienta más corta, malos acabados superficiales y riesgos de seguridad. Estos problemas cuestan a las empresas innumerables horas de tiempo de producción e ingresos perdidos. Aquí qué puede hacer al respecto.
El empaquetamiento de viruta durante operaciones de roscado conduce a roscas de mala calidad, vida de herramienta acortada y, muy posiblemente, falla catastrófica. Suponiendo que una pieza pueda ser salvada, el último de estos eventos resulta en gastos adicionales y tiempo perdido mientras se usan EDM de hundimiento o métodos mecánicos para extraer el macho roto.
El riesgo asociado con este escenario ayuda a explicar la popularidad del fresado de roscas, que no solo da a los maquinistas un control mucho mayor sobre el proceso de roscado, sino que elimina en gran medida los problemas con la gestión de viruta.
— "El fresado de roscas proporciona el control definitivo de viruta al mecanizar roscas internas", dice Mark Hatch, director de producto en Emuge Corp.
— "Donde el roscado es un proceso de mecanizado continuo y por lo tanto crea virutas continuas en materiales dúctiles, el fresado de roscas es uno interrumpido y romperá incluso el material más duro en virutas pequeñas y manejables", dice. "Es por eso que la industria aeroespacial y de hecho cualquier taller que produzca piezas de alto valor, prefiere el fresado sobre el roscado, ya que ofrece tanto precisión como previsibilidad."
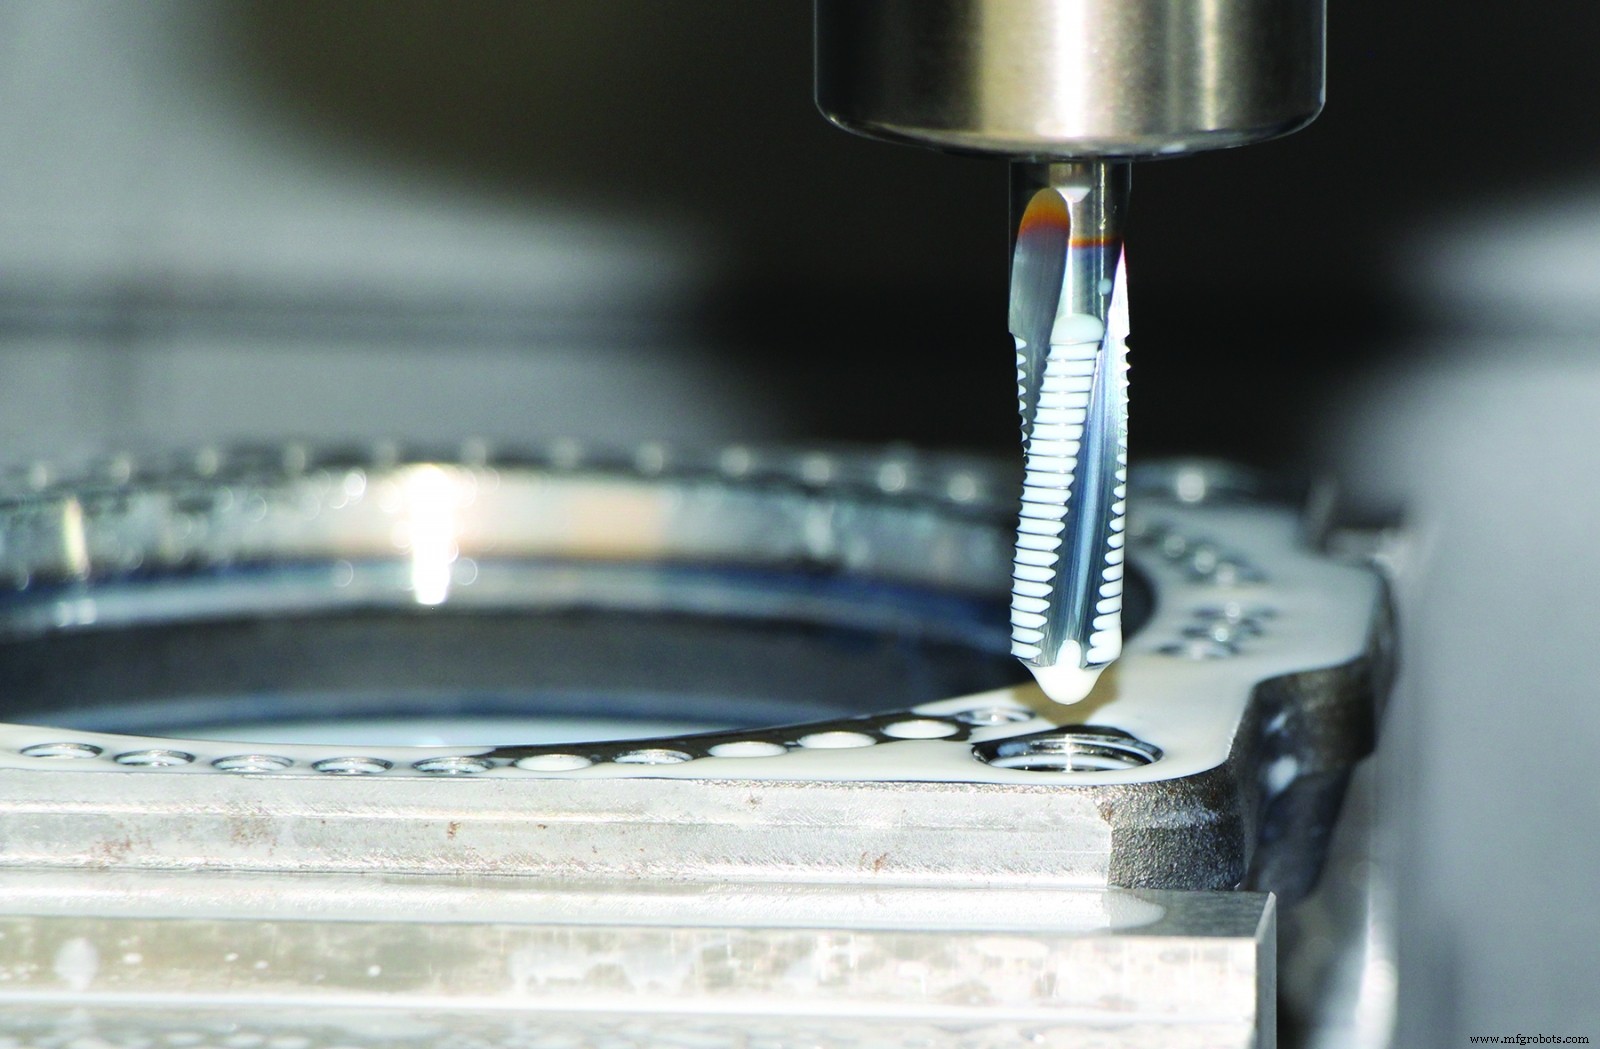
Fresado de roscas y más allá
Hatch señala que este importante proceso de roscado se ha vuelto más fácil en años recientes. Prácticamente todas las máquinas herramienta CNC hoy están equipadas con la función de interpolación helicoidal necesaria para fresar roscas, y la mayoría también ofrecen refrigerante a través del husillo —preferiblemente aplicado a alta presión— para lavar eficazmente las virutas fuera del orificio. Eso, y los sistemas CAM son generalmente más amigables con el fresado de roscas de lo que eran, eliminando preocupaciones sobre la programación manual de los movimientos de arco de entrada y salida usados al fresar orificios roscados.
Las herramientas de corte también han crecido más efectivas. Las fresas de roscas serie ZGF de Emuge, por ejemplo, están disponibles en longitudes 3xD, expandiendo su alcance. La empresa también ofrece varias líneas adicionales de fresas de roscas, una serie indexable entre ellas, cubriendo todo desde UNC y UNF hasta Pipe, STI, miniatura y roscas "gigantescas". Gracias a la amplia variedad de herramientas de alta calidad en el mercado hoy de Emuge y sus competidores, hay poco que no se pueda fresar con roscas, haciendo que los problemas de control de viruta sean cosa del pasado.
Formando opiniones
A pesar de sus muchas cualidades atractivas, sin embargo, el fresado de roscas no es una solución todo en uno. Su alternativa —el roscado— es tanto más rápido como más simple, por lo que sigue siendo la primera opción para aplicaciones de mayor volumen, en maquinaria manual, o donde el taller desea por cualquier razón evitar el fresado de roscas. Hatch le dirá que la siguiente mejor alternativa —ciertamente desde una perspectiva de control de viruta— es el roscado en frío o por conformado, que desplaza material en lugar de removerlo.
— "La industria automotriz usa conformado en frío extensivamente para roscado de orificios profundos en culatas y componentes de transmisión debido a su capacidad para producir roscas fuertes, de alta calidad y eliminar problemas relacionados con virutas", dice. "La única advertencia es el hecho de que el conformado deja una hendidura muy pequeña, casi en forma de U, en la cresta de la rosca. Con ciertos componentes médicos y equipos de procesamiento de alimentos, esta imperfección crea un área para que las bacterias se acumulen, por lo que las roscas conformadas en frío a menudo no están permitidas en estas aplicaciones."
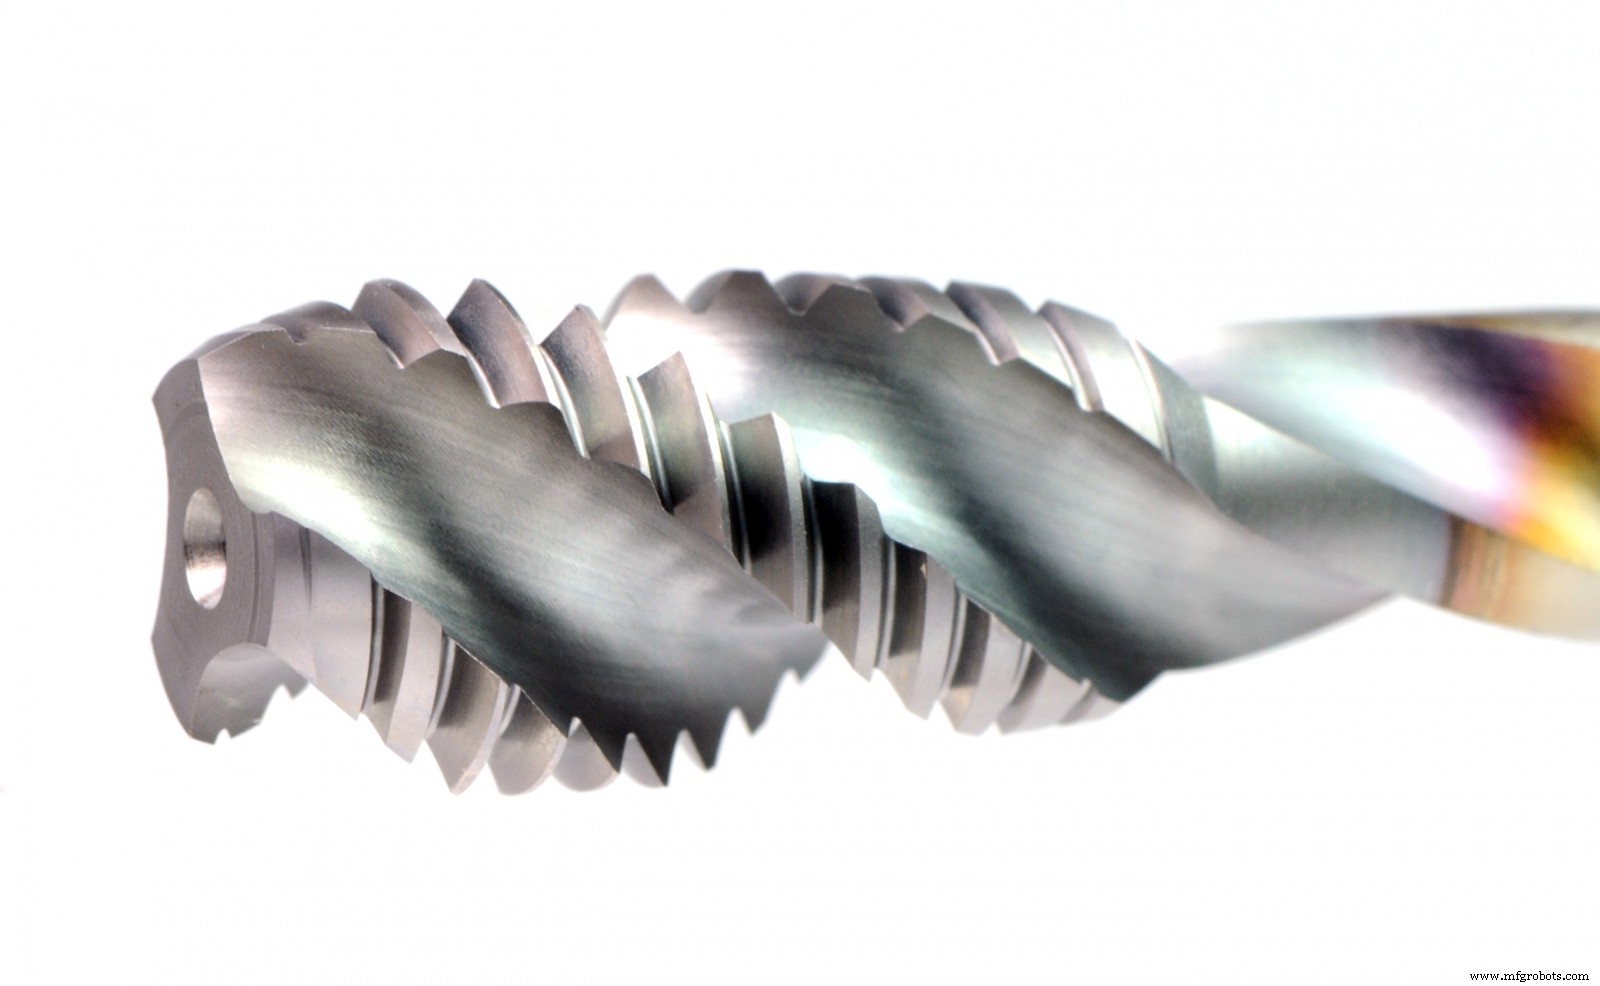
Mazos terrificantes
Si el fresado de roscas y las roscas conformadas en frío están fuera, eso deja los machos de corte. Afortunadamente, Emuge y otros fabricantes de herramientas de corte han desarrollado una amplia oferta de machos de propósito general y específicos de material que hacen un excelente trabajo sacando virutas hacia arriba y fuera de la pieza, incluso en orificios ciegos. Kyle Matsumoto, gerente de producto en OSG USA Inc., sugiere que el A-Tap está diseñado para hacer precisamente eso.
El A-Tap, explica, usa una ranura de paso variable para formación de viruta estable y para acelerar la evacuación. El resultado es una viruta espiral predecible, muy distinta del nido de pájaro retorcido que a menudo interfiere con las operaciones de roscado. La herramienta también se dice que tiene un filo excepcionalmente afilado, estabilizando aún más la forma de la viruta y ayudando a eliminar el galling. Ambos sirven para crear una superficie de rosca suave que es menos propensa a enganchar virutas pasantes, mientras también mejora la calidad de la pieza.
— "Usar una geometría de hélice variable nos permite crear un ángulo más agudo justo en el chaflán del macho, que es donde todo el corte tiene lugar", dice Matsumoto.
— "Esto no solo hace la acción de corte más suave sino que ayuda a mantener las virutas bonitas y compactas", añade. "Y luego hacia el final de la ranura, el ángulo de hélice disminuye, acelerando la salida de la viruta. El A-Tap está diseñado para aceros e aceros inoxidables pero también funciona bastante bien en hierro fundido e incluso materiales más duros hasta alrededor de 35 Rockwell."
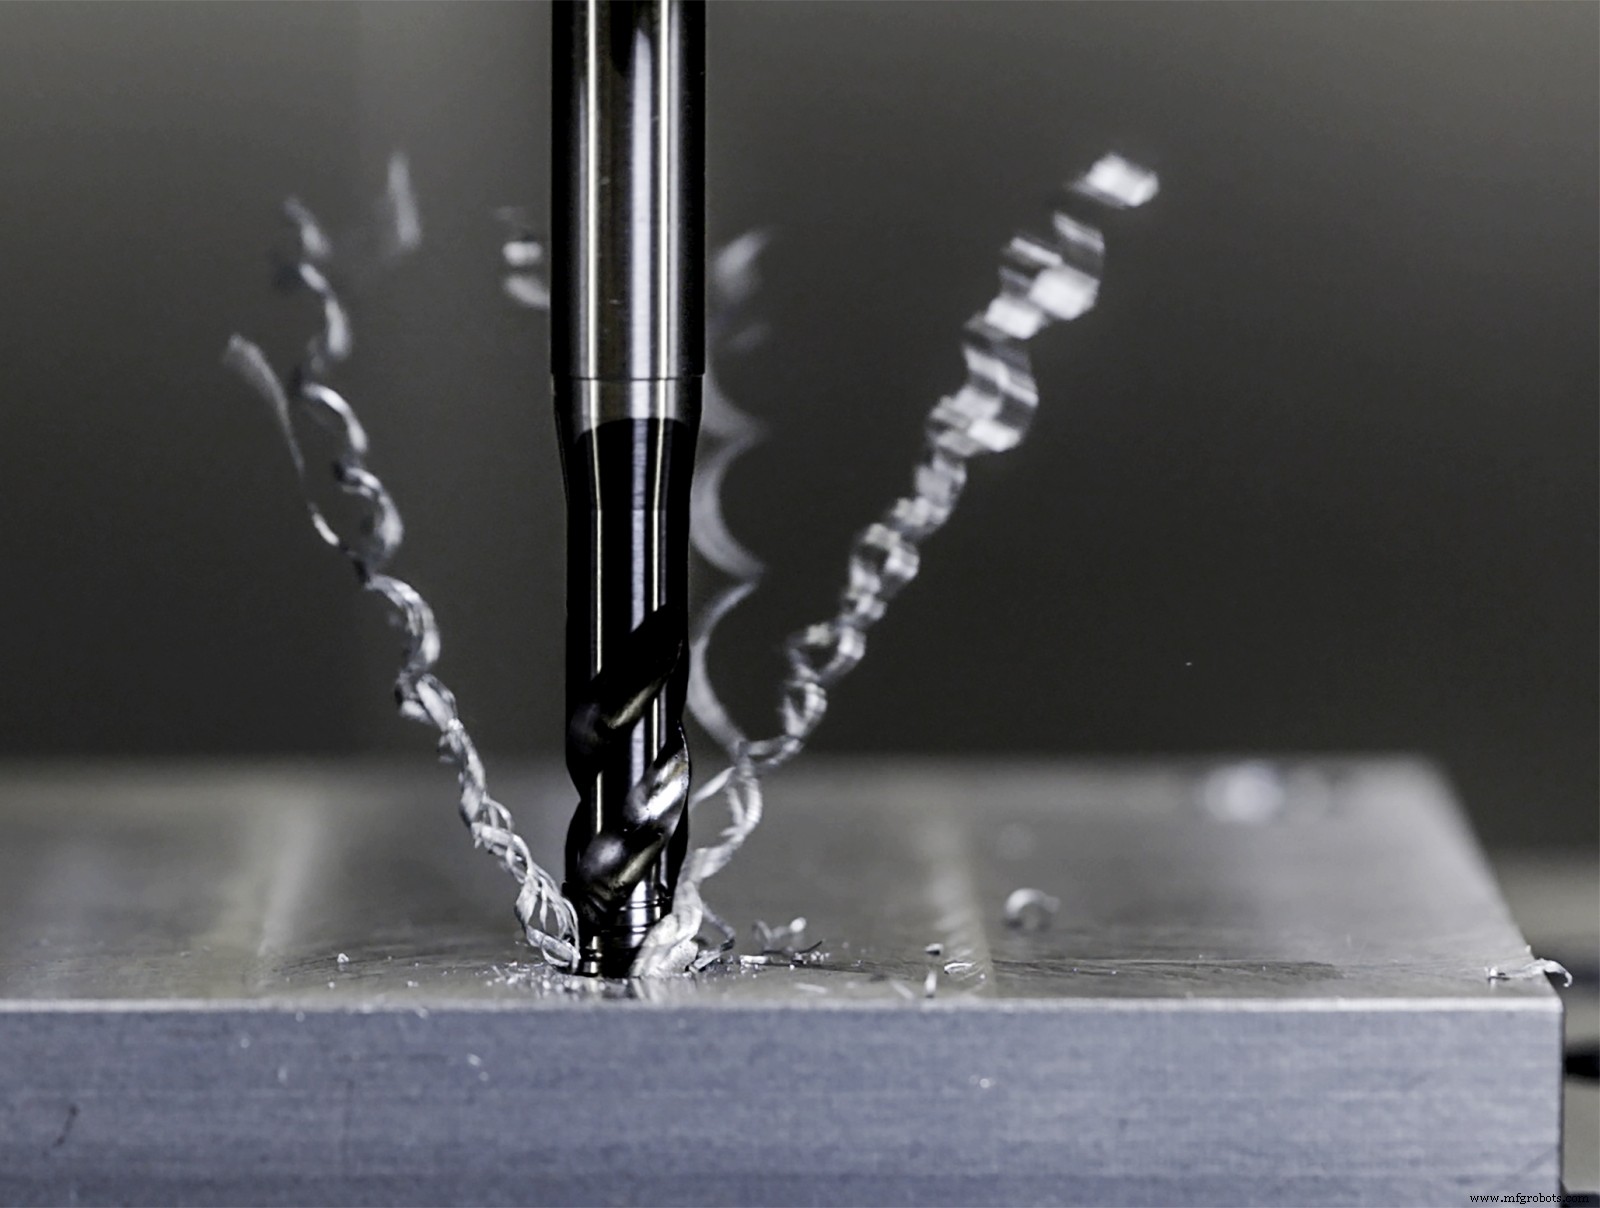
¡Haciendo virutas felices!
Paul Motzel, gerente de producto para herramientas de roscado en Guhring Inc., tiene una solución similar. Dice que la línea de machos Pionex de la compañía está disponible en formas de corte y conformado. Dependiendo de la herramienta, estos son típicamente tratados con los recubrimientos Sirius o Slidur de la compañía para reducir fricción y asistir con la evacuación de virutas. Los machos Pionex también son afilados y pulidos después del rectificado, y luego pulidos nuevamente post-recubrimiento, todo para proporcionar un filo de corte suave, fuerte y aumentar la vida de la herramienta. También menciona que la versión de conformado del macho Pionex tiene menos contacto superficial y una ranura de lubricante que reduce las fuerzas de roscado en un 30%.
— "Hace muchos años, uno de mis colegas en Alemania me dijo que una buena viruta es una viruta feliz", dice Motzel. "Eso significa que tiene un lugar a donde ir y una forma de llegar allí. Cuando te detienes a considerar que quizás el 90% de los problemas de roscado son relacionados con virutas, entenderás que él acertó con sus comentarios."
Más allá de recubrimientos avanzados y geometrías de herramientas, Motzel sugiere que uno de los errores más comunes que cometen los talleres es seleccionar el estilo incorrecto de macho.
— "Los machos de punta espiral empujan la viruta hacia adelante, por lo que nunca deben usarse en un orificio ciego, incluso si hay mucho espacio en el fondo", dice. "Están diseñados para ir completamente a través de la pieza, y cuando no lo hacen, cualquier viruta que quede puede quedar atrapada detrás de la cara de alivio, posiblemente reventando el macho."
— "La solución es siempre usar machos de ranura helicoidal en orificios ciegos, ya que su ángulo de hélice más alto ayuda a expulsar las virutas fuera de la pieza, y guardar los de punta espiral para orificios pasantes", añade.
¿Qué consejos, trucos y técnicas puede compartir sobre gestión de virutas? Comparta sus pensamientos en los comentarios a continuación.
Tecnología Industrial
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Mejore su eficiencia en metalworking con las fresas de extremo TuffCut XT de M.A. Ford
- Domine el control de viruta: 8 consejos de expertos para taladrado más limpio y seguro
- Maximiza la Vida Útil de la Herramienta e Incrementa la Productividad: 5 Estrategias Comprobadas
- Aumente la productividad de la máquina con técnicas expertas de adelgazamiento de viruta
- Mejore la eficiencia y calidad del roscado: Estrategias expertas y selección de herramientas
- Maximizar Eficiencia de Producción con Software OEE: Rastrear e Impulsar Productividad
- Dominar la disponibilidad de máquinas: Cálculo y estrategias de mejora
- Gestión Efectiva de Accidentes en Fábrica: Estrategias para Mitigar Riesgos y Garantizar Continuidad
- Reduzca el tiempo de inactividad, aumente la productividad: Estrategias probadas
- Impulsa la Productividad y Calidad Industrial: Estrategias Comprobadas para Éxito en Manufactura