



Dominando el Corte CNC: Prevenir Rebote, Golpe y Sobrecorte para Resultados Precisos
1. Rebote
Rebote de la herramienta se refiere a vibración relativamente grande debido a fuerza excesiva. El peligro es causar sobrecorte de la pieza y daño a la herramienta. Cuando el diámetro es pequeño y el vástago demasiado largo o la fuerza demasiado grande, ocurre rebote. Si se usa herramienta y método razonables, se reduce la probabilidad.
Hay 3 factores principales que afectan la deformación de la herramienta:
1) Longitud de la herramienta
2) Diámetro de la herramienta
3) Fuerza sobre la herramienta
1. Longitud de la herramienta
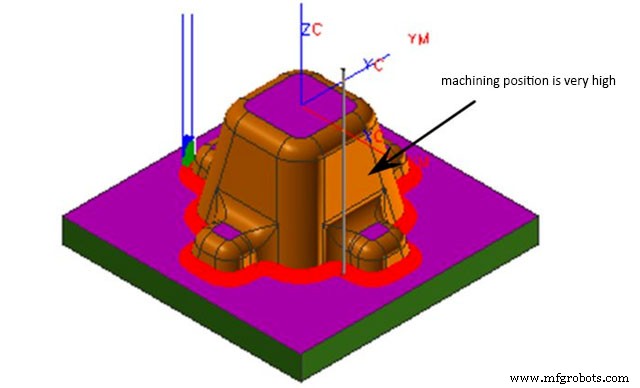
Para herramienta de mismo diámetro, al duplicar longitud, deformación aumenta 3 veces. Al mecanizar, acortar longitud lo máximo posible para reducir riesgo.
2. Diámetro de la herramienta
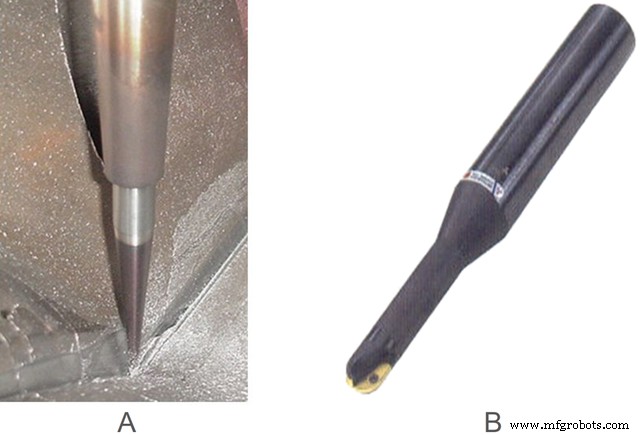
Para herramienta de misma longitud, al reducir diámetro a la mitad, deformación aumenta 4 veces. Al procesar, si es posible, elegir herramientas de gran diámetro o reforzadas para reducir riesgo. (Como en figura: A usa alambre caliente y fresas de cuello cónico, B usa herramienta con mango fuerte)
3. Fuerza sobre la herramienta
La deformación es directamente proporcional a la fuerza recibida. Reducir fuerza reduce rebote. Para reducir fuerza, reducir área de contacto herramienta-pieza.
Ejemplo de reducción de fuerza
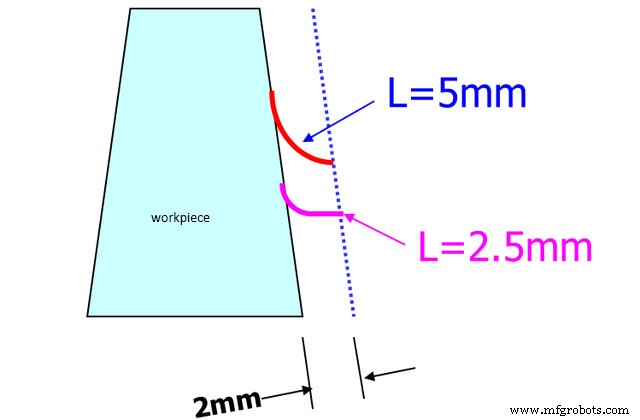
Al mecanizar posiciones profundas, usar avance menor y fresa de radio R fino para reducir fuerza durante procesamiento, reduciendo riesgo.
La figura muestra comparación de posición de contacto con material del molde al procesar a misma profundidad con herramienta D50R6 y D50R0.8. Se ve que usar herramienta de radio fino para pieza profunda reduce fuerza de corte más que radio grande.
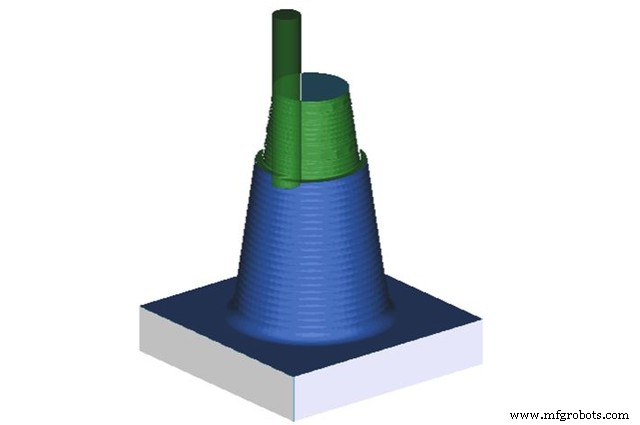
Reducir cantidad de corte (profundidad total por pasada). Cuando profundidad >120mm, la herramienta debe instalarse dos veces: primero portaherramientas corto para procesar hasta 100mm, luego extendido para por debajo de 100mm, y establecer pequeña cantidad de corte.
2. Golpe
Golpe significa que la cantidad de corte es demasiado grande. Además del filo, el vástago golpea la pieza. Razones principales: altura de seguridad irrazonable o no establecida, método de procesamiento inadecuado, uso inadecuado de herramienta, margen de segundo desbaste menor que del primero, etc.
1) Demasiada cantidad de corte
Solución: Reducir cantidad. Cuanto menor diámetro, menor cantidad. Normalmente, cantidad por desbaste no >0.5mm; semiacabado y acabado menor.
2) Método de procesamiento inadecuado
Cambiar modo de fresado de contorno a fresado de cavidad. Cuando margen > diámetro herramienta, no se puede seleccionar fresado de contorno.
3) Altura de seguridad inadecuada, golpeando sujeción al elevar herramienta
Solución:
1. Altura seguridad > altura sujeción.
2. En la mayoría de casos, no se puede seleccionar modo "directo" de avance/retroceso, excepto piezas especiales.
4) Ajuste inadecuado de margen de segundo desbaste
Margen segundo desbaste debe ser generalmente 0.05mm mayor que primero. Si primero 0.3mm, segundo 0.35mm. De lo contrario, vástago golpea fácilmente pared lateral superior.
Además, golpe puede ocurrir al reparar caminos de tijera, así que intente no repararlos. Consecuencia directa: dañar herramienta y pieza, e incluso dañar husillo.
3. Sobrecorte
Sobrecorte significa que la herramienta también corta partes que no deben cortarse, dañando la pieza. Muchas razones: baja precisión de máquina, golpe, rebote, herramienta inadecuada, etc. Además, si el operador no es preciso al configurar la herramienta, también puede causar sobrecorte.
La situación en la figura es sobrecorte por ajuste inadecuado de altura de seguridad.
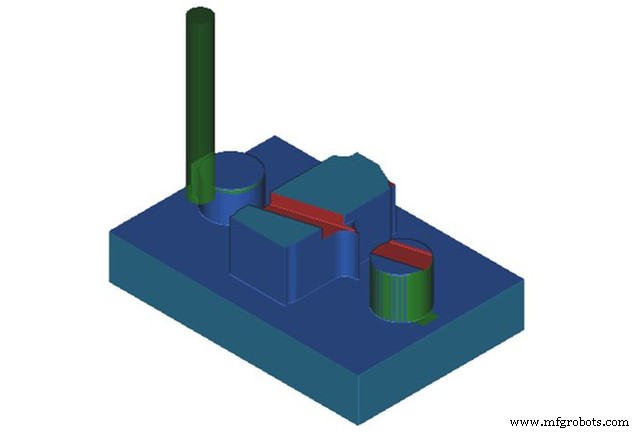
Al programar, debe ser cuidadoso y meticuloso. Tras completar, verificar trayectoria en detalle para evitar sobrecorte, de lo contrario desechará molde o dañará máquina.
Como fabricante profesional de mecanizado CNC, SANS Machining se especializa en piezas mecanizadas en pequeñas cantidades por más de 10 años, ofrece fresado, torneado, rectificado y EDM. Todas las piezas se producen según sus dibujos, sin MOQ.
Proceso de manufactura
- Dominando la precisión CNC: estrategias probadas para eliminar vibraciones y charla
- Cómo el mecanizado CNC mejora el rendimiento empresarial y aumenta la rentabilidad
- Defectos Comunes en Mecanizado CNC y Medidas de Control Comprobadas
- Comprender la Deflexión de Herramienta en Mecanizado CNC: Causas y Estrategias de Reducción Efectivas
- Centros de Mecanizado CNC: Evolución, Impacto y Perspectivas de Desarrollo
- Entendiendo las rectificadoras CNC de herramientas y cortadores: funciones, usos y beneficios
- Cómo el radio de esquina influye en la precisión y coste del mecanizado CNC
- Cómo la IA y el aprendizaje automático revolucionan el mecanizado CNC
- Selección óptima de herramienta CNC y programación para máximo rendimiento
- Domine el Mecanizado CNC: Consejos Expertos y Mejores Prácticas
- Domine el mecanizado CNC: Estrategias de diseño probadas para piezas óptimas