



Domine el mecanizado CNC: Estrategias de diseño probadas para piezas óptimas
Hay unos pocos pasos fáciles que puede tomar para optimizar sus diseños para mecanizado por control numérico computarizado (CNC). Siguiendo reglas de diseño para fabricación (DFM), puede sacar más partido a las amplias capacidades del mecanizado CNC. Esto puede ser un desafío, ya que no existen estándares específicos a nivel de industria.
En este artículo, ofrecemos una guía completa de las mejores prácticas de diseño para mecanizado CNC. Para compilar esta extensa información actualizada, pedimos feedback a expertos de la industria y proveedores de servicios de mecanizado CNC. Si está optimizando para costes, consulte esta guía para diseñar piezas rentables para CNC.
¿Qué es el proceso de mecanizado CNC?
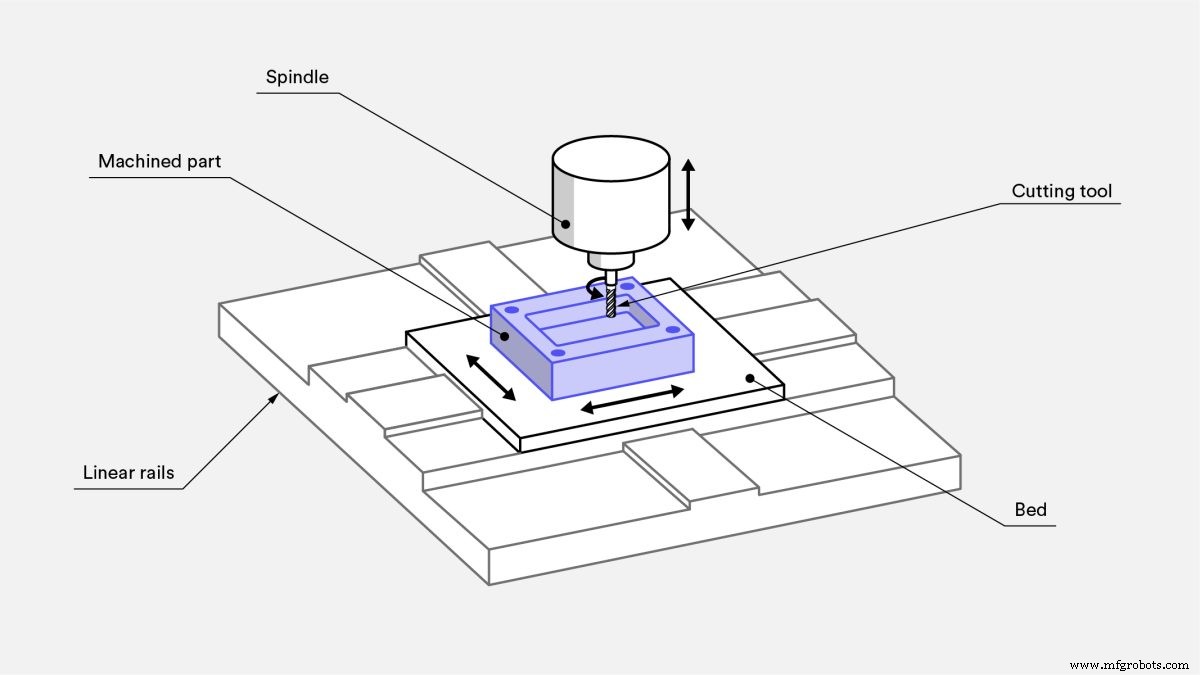
El mecanizado CNC es una tecnología de fabricación sustractiva. En CNC, el material se elimina de un bloque sólido usando una variedad de herramientas de corte que giran a alta velocidad —miles de RPM— para producir una pieza basada en un modelo CAD. Tanto metales como plásticos pueden mecanizarse CNC.
Las piezas mecanizadas CNC tienen alta precisión dimensional y tolerancias ajustadas. CNC es adecuado tanto para producción de alto volumen como para trabajos unitarios. De hecho, el mecanizado CNC es actualmente la forma más rentable de producir prototipos metálicos, incluso comparado con la impresión 3D.
Lea nuestra introducción a los principios básicos del mecanizado CNC.
¿Cuáles son las principales restricciones del diseño CNC?
CNC ofrece gran flexibilidad de diseño, pero hay algunas restricciones. Estas limitaciones se relacionan con la mecánica básica del proceso de corte y principalmente conciernen la geometría de la herramienta y el acceso a la herramienta.
Geometría de la herramienta
La mayoría de herramientas de corte CNC comunes (fresas de mango y taladros) tienen forma cilíndrica y una longitud de corte limitada.
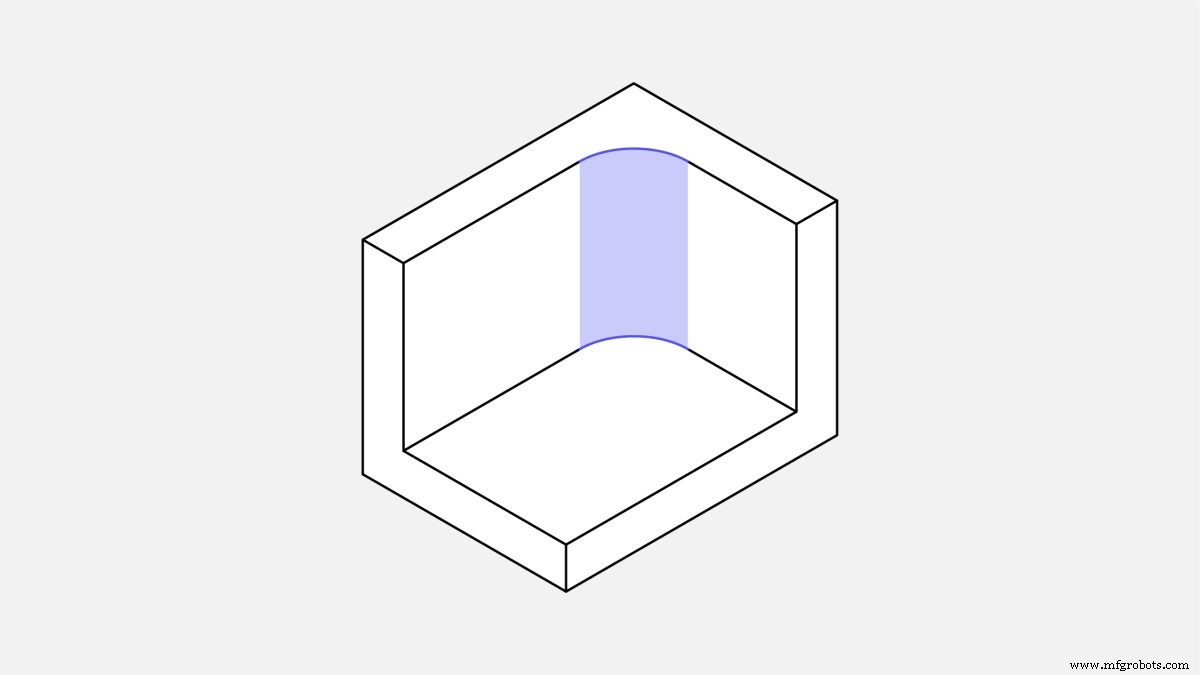
A medida que se elimina material de la pieza de trabajo, la geometría de la herramienta se transfiere a una pieza mecanizada. Esto significa, por ejemplo, que las esquinas internas de una pieza CNC siempre tienen un radio, sin importar qué tan pequeña sea la herramienta de corte usada.
Acceso a la herramienta
Para eliminar material, la herramienta de corte se acerca a la pieza de trabajo directamente desde arriba. Las características que no pueden accederse de esta manera no pueden mecanizarse CNC.
Hay una excepción a esta regla: los rebajes (undercuts). Hay una sección sobre rebajes hacia el final de este artículo.
Una buena práctica de diseño es alinear todas las características de su modelo (orificios, cavidades, paredes verticales, etc.) a una de las seis direcciones principales. Sin embargo, vea esta regla como una recomendación y no una restricción, ya que los sistemas CNC de 5 ejes ofrecen capacidades avanzadas de sujeción de piezas.
El acceso a la herramienta también es un problema al mecanizar características con una gran relación profundidad-ancho. Para alcanzar el fondo de una cavidad profunda, por ejemplo, necesita herramientas con alcance extendido. Esto significa un rango de movimiento más amplio para el efector final, lo que aumenta el chatter de la máquina y reduce la precisión alcanzable.
Simplificará la producción si diseña piezas que puedan mecanizarse CNC con la herramienta que tenga el diámetro mayor posible y la longitud más corta posible.
Directrices de diseño CNC
Un desafío que surge frecuentemente al diseñar una pieza para mecanizado CNC es que no existen estándares específicos a nivel de industria. Los fabricantes de máquinas y herramientas CNC mejoran continuamente las capacidades de la tecnología, expandiendo los límites de lo posible. La tabla siguiente resume valores recomendados y factibles para las características más comunes encontradas en piezas mecanizadas CNC.
Cavidades y bolsillos
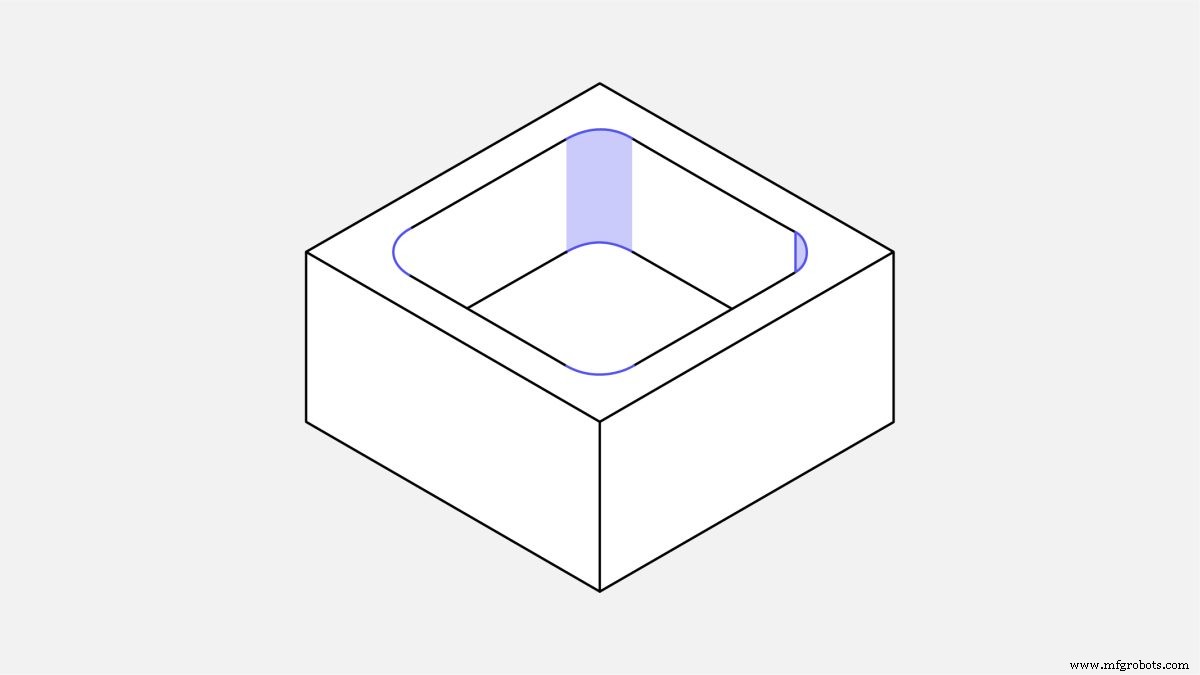
Profundidad de cavidad recomendada: 4 veces el ancho de la cavidad
Las herramientas de fresado de mango tienen una longitud de corte limitada (típicamente 3-4 veces su diámetro). La deflexión de la herramienta, la evacuación de virutas y las vibraciones se vuelven más prominentes cuando las cavidades tienen una relación profundidad-ancho menor.
Limitar la profundidad de la cavidad a cuatro veces su ancho asegura buenos resultados.
Si se requieren mayores profundidades, considere diseñar piezas con profundidad de cavidad variable.
Fresado de cavidades profundas: Cavidades con profundidades mayores a seis veces el diámetro de la herramienta se consideran profundas. Una relación diámetro de herramienta-profundidad de cavidad de hasta 30:1 es posible usando utillaje especializado (profundidad máxima: 35 cm con una herramienta de fresado de mango de 1 pulgada de diámetro).
Bordes internos
Radio de esquina vertical
Recomendado: ⅓ veces la profundidad de la cavidad (o mayor)
Usar el valor recomendado para radios de esquinas internas asegura que se pueda usar una herramienta de diámetro adecuado y se alinea con las directrices para la profundidad de cavidad recomendada. Aumentar ligeramente los radios de esquina por encima del valor recomendado (ej. 1 mm), permite a la herramienta cortar siguiendo una trayectoria circular en lugar de un ángulo de 90 grados. Esto es preferible ya que resulta en un acabado superficial de mayor calidad. Si se requieren esquinas internas agudas de 90 grados, considere añadir un rebaje en T en lugar de reducir el radio de esquina.
Radio de fondo
Recomendado: 0,5 mm, 1 mm o sin radio
Factible: cualquier radio
Las herramientas de fresado de mango tienen un filo de corte inferior plano o ligeramente redondeado. Otros radios de fondo pueden mecanizarse usando herramientas de fresado esférico. Es buena práctica de diseño usar los valores recomendados, ya que son preferidos por los mecanizadores.
Paredes delgadas
Espesor de pared mínimo
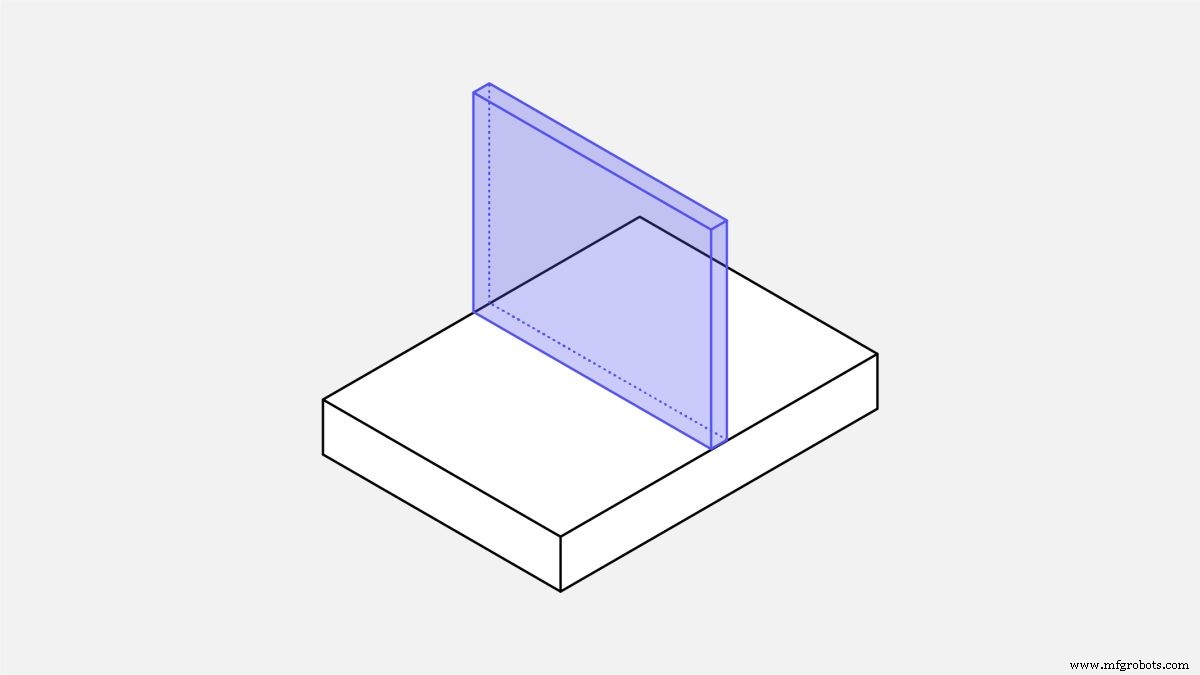
Recomendado: 0,8 mm (metales), 1,5 mm (plásticos)
Factible: 0,5 mm (metales), 1,0 mm (plásticos)
Disminuir el espesor de la pared reduce la rigidez del material, lo que aumenta las vibraciones durante el mecanizado y reduce la precisión alcanzable. Los plásticos son propensos a deformación (debido a tensiones residuales) y ablandamiento (debido al aumento de temperatura), por lo que se recomienda un espesor de pared mínimo mayor. Los valores factibles indicados arriba deben examinarse caso por caso.
Orificios
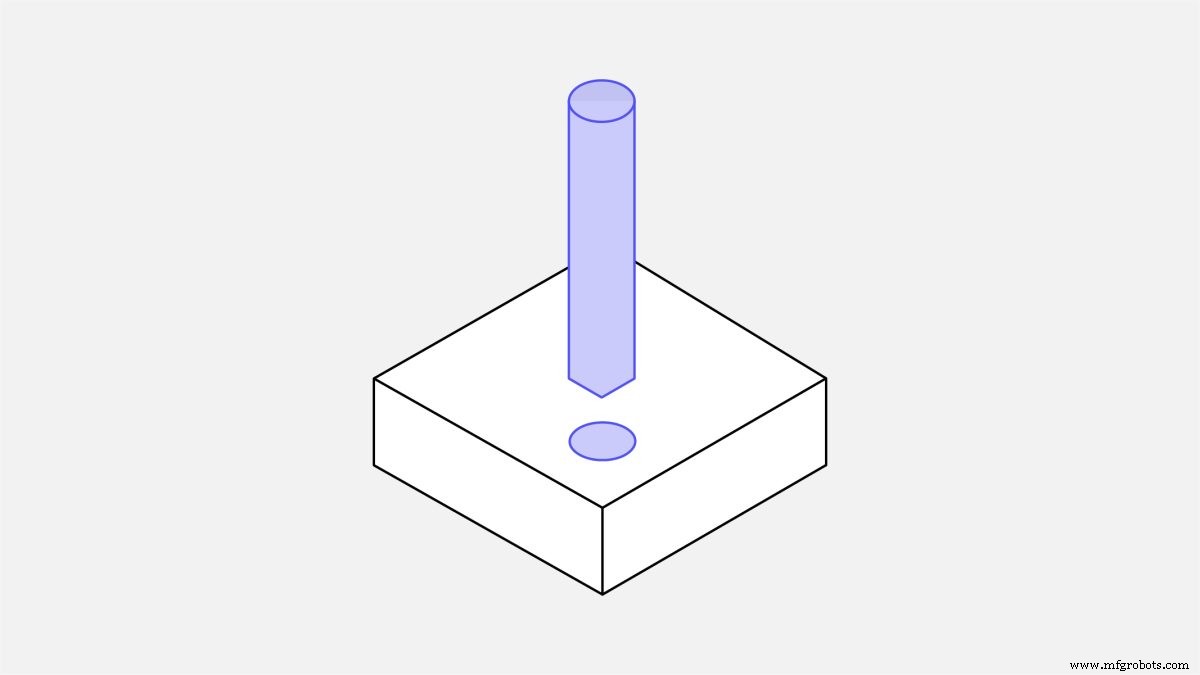
Diámetro
Recomendado: broca estándar
Factible: cualquier diámetro mayor a 1 mm
Los orificios se mecanizan usando una broca o una herramienta de fresado de mango. El tamaño de las brocas está estandarizado (en unidades métricas e imperiales). Los escariadores y herramientas de mandrinado se usan para terminar orificios que requieren tolerancias ajustadas. Para orificios de alta precisión con diámetro menor a 20 mm, se recomienda usar un diámetro estándar.
Profundidad máxima
Recomendado: 4 veces el diámetro nominal
Típico: 10 veces el diámetro nominal
Factible: 40 veces el diámetro nominal
Los orificios con diámetro no estándar deben mecanizarse con una herramienta de fresado de mango. En este caso, se aplican las restricciones de profundidad máxima de cavidad y debe usarse el valor de profundidad máxima recomendado. Los orificios más profundos que el valor típico se mecanizan usando brocas especializadas (con diámetro mínimo de 3 mm). Los orificios ciegos mecanizados con taladro tienen un fondo cónico (ángulo de 135 grados), mientras que los orificios mecanizados con fresa de mango son planos. No hay preferencia particular entre orificios pasantes o ciegos en mecanizado CNC.
Roscas
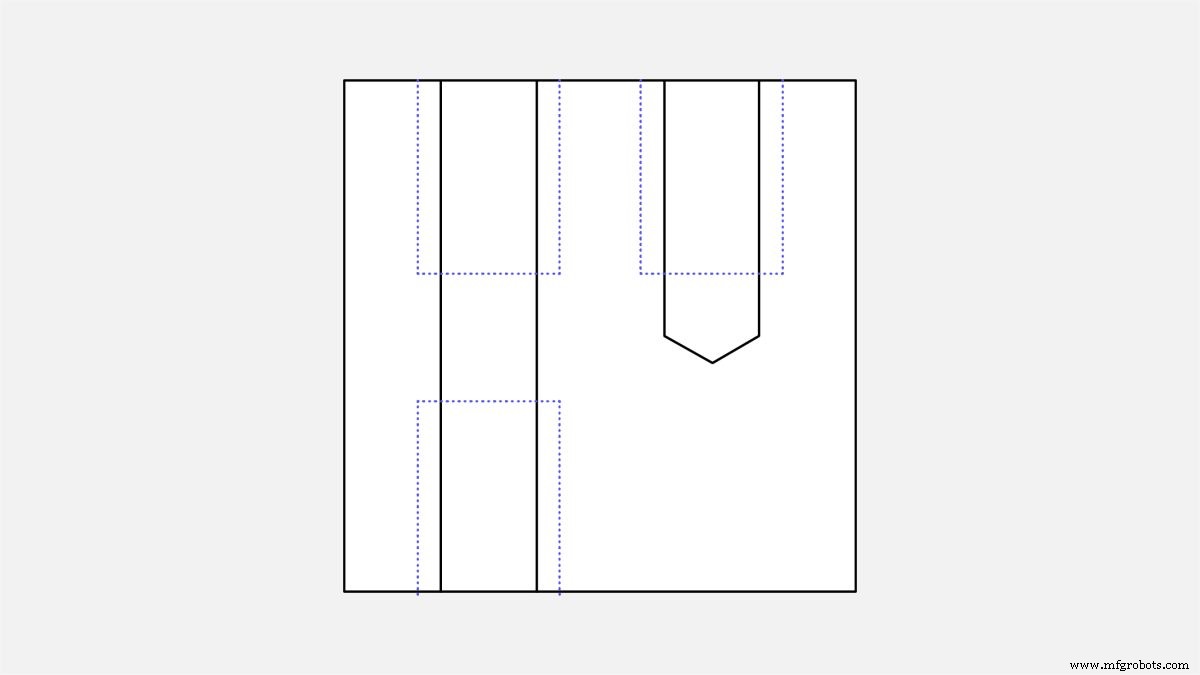
Tamaño de rosca
Mínimo: M2
Recomendado: M6 o mayor
Las roscas se cortan con machos y roscas externas con peines. Machos y peines pueden usarse para cortar roscas hasta M2. Las herramientas de roscado CNC son comunes y preferidas por los mecanizadores, ya que limitan el riesgo de rotura del macho. Las herramientas de roscado CNC pueden usarse para cortar roscas hasta M6.
Longitud de rosca
Mínimo: 1,5 veces el diámetro nominal
Recomendado: 3 veces el diámetro nominal
La mayoría de la carga aplicada a una rosca la toman los pocos primeros dientes (hasta 1,5 veces el diámetro nominal). Roscas más largas de 3 veces el diámetro nominal son por tanto innecesarias.
Para roscas en orificios ciegos cortadas con machos (es decir, todas las roscas menores que M6), añada una longitud sin rosca igual a 1,5 veces el diámetro nominal en el fondo del orificio. Cuando se pueda usar una herramienta de roscado CNC (es decir, roscas mayores que M6), el orificio puede roscase a lo largo de toda su longitud.
Pequeñas características
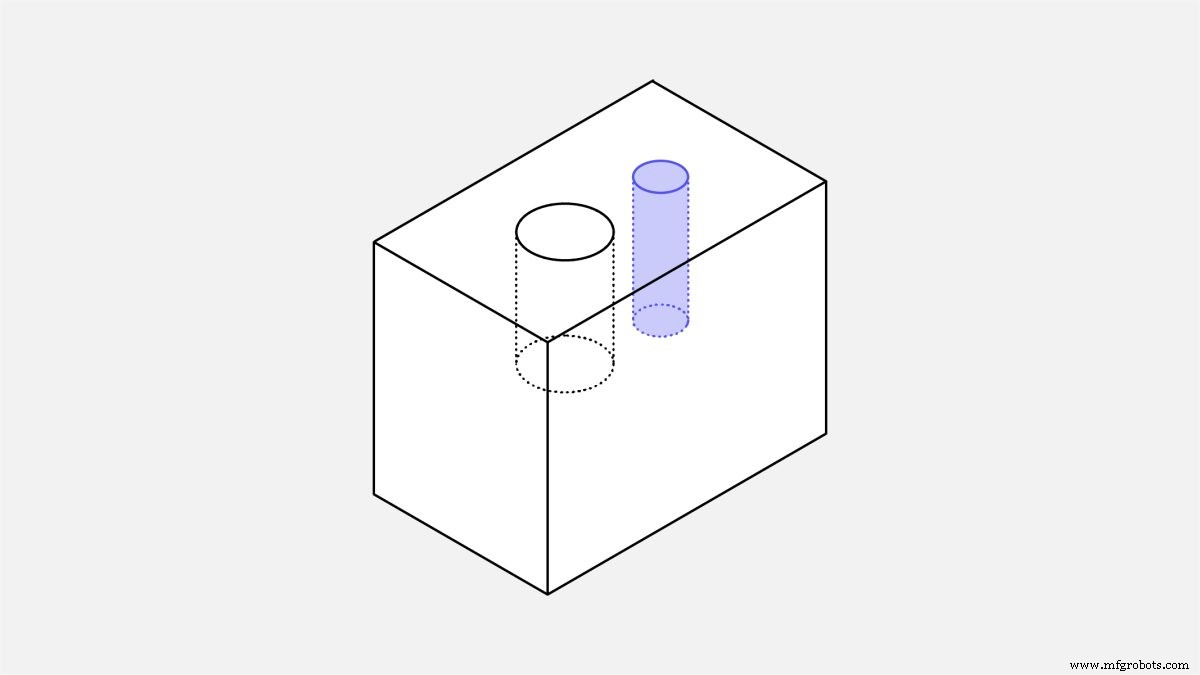
Diámetro mínimo de orificio
Recomendado: 2,5 mm (0,1 pulgadas)
Factible: 0,05 mm (0,005 pulgadas)
La mayoría de talleres de mecanizado pueden mecanizar con precisión cavidades y orificios usando herramientas de hasta 2,5 mm (0,1 pulgadas) de diámetro. Cualquier cosa por debajo de este límite se considera micro-mecanizado. Herramientas especializadas (micro-taladros) y conocimiento experto son requeridos para mecanizar tales características porque la física del proceso de corte cambia a esta escala. A menos que sea absolutamente necesario, la recomendación es por tanto evitarlas.
Tolerancias
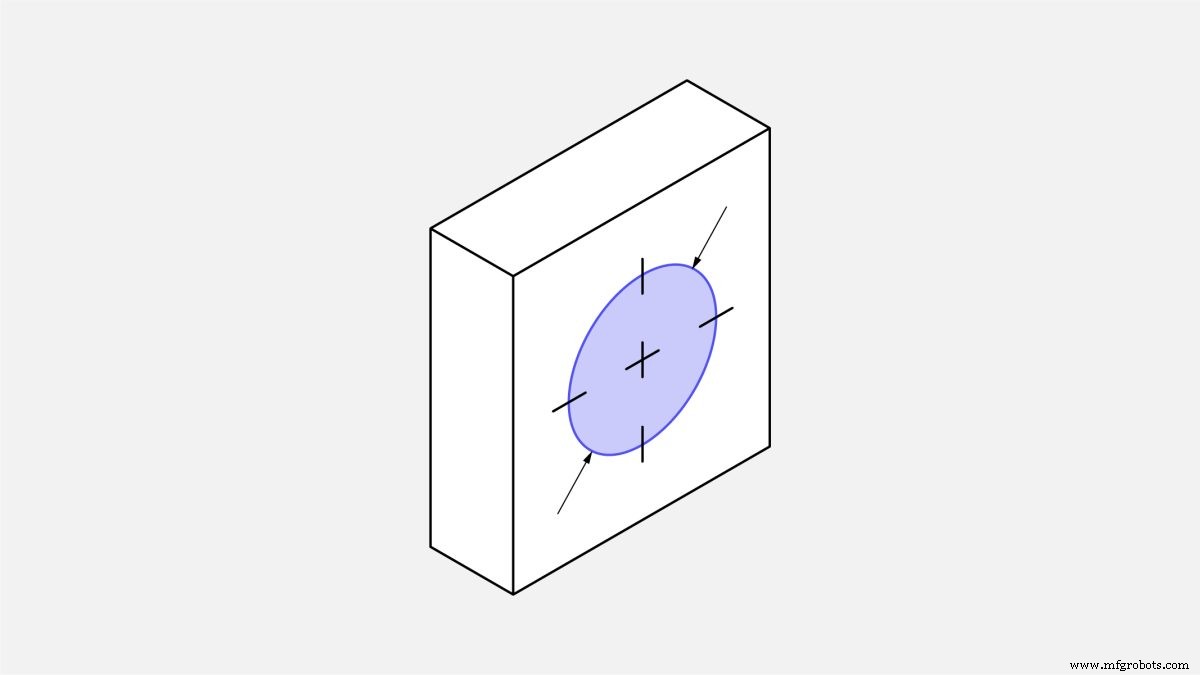
Típica: ±0,1 mm
Factible: ±0,02 mm
Nuestras tolerancias son o 2768 medio o fino. Si no se especifican tolerancias, los socios de fabricación usarán el grado 2768 seleccionado. Las tolerancias definen los límites para una dimensión aceptable. Las tolerancias alcanzables varían según la dimensión base y la geometría de la pieza. Los valores anteriores son directrices razonables.
Texto y letras
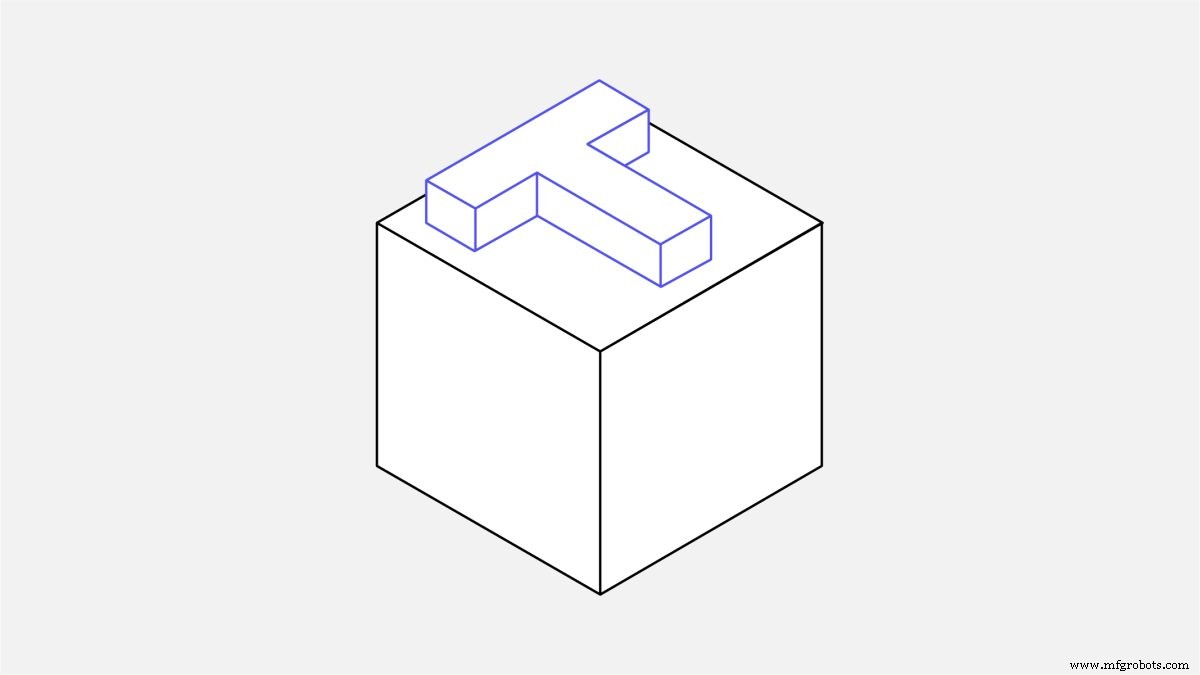
Recomendado: tamaño de fuente 20 (o mayor), 5 mm grabado
El texto grabado es preferido sobre el texto en relieve, ya que se elimina menos material. Se recomienda usar un tamaño mínimo de fuente sans-serif de 20 (ej. Arial o Verdana). Muchas máquinas CNC tienen rutinas preprogramadas para estas fuentes.
Configuraciones de máquina CNC y orientación de piezas
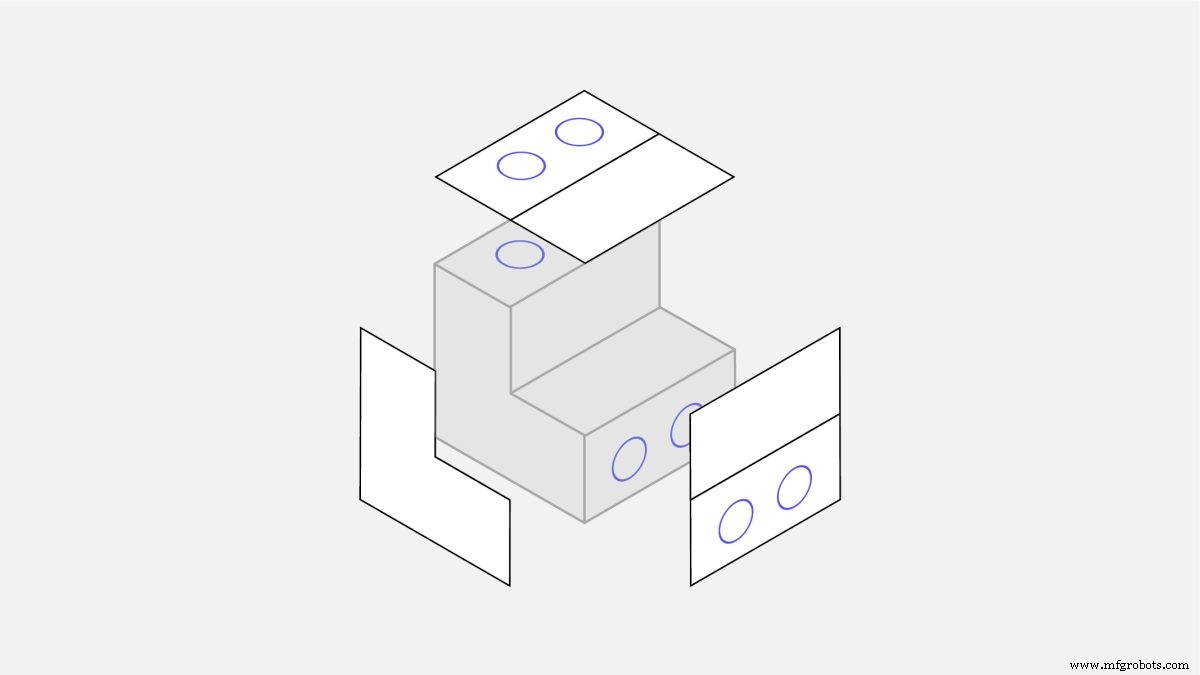
El acceso a la herramienta es una de las principales limitaciones de diseño en mecanizado CNC. Para alcanzar todas las superficies del modelo, la pieza de trabajo tiene que rotarse múltiples veces.
Siempre que la pieza de trabajo se rota, la máquina tiene que recalibrarse y definirse un nuevo sistema de coordenadas.
Al diseñar, es importante considerar las configuraciones de máquina por dos razones:
El número total de configuraciones de máquina afecta al coste. Rotar y realinear la pieza requiere trabajo manual y aumenta el tiempo total de mecanizado. Esto es a menudo aceptable si la pieza necesita rotarse hasta tres o cuatro veces, pero cualquier cosa por encima de este límite es excesiva.
Para lograr la máxima precisión posicional relativa, dos características deben mecanizarse en la misma configuración. Esto es porque el nuevo paso de calibración introduce un error pequeño (pero no despreciable).
¿Qué es el mecanizado CNC de 5 ejes?
Una máquina CNC de 5 ejes mueve herramientas de corte o piezas a lo largo de cinco ejes al mismo tiempo. Las máquinas CNC multi-eje pueden fabricar piezas con geometrías complejas, ya que ofrecen dos ejes rotacionales adicionales. Estas máquinas eliminan la necesidad de múltiples configuraciones de máquina.
¿Cuáles son las ventajas y limitaciones del mecanizado CNC de 5 ejes?
El mecanizado CNC de cinco ejes permite que la herramienta permanezca constantemente tangencial a la superficie de corte. Las trayectorias de herramienta pueden ser más intrincadas y eficientes, resultando en piezas con mejor acabado superficial y tiempos de mecanizado menores.
Dicho esto, el CNC de 5 ejes tiene sus limitaciones. Las limitaciones básicas de geometría de herramienta y acceso a herramienta aún se aplican (por ejemplo, piezas con geometrías internas no pueden mecanizarse). Además, el coste de usar tales sistemas es mayor.
Rebajes en mecanizado CNC
Los rebajes (undercuts) son características que no pueden mecanizarse usando herramientas de corte estándar, ya que algunas de sus superficies no son accesibles directamente desde arriba.
Hay dos tipos principales de rebajes: ranuras en T y colas de milano. Los rebajes pueden ser de un lado o de doble lado y se mecanizan usando herramientas especiales.
Las herramientas de corte de ranura en T están hechas de una hoja de corte horizontal unida a un vástago vertical. El ancho de un rebaje puede variar entre 3 mm y 40 mm. Recomendamos usar tamaños estándar para el ancho (es decir, incrementos de milímetro entero o fracciones de pulgada estándar), ya que es más probable que una herramienta apropiada ya esté disponible.
Para herramientas de corte de cola de milano, el ángulo es la característica que define el tamaño. Tanto herramientas de cola de milano de 45 como de 60 grados se consideran estándar. Herramientas con ángulo de 5, 10 y hasta 120 grados (en incrementos de 10 grados) también existen pero se usan menos comúnmente.
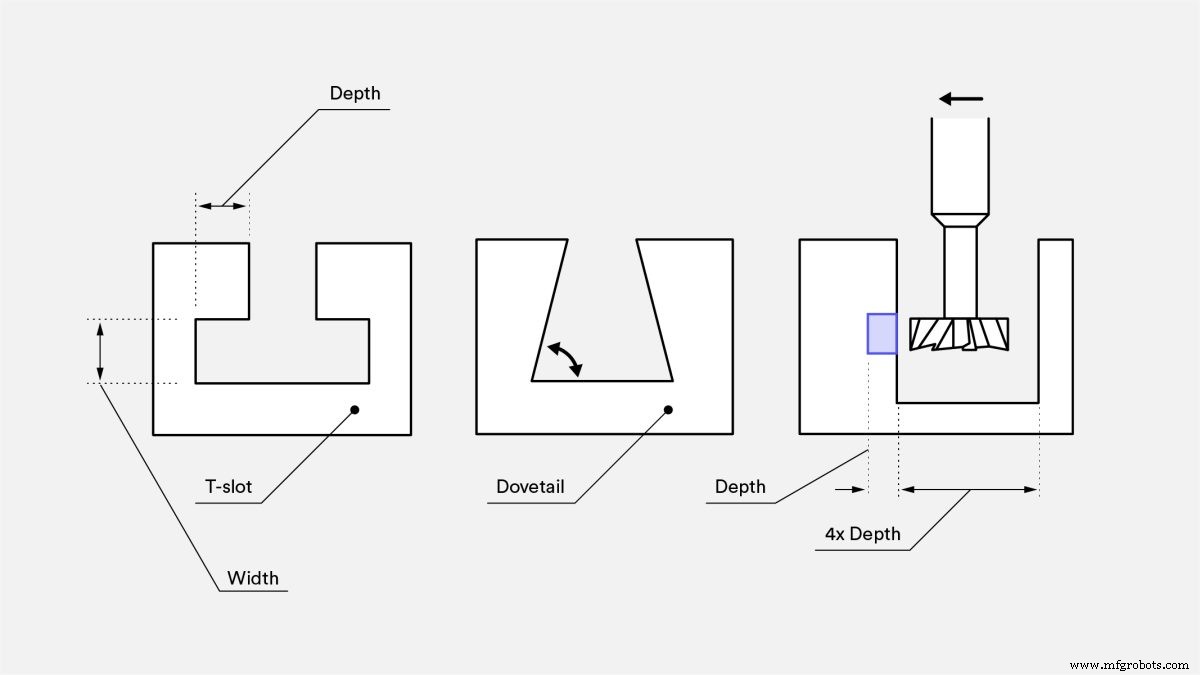
Diseño de rebajes para mecanizado CNC
Al diseñar piezas con rebajes en paredes internas, recuerde añadir suficiente espacio libre para la herramienta. Una buena regla práctica es añadir espacio igual a al menos cuatro veces la profundidad del rebaje entre la pared mecanizada y cualquier otra pared interna.
Para herramientas estándar, la relación típica entre el diámetro de corte y el diámetro del vástago es 2:1, limitando así la profundidad de corte. Cuando se requiere un rebaje no estándar, es práctica común en talleres de mecanizado fabricar sus propias herramientas de rebaje personalizadas. Esto puede añadir tiempo de entrega y coste, así que evítelo si es posible.
Redacción de un dibujo técnico
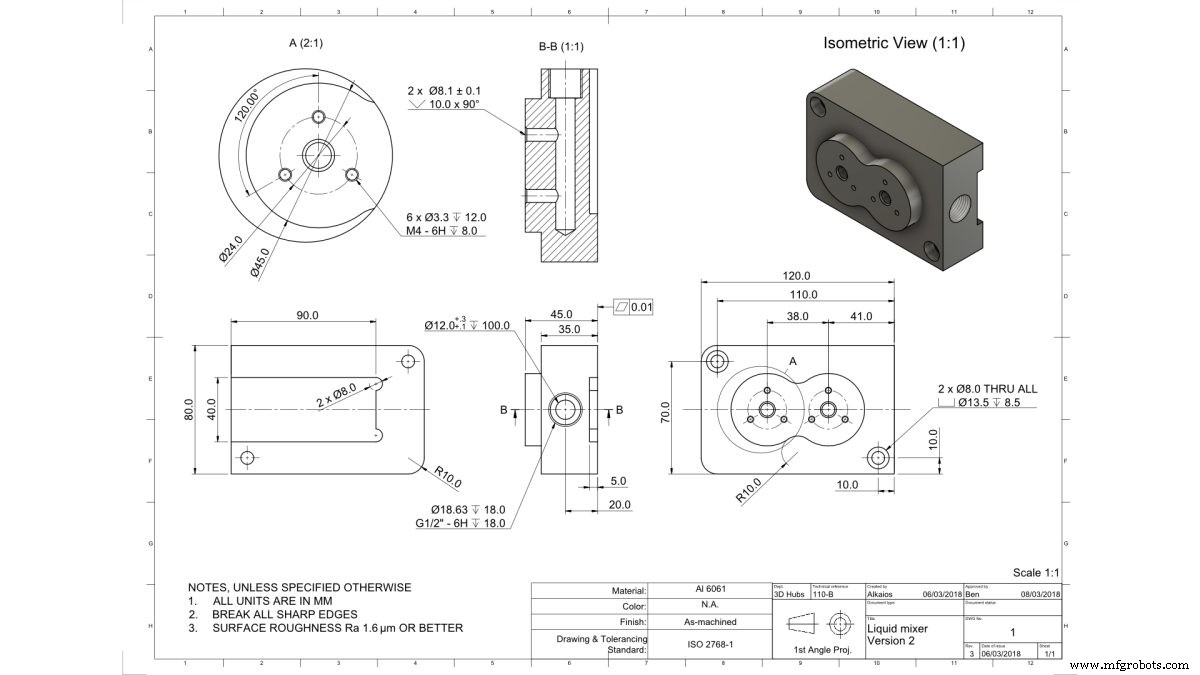
Los dibujos técnicos son a veces usados por ingenieros para comunicar requisitos de fabricación específicos al mecanizador. Si le interesa el tema, lea este artículo sobre cómo, cuándo y por qué usar dibujos técnicos.
Subir un dibujo técnico con su presupuesto de Hubs
No solemos requerir un dibujo técnico para pedidos en nuestra plataforma, pero en algunos casos pueden añadir contexto valioso a una solicitud de presupuesto. Ciertas especificaciones de diseño no pueden incluirse en un archivo STEP o IGES. Por ejemplo, tendrá que incluir un dibujo técnico 2D si su modelo incluye orificios roscados o ejes y/o dimensiones con tolerancias más ajustadas que el grado 2768 seleccionado.
Si añade un dibujo técnico, asegúrese de que coincida con las especificaciones de los archivos subidos. Si los dibujos técnicos no coinciden con los archivos subidos o las especificaciones del presupuesto:
Las especificaciones del presupuesto se consideran el punto de referencia para la tecnología, material y acabados superficiales.
Los dibujos técnicos se consideran el punto de referencia para las especificaciones de rosca, especificaciones de tolerancia, detalles de acabado superficial, solicitudes de marcado de pieza y especificaciones de tratamiento térmico.
El archivo CAD se considera el punto de referencia para el diseño de la pieza, geometría, dimensión y ubicaciones de características.
Para más detalles, lea nuestra política de especificaciones.
¿Cuáles son las mejores prácticas de Hubs para mecanizado CNC?
Diseñe piezas que puedan mecanizarse usando la herramienta con el diámetro mayor posible.
Añada filetes grandes (al menos ⅓ veces la profundidad de la cavidad) a todas las esquinas verticales internas.
Limite la profundidad de las cavidades a 4 veces su ancho.
Alinee las características principales de su diseño con una de las seis direcciones principales. Si eso no es posible, el mecanizado CNC de 5 ejes es una opción.
Envíe un dibujo técnico con su dibujo si su diseño incluye roscas, tolerancias, especificaciones de acabado superficial u otras notas para el operador de máquina.
¿Tiene piezas que necesite mecanizar CNC? Suba sus diseños y nuestra herramienta DFM sugerirá optimizaciones y proporcionará precios instantáneos.
máquina CNC
- Cómo el radio de esquina influye en la precisión y coste del mecanizado CNC
- Reduce costes en mecanizado CNC sin comprometer calidad
- Domina el Torno de Madera: Guía Paso a Paso para Principiantes
- Entendiendo y Mitigando la Deflexión de Herramienta en Mecanizado CNC
- Guía completa de acabados superficiales para mecanizado CNC
- Preparación de dibujos técnicos precisos para mecanizado CNC: Guía paso a paso
- Elegir un Taller de Mecanizado CNC de Confianza: Guía para Producción Fiable de Piezas CNC
- Mecanizado CNC de Precisión para Piezas Personalizadas: Soluciones Rápidas, Exactas y a Medida
- Mecanizado CNC de Piezas Grandes: Estrategias para Superar Limitaciones de Tamaño
- Logrando Tolerancias Ajustadas en Mecanizado CNC: Un Proceso Comprobado de 10 Años
- Cómo Elegir los Materiales Adecuados para Mecanizado CNC: Guía Práctica