



14 estrategias de diseño probadas para reducir costes en mecanizado CNC
¿Cuánto cuesta el mecanizado CNC?
Un presupuesto para piezas mecanizadas por CNC se determina por los siguientes factores:
- Tiempo de mecanizado: Cuanto más tiempo se tarda en mecanizar una pieza, más cara resulta. El tiempo de mecanizado suele ser el principal factor de coste en CNC, especialmente en producciones a gran escala donde errores de diseño simples pueden perjudicar las economías de escala.
- Costes de puesta en marcha: Relacionados con la preparación del archivo CAD y la planificación del proceso, los costes de puesta en marcha son significativos para volúmenes pequeños. Afortunadamente, son fijos. Si el diseño y el acabado superficial son adecuados para la escalabilidad de costes, se puede reducir el precio unitario aplicando principios de economías de escala.
- Otros costes de fabricación: Para definir tolerancias ajustadas o diseñar piezas con características difíciles de mecanizar (p. ej., paredes muy finas), puede ser necesario utillaje especial, control de calidad más estricto y más pasos de procesamiento a menor velocidad de corte. Esto también afecta al tiempo y coste total de fabricación.
- Coste del material: El precio del material en bruto y la facilidad con que se puede mecanizar afectan enormemente al coste total en CNC. Optimizar el diseño considerando cuidadosamente el material puede reducir costes.
Al comprender qué impulsa los costes del mecanizado CNC, podemos optimizar el diseño para reducir el presupuesto.
Cómo reducir los costes de mecanizado CNC
1. Añadir radio en los bordes verticales internos
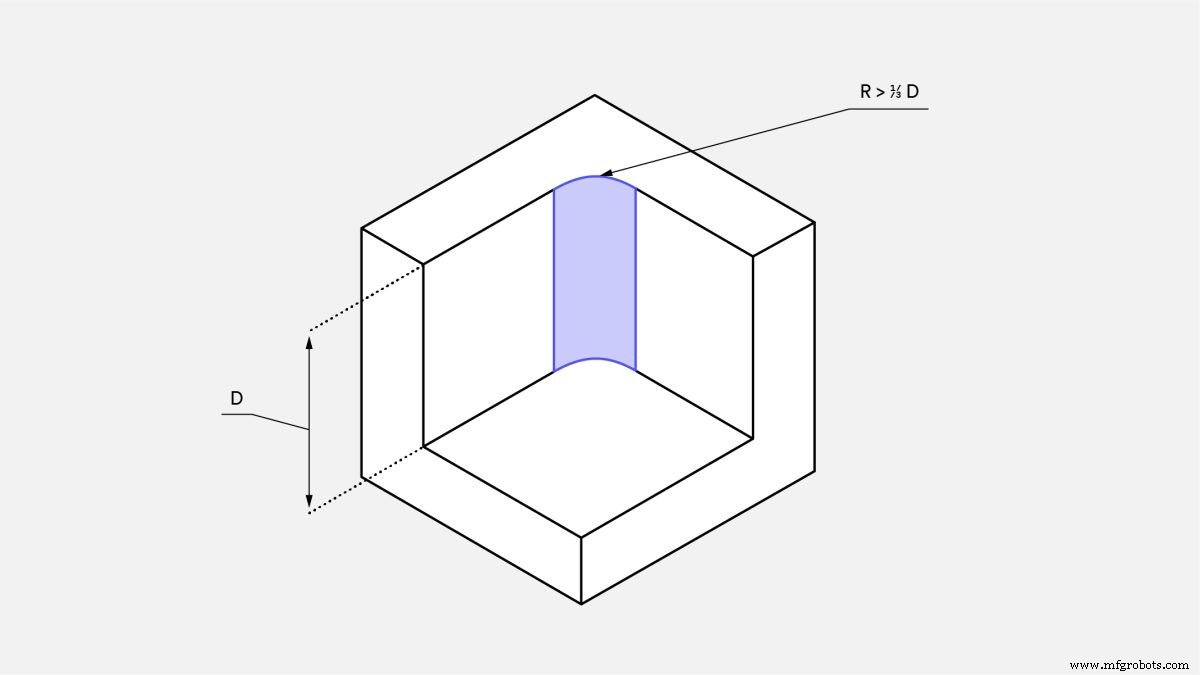
Todas las herramientas de fresado CNC tienen forma cilíndrica y crean un radio al cortar el borde de una cavidad. El radio de la esquina puede reducirse usando una herramienta de menor diámetro. Esto requiere múltiples pasadas a menor velocidad porque las herramientas más pequeñas no pueden eliminar material tan rápido como las grandes en una sola pasada. Esto aumenta el tiempo y coste de mecanizado.
Para minimizar costes:
- Añadir un radio de al menos un tercio de la profundidad de la cavidad; cuanto mayor, mejor.
- Usar el mismo radio para todos los bordes internos para eliminar cambios de herramienta.
- En el fondo de la cavidad, usar un radio menor (0,5 o 1 mm) o ningún radio.
Importante: Idealmente, el radio de la esquina debería ser ligeramente mayor que el radio de la herramienta usada para mecanizar la cavidad. Esto reduce las cargas en la herramienta y, por tanto, el coste de fabricación. Por ejemplo, si el diseño tiene una cavidad de 12 mm de profundidad, añadir un radio de 5 mm (o mayor) en las esquinas. Esto permite que una herramienta de 8 mm de diámetro corte a mayor velocidad.
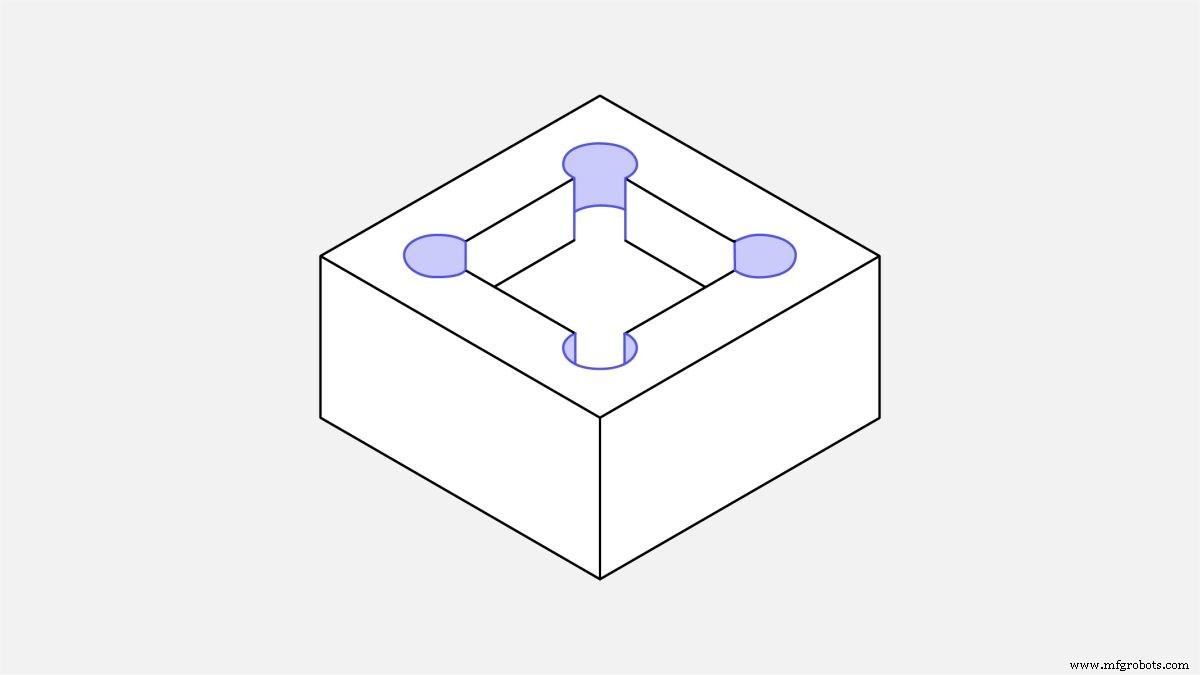
Consejo profesional: Si se necesitan bordes internos con esquinas afiladas (p. ej., cuando una pieza rectangular debe encajar en la cavidad), en lugar de reducir el radio del borde interno, usar una forma con rebajes como se muestra en la imagen siguiente.
2. Limitar la profundidad de las cavidades
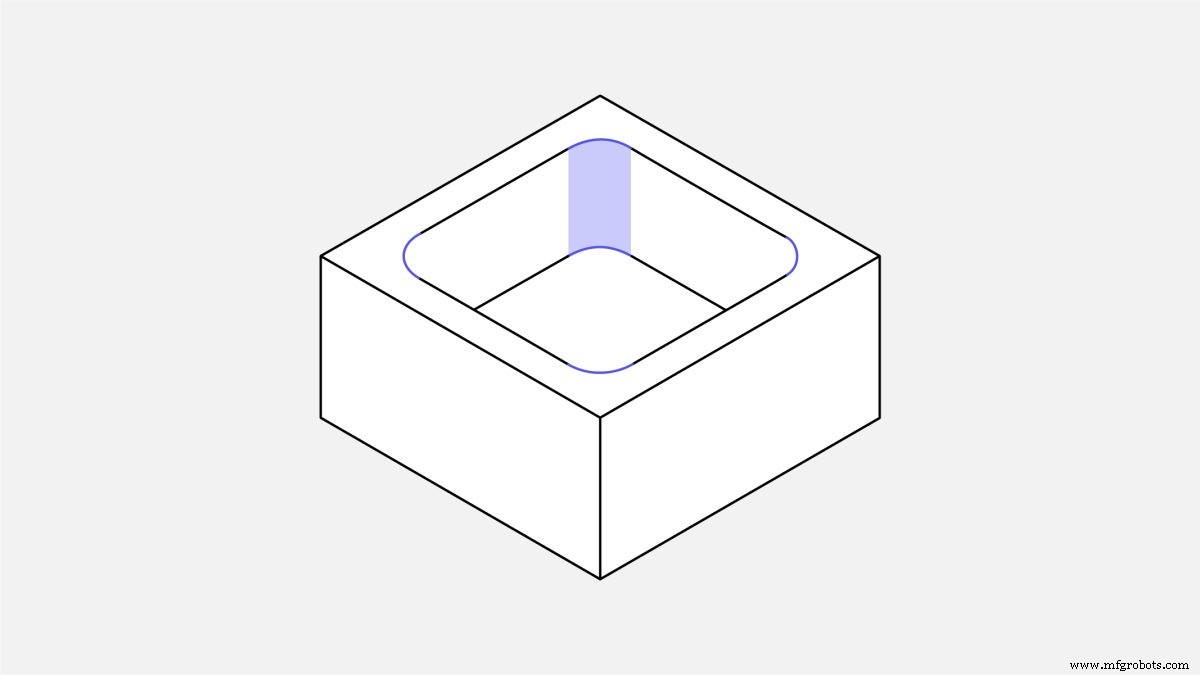
Mecanizar cavidades profundas afecta drásticamente al coste de las piezas CNC porque debe eliminarse mucho material. Esto consume mucho tiempo y es ineficiente.
Las herramientas CNC tienen una longitud de corte limitada. Suelen funcionar mejor al mecanizar cavidades con una profundidad de hasta dos o tres veces su diámetro. Por ejemplo, una fresa de 12 mm de diámetro puede cortar cavidades de hasta 25 mm de profundidad de forma segura. Es posible mecanizar cavidades más profundas (hasta cuatro veces el diámetro de la herramienta o más), pero esto aumenta el coste porque se requieren herramientas especiales o sistemas CNC multi-eje.
Para minimizar costes:
- Limitar la profundidad de todas las cavidades a cuatro veces su longitud, es decir, la mayor dimensión en el plano XY.
- Ajustar los radios de las esquinas internas según corresponda. Usar el consejo del punto 1 si es necesario.
3. Aumentar el grosor de las paredes finas
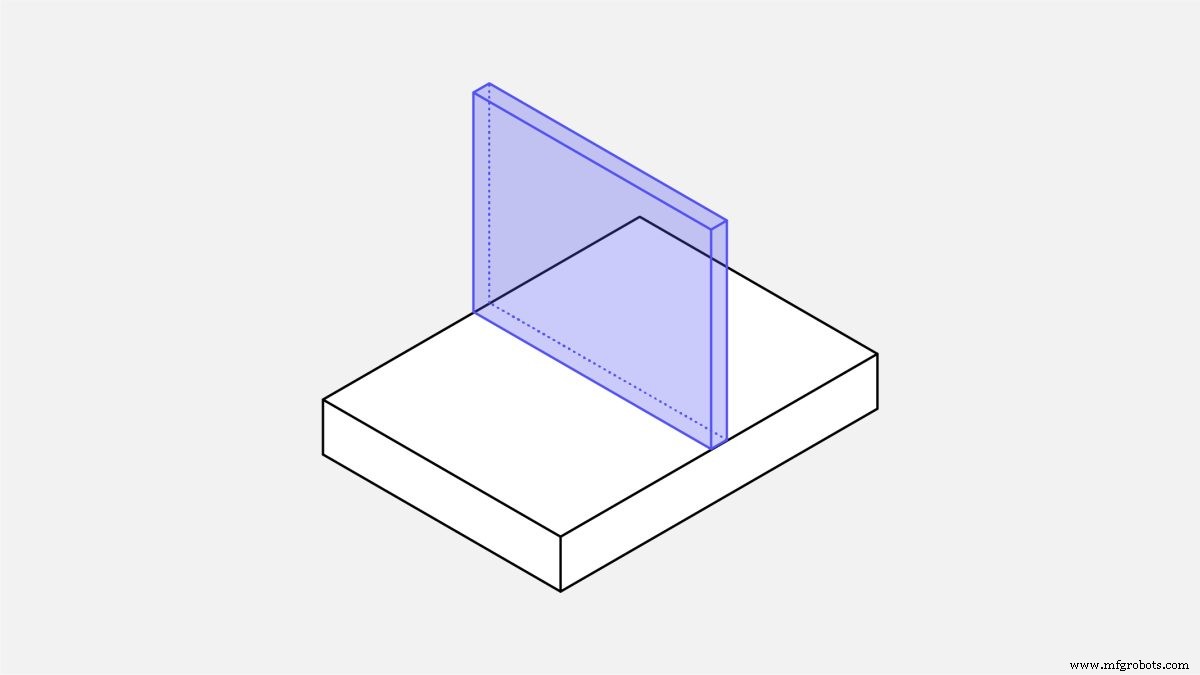
A menos que el peso sea una preocupación principal, fabricar secciones sólidas y gruesas porque son más estables y menos costosas de mecanizar. Para evitar deformaciones o fracturas al mecanizar una pared fina, se requieren múltiples pasadas a bajas profundidades de corte. Las características finas también son muy propensas a vibraciones, por lo que mecanizarlas con precisión es un reto y aumenta considerablemente el tiempo de mecanizado.
Para minimizar costes:
- Para piezas metálicas, diseñar paredes más gruesas de 0,8 mm; cuanto más gruesas, mejor.
- Para piezas de plástico, mantener el grosor mínimo de pared por encima de 1,5 mm.
Importante: El grosor mínimo de pared que puede lograrse para metales es 0,5 mm. Para plásticos, es 1 mm. Evaluar la mecanizabilidad de tales características caso por caso.
Importante: Las paredes finas suelen ser un problema al colocar agujeros (y roscas) muy cerca del borde de una pieza. Tener esto en cuenta al diseñar para mecanizado CNC.
4. Limitar la longitud de las roscas
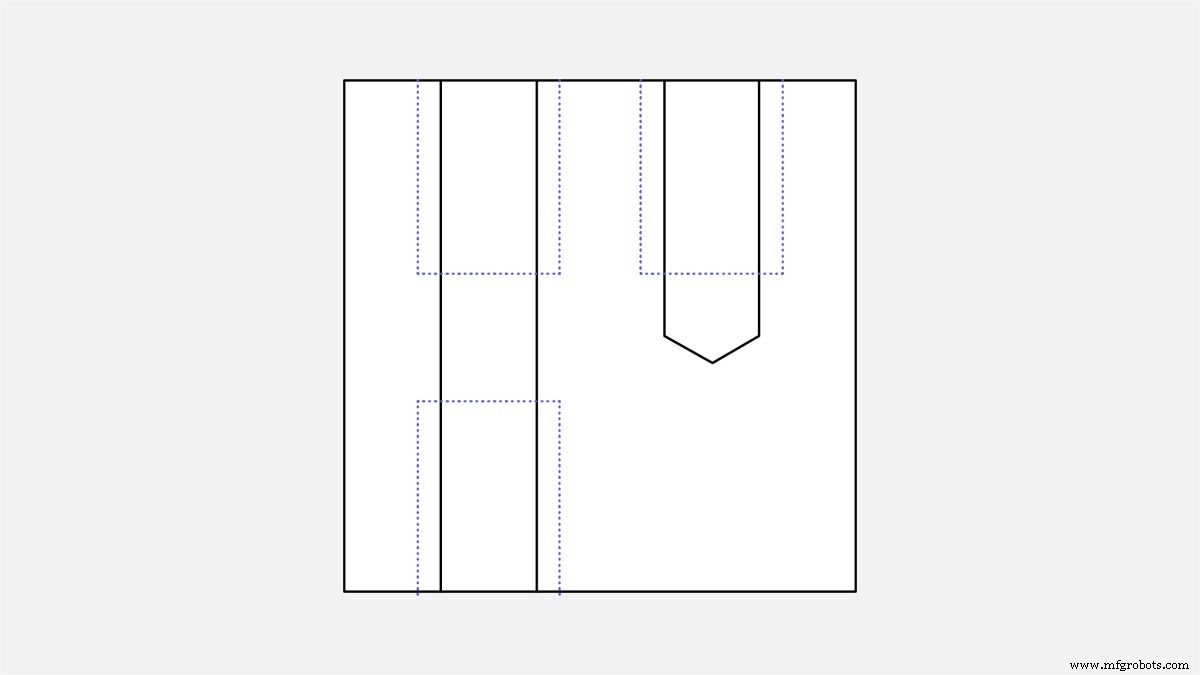
Incluir roscas más largas de lo necesario puede aumentar el coste de las piezas CNC porque puede requerirse utillaje especial. Las roscas más largas de 1,5 veces el diámetro del agujero no mejoran la resistencia de la unión.
Para minimizar costes:
- Diseñar roscas con una longitud máxima de hasta tres veces el diámetro del agujero.
- Para roscas en agujeros ciegos, añadir al menos la mitad del diámetro de longitud sin roscar en el fondo del agujero.
5. Usar tamaños de agujero estándar
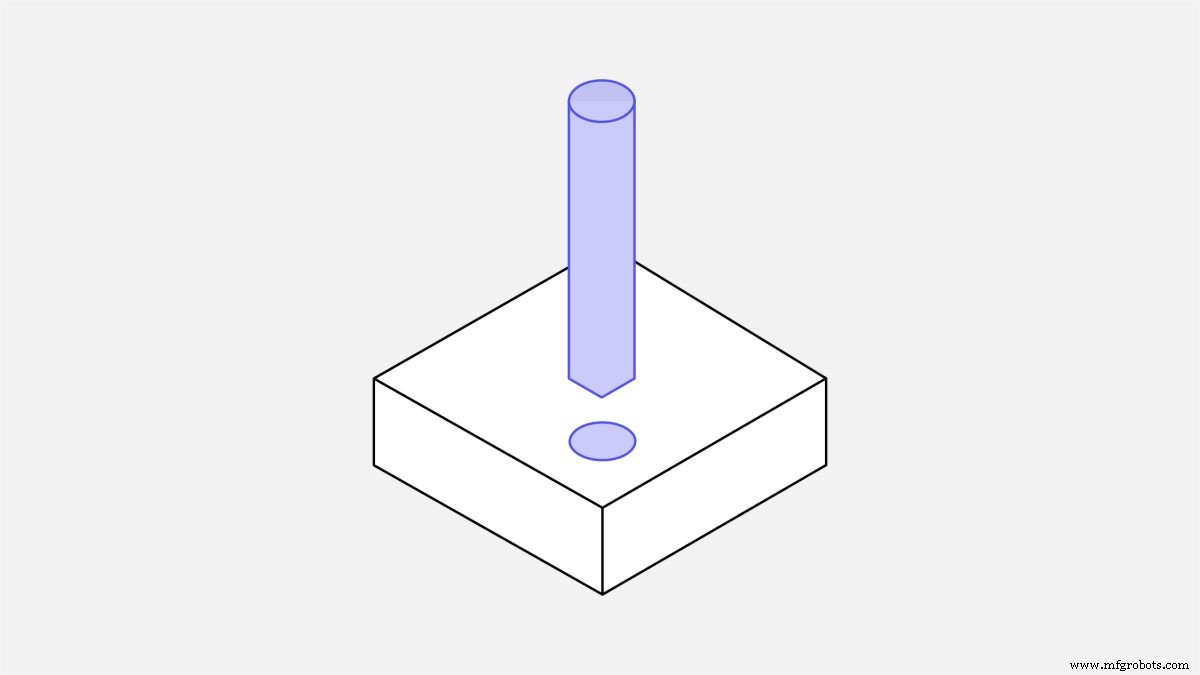
Los agujeros pueden mecanizarse por CNC de forma rápida y con gran precisión usando brocas estándar. Para tamaños no estándar, se requiere un paso de mecanizado adicional, lo que aumenta el coste. Cuando sea posible, usar agujeros pasantes en lugar de ciegos porque son más fáciles de mecanizar.
Limitar la profundidad de los agujeros a cuatro veces su diámetro. Agujeros más profundos (hasta 10 veces el diámetro) pueden fabricarse, pero probablemente aumenten el coste porque requieren más tiempo de mecanizado.
Para minimizar costes:
- Diseñar agujeros con un diámetro que sea múltiplo de 0,1 mm para diámetros hasta 10 mm. Para los superiores a 10 mm, usar incrementos de 0,5 mm.
- Al diseñar en pulgadas, usar fracciones convencionales de pulgada o consultar una tabla de tamaños de broca en fracciones de pulgada.
6. Especificar tolerancias solo cuando sea necesario
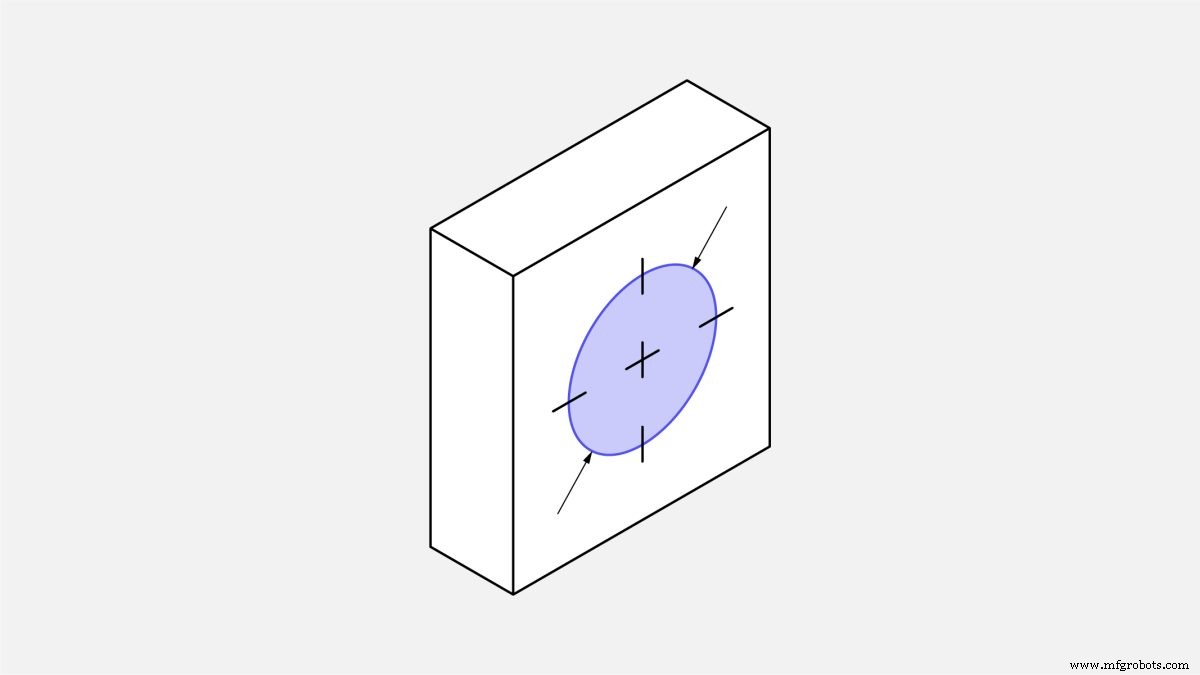
Definir tolerancias ajustadas aumenta el coste de mecanizar una característica, por lo que solo debe hacerse cuando sea absolutamente necesario. Si no se define una tolerancia específica en el plano técnico, las piezas se mecanizan usando la tolerancia estándar (± 0,125 mm o mejor). Esto es suficiente para la mayoría de características no críticas.
Para minimizar costes:
- Definir tolerancias más ajustadas solo cuando sea absolutamente necesario.
- Definir un único datum (p. ej., la intersección de dos bordes) como referencia para todas las dimensiones con tolerancias.
Consejo profesional: Usar Cotación y Tolerancia Geométrica (GD&T) en planos técnicos para reducir el coste del mecanizado CNC. GD&T incluye características como planitud, rectitud, circularidad y posición real. A menudo define una tolerancia más laxa, aunque requiere conocimientos avanzados de diseño para aplicarse eficazmente.
7. Minimizar el número de preparaciones de máquina
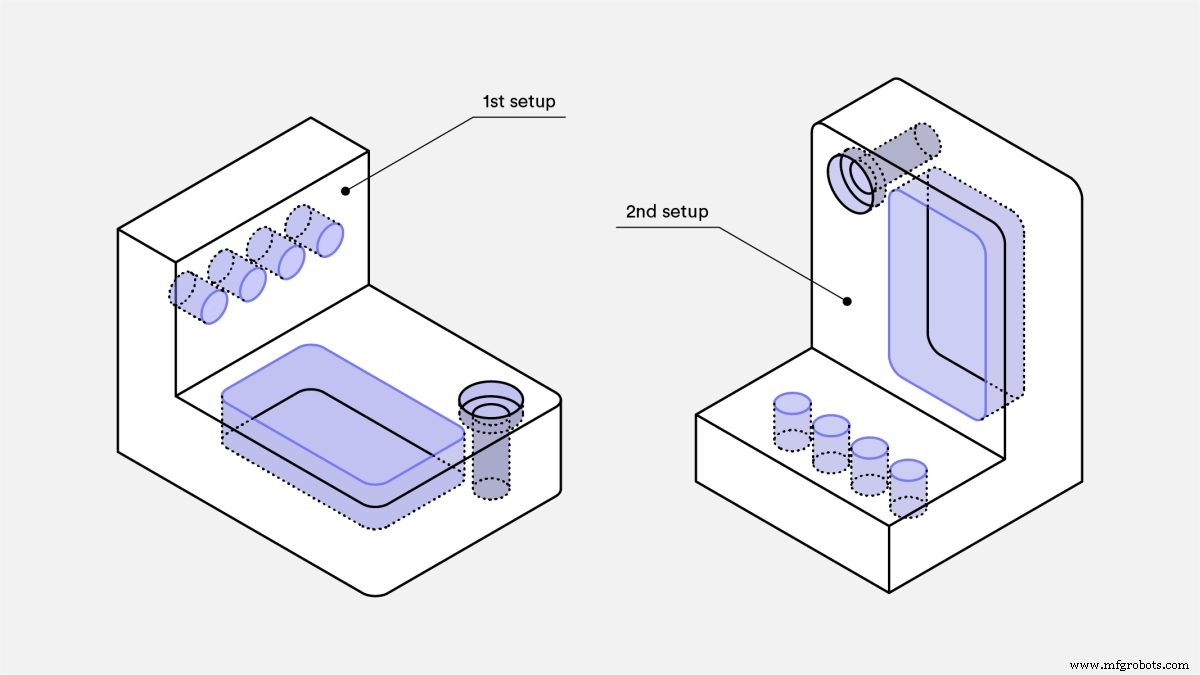
Diseñar piezas que puedan mecanizarse en el menor número posible de preparaciones de máquina. Idealmente, usar solo una preparación. Por ejemplo, una pieza con agujeros ciegos en ambos lados debe mecanizarse en dos preparaciones porque necesita girarse para acceder a ambos lados.
Rotar o reposicionar una pieza aumenta el coste de fabricación, ya que normalmente debe hacerse manualmente. Además, geometrías complejas pueden requerir un utillaje a medida, aumentando costes. Geometrías especialmente complicadas pueden requerir un sistema CNC multi-eje, también incrementando el coste.
Considere separar la pieza en múltiples geometrías que puedan mecanizarse en una sola preparación y que puedan atornillarse o soldarse después. Esto también se aplica a piezas con cavidades muy profundas.
Para minimizar costes:
- Diseñar piezas con geometría 2,5D simple que puedan fabricarse en una sola preparación de máquina CNC.
- Si no es posible, separar la pieza en múltiples geometrías que puedan ensamblarse después.
8. Evitar características pequeñas con alta relación de aspecto
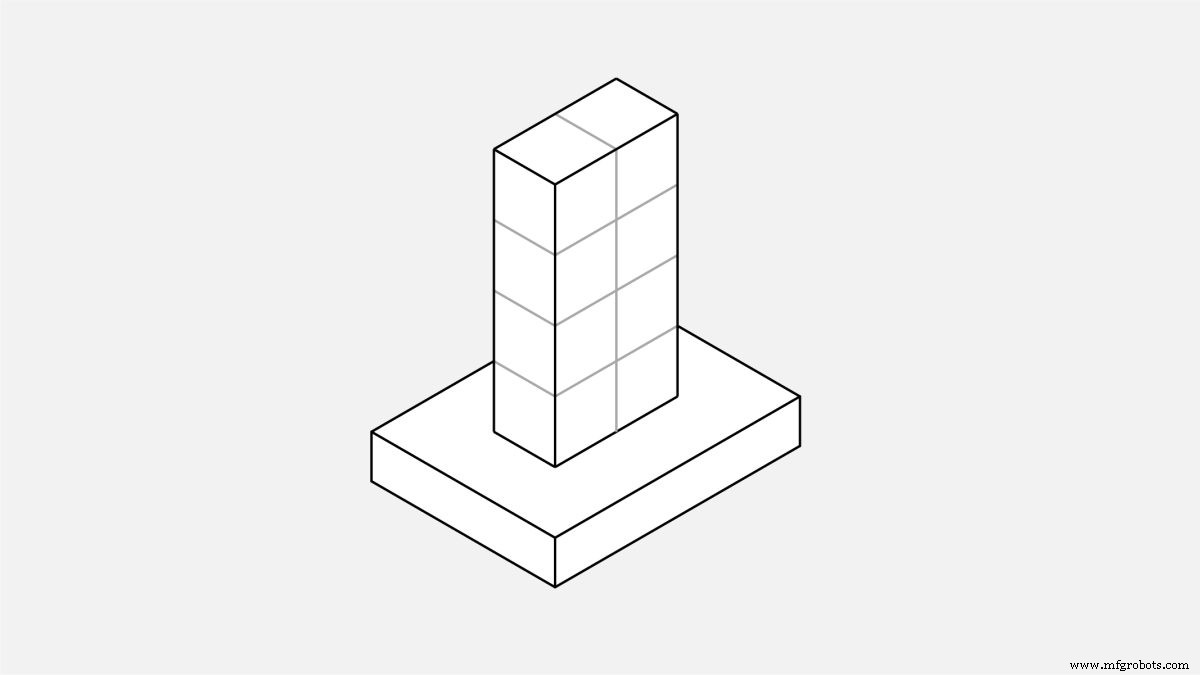
Las características pequeñas con una alta relación de aspecto ancho-altura son propensas a vibraciones y, por tanto, difíciles de mecanizar con precisión.
Para minimizar costes:
- Diseñar características con una relación de aspecto ancho-altura inferior a cuatro.
- Añadir soportes de refuerzo alrededor de características pequeñas o conectarlas a una pared para mejorar su rigidez.
9. Eliminar todo texto y letras
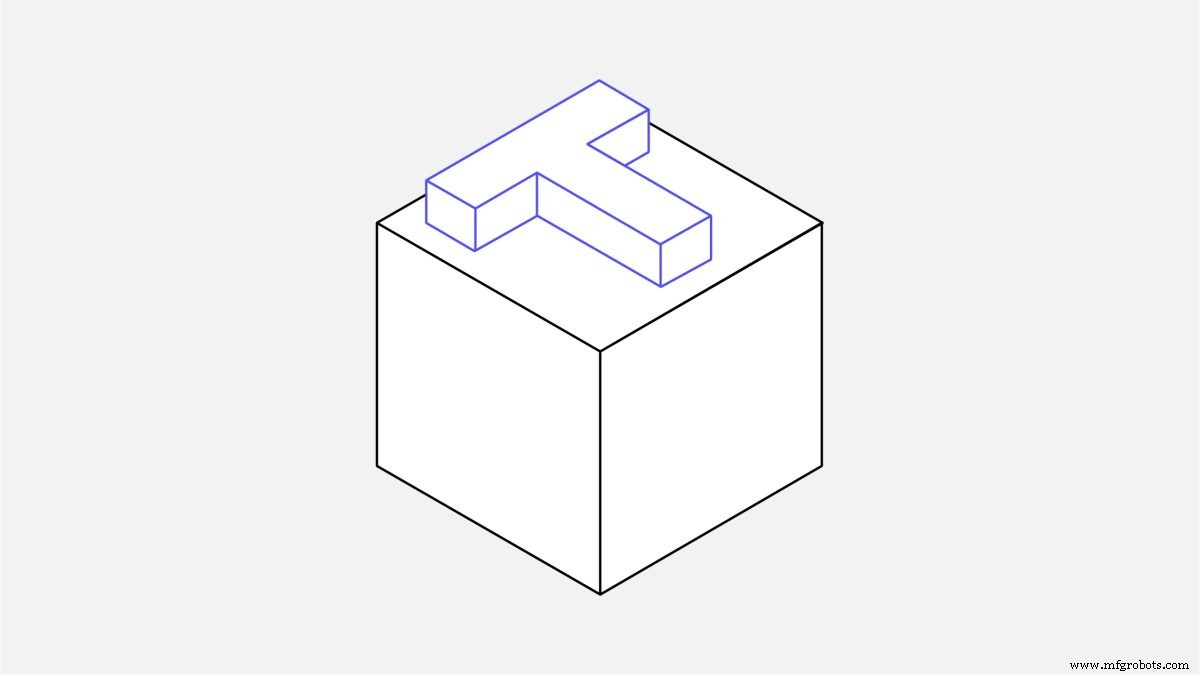
Añadir texto en la superficie de una pieza mecanizada por CNC puede aumentar significativamente el coste porque requiere pasos de mecanizado adicionales, lo que lleva más tiempo. Los métodos de acabado superficial, como serigrafía o pintura, son una forma más rentable de añadir texto en la superficie de una pieza mecanizada por CNC.
Para minimizar costes:
- Eliminar todo texto y letras de las piezas mecanizadas por CNC.
- Si el texto es necesario, elegir grabado sobre relieve.
- Usar fuente sans serif de tamaño 20 como mínimo (p. ej., Arial o Verdana).
10. Considerar la mecanibilidad del material
La mecanibilidad se refiere a la facilidad con que un material puede cortarse. Cuanto mayor sea la mecanibilidad, más rápido puede mecanizarse el material por CNC, reduciendo así el coste. La mecanibilidad depende de las propiedades físicas de cada material. Normalmente, cuanto más blando y dúctil sea un aleación metálica, más fácil será de mecanizar.
El latón C360 es la aleación con mayor mecanibilidad, permitiendo mecanizado a alta velocidad. Las aleaciones de aluminio (p. ej., 6061 y 7075) también pueden mecanizarse muy fácilmente, aunque requieren velocidades ligeramente menores.
El acero inoxidable tiene 10 veces menor mecanibilidad que el aluminio y tardará al menos el doble de tiempo en mecanizarse. Distintas calidades de acero tienen distinta mecanibilidad. Por ejemplo, el acero inoxidable 304 tiene un índice de mecanibilidad del 45 %, mientras que el 303 (aleación con composición química muy similar) tiene un índice del 78 %, lo que lo hace más fácil de mecanizar.
La mecanibilidad de los plásticos depende principalmente de sus propiedades térmicas y rigidez porque son propensos a fundirse y doblarse durante el mecanizado.
El POM (Delrin) es el plástico más fácil de mecanizar, seguido de cerca por el ABS. El PEEK y el nailon 6 son plásticos de ingeniería comunes que son más difíciles de mecanizar.
Para minimizar costes:
- Si tiene opciones, elija el material con mejor mecanibilidad, especialmente para pedidos grandes.
11. Considerar el precio del material en bruto
El precio del material en bruto es otro factor que puede afectar enormemente al coste de las piezas mecanizadas por CNC. La tabla siguiente resume el precio de aleaciones metálicas y materiales plásticos comúnmente usados en CNC para una lámina de 6'' x 6'' x 1'' (aprox. 150 x 150 x 25 mm).
| Material | Precio |
|---|---|
| Aluminio 6061 | $25 |
| Aluminio 7075 | $80 |
| Acero inoxidable 304 | $90 |
| Acero inoxidable 303 | $150 |
| Latón C360 | $148 |
| ABS | $17 |
| Nailon 6 | $30 |
| POM (Delrin) | $27 |
| PEEK | $300 |
Fuente: McMaster
El aluminio 6061 es, con mucho, la forma más rentable de crear prototipos metálicos por su bajo coste y muy buena mecanibilidad.
Los metales que ofrecen mayor mecanibilidad, como el acero inoxidable 303 y el latón C360, cuestan más y son, por tanto, más adecuados para producción a gran volumen. En este caso, entran en juego las economías de escala porque el mayor coste del material se compensa con tiempos de mecanizado mucho menores.
En cuanto a plásticos, ABS, nailon y POM (Delrin) cuestan aproximadamente lo mismo que el aluminio 6061. Son más difíciles de mecanizar, así que espere un coste mayor. El PEEK es un material muy caro y solo debe usarse cuando sea absolutamente necesario.
Para minimizar costes:
- Elegir un material con bajo precio en bruto, especialmente para pedidos de bajo volumen.
12. Evitar múltiples acabados superficiales
Los acabados superficiales mejoran la apariencia de las piezas mecanizadas por CNC y su resistencia a entornos hostiles, pero también aumentan el coste. Solicitar múltiples acabados superficiales en la misma pieza aumenta aún más el coste porque requiere pasos adicionales (por ejemplo, enmascarar las superficies).
Para minimizar costes:
- Elegir el acabado "tal como mecanizado".
- Solicitar múltiples acabados superficiales solo cuando sea absolutamente necesario.
13. Tener en cuenta el tamaño del bruto
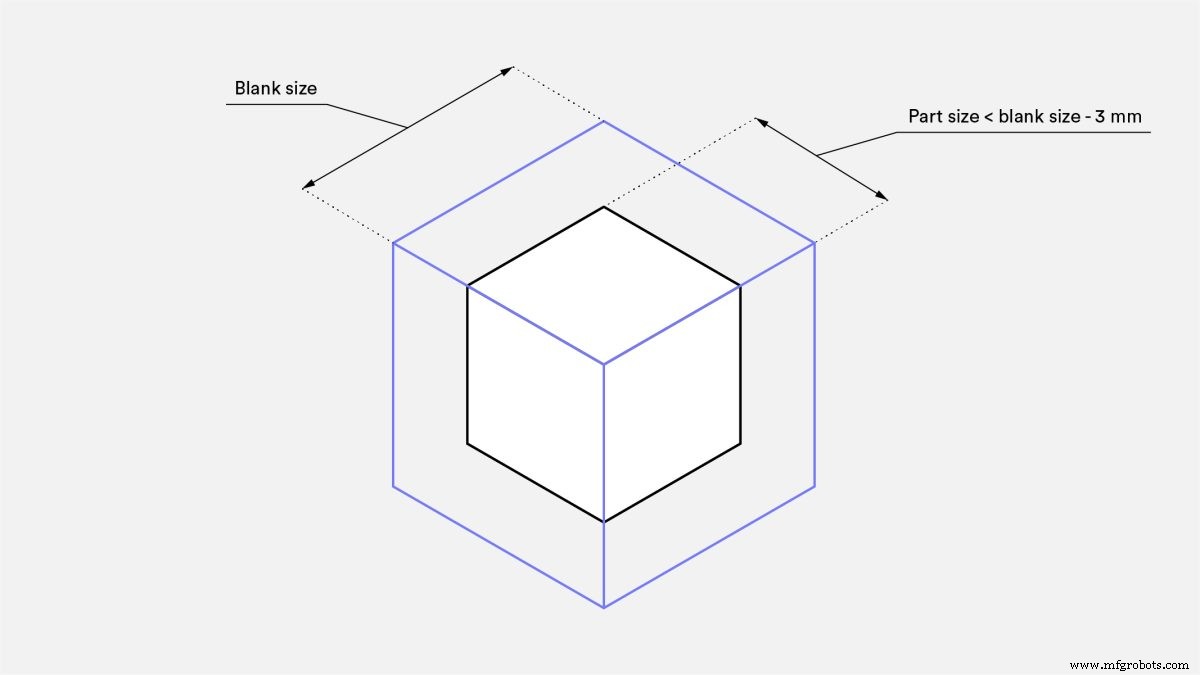
El tamaño del bruto, es decir, el material en stock, puede afectar al coste total. Como regla general, el bruto debe ser al menos 3 mm mayor que la pieza final. Para garantizar la precisión, debe eliminarse algo de material de todos los bordes de la pieza.
Como ejemplo de cómo el tamaño del bruto afecta al precio en CNC, considere diseñar una pieza con envoltura de 30 x 30 x 30 mm. Estas dimensiones requerirían un bruto mayor, que en este caso se corta típicamente de una lámina de 35 mm de espesor. Si la pieza tuviera una envoltura de 27 x 27 x 27 mm, sin embargo, podría usarse una lámina de 30 mm, ahorrando mucho material.
Para minimizar costes:
- Diseñar piezas que tengan una dimensión 3 mm menor que un tamaño de bruto estándar.
14. Aprovechar las economías de escala
En el mecanizado CNC, la cantidad afecta enormemente al precio unitario. Esto se debe a que los costes de puesta en marcha son relativamente altos y, cuando las cantidades son pequeñas, representan un gran porcentaje del coste. Con grandes cantidades, sin embargo, los costes por unidad disminuyen.
En el gráfico siguiente, representamos el precio unitario medio de 12 piezas diferentes mecanizadas en acero inoxidable 304.
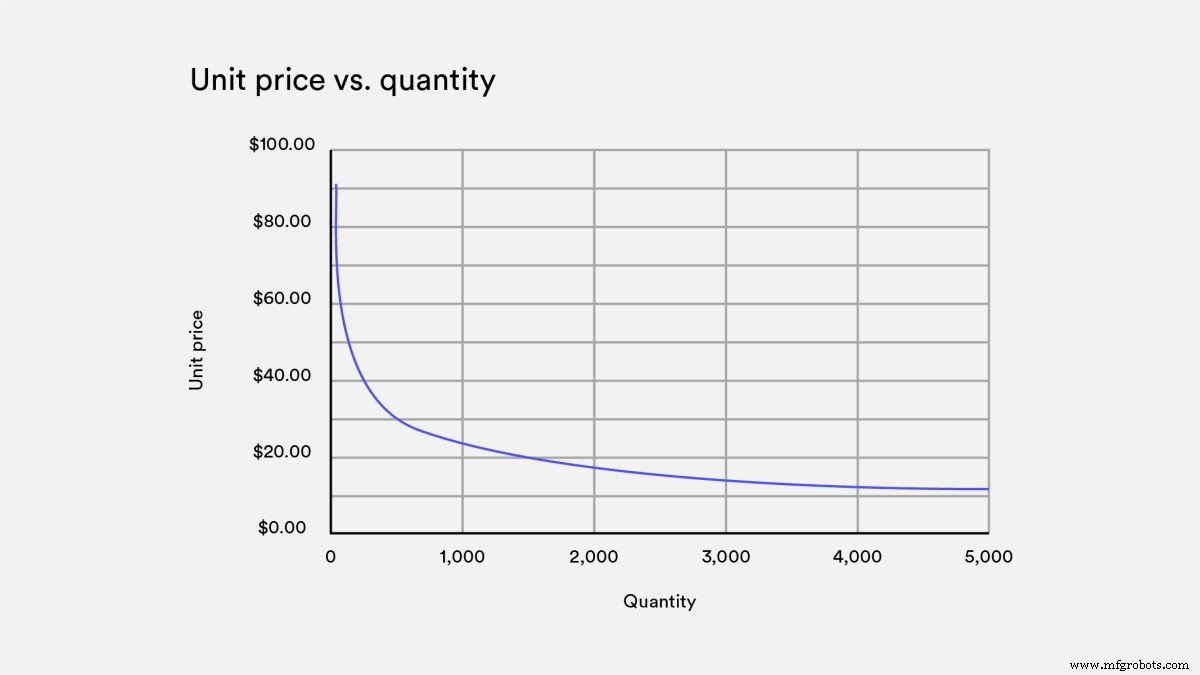
La caída del precio unitario es casi exponencial, lo que significa que incluso aumentar el volumen de uno a cinco puede reducir el precio unitario a la mitad. Además, pedir volúmenes muy altos (> 1.000 piezas) reduce el precio unitario entre 5 y 10 veces.
Para minimizar costes:
- Aprovechar las economías de escala pidiendo mayores cantidades.
Mejores prácticas para reducir costes en CNC
En conclusión, mantenga su mecanizado CNC simple.
La complejidad tiene un precio alto en CNC. Las geometrías que requieren utillaje especial o utillajes, múltiples preparaciones de máquina o materiales especiales cuestan más.
Así que para mantener los costes bajos, antes de enviar un pedido para cotizar, hágase las siguientes preguntas:
- ¿Está mi pieza optimizada usando directrices de diseño para mecanizabilidad?
- ¿Son absolutamente necesarias todas las características de mi modelo? ¿O puedo eliminarlas o simplificarlas manteniendo la funcionalidad completa de la pieza?
- ¿Puede mi diseño separarse en múltiples piezas que sean más fáciles de mecanizar por CNC y ensamblar después?
- ¿Hay alguna forma de modificar mi diseño para eliminar la necesidad de múltiples preparaciones de máquina o utillaje especial?
- ¿Hay algún material menos costoso o más fácil de mecanizar que pueda cumplir mis requisitos de diseño?
El presente y el futuro del mecanizado CNC
Las capacidades del mecanizado CNC se expanden constantemente. Por ejemplo, avances recientes en utillaje CNC permiten a los sistemas modernos roscar agujeros a lo largo de toda su longitud, y agujeros de cualquier diámetro pueden mecanizarse por CNC, sin un efecto significativo en el precio, usando una herramienta de hundimiento e interpolación de perfil (trayectoria helicoidal).
En este artículo nos centramos en consejos generales de diseño para fabricabilidad que tienen aplicación universal, sin importar qué sistema CNC se use. Interprete estos consejos como buenas prácticas generales que pueden ayudarle a diseñar piezas de forma más eficiente.
Descargue la lista de verificación CNC para reducir costes
Si encontró útil este artículo y quiere llevarlo fuera de línea, puede descargar nuestra lista de verificación esencial de reducción de costes en mecanizado CNC.
máquina CNC
- Reduzca costos en mecanizado CNC: Consejos expertos para piezas de precisión
- Descubre las ventajas del mecanizado CNC de latón para componentes de precisión
- Mecanizado CNC de 5 ejes: Ventajas, aplicaciones y selección de máquina
- Domine el Mecanizado con Torno CNC: Fundamentos Esenciales y Mejores Prácticas
- Mecanizado CNC: Soluciones de Precisión para la Industria Automotriz
- Reduce Costes de Mecanizado CNC: Estrategias Probadas para Precisión y Ahorro
- Mecanizado CNC: Transformando la fabricación para velocidad, precisión y sostenibilidad
- Moldeando el Mañana: Innovaciones que Impulsan el Futuro del Mecanizado CNC
- Maquinistas CNC: Dominando la Precisión para las Industrias Aeroespacial y de Defensa
- Cómo se Determinan los Costes del Mecanizado CNC de Precisión – Factores Clave Explicados
- Mecanizado CNC de Precisión: Guía Profesional de Pasos de Producción