



Guía completa de acabados superficiales para mecanizado CNC
El mecanizado CNC es un proceso de fabricación sustractivo que puede producir piezas con tolerancias ajustadas (hasta ± 0,025 mm) y detalle fino de una enorme gama de metales y plásticos. Sin embargo, debido a la naturaleza sustractiva del CNC —en contraste con la impresión 3D y la fabricación aditiva— las piezas a menudo salen de las máquinas de fresado y torneado con marcas de herramienta visibles.
Aquí es donde entran los acabados superficiales. Aplicar post-procesado y los acabados superficiales adecuados puede mejorar la rugosidad superficial, las propiedades cosméticas y visuales y la resistencia al desgaste de las piezas mecanizadas CNC. El acabado superficial, aplicado correctamente, mejora la funcionalidad y la estética, y en muchos casos ambas.
En este artículo, discutimos los acabados superficiales más comunes para piezas CNC de metal para ayudarle a seleccionar los adecuados para su aplicación.
¿Qué acabados superficiales de mecanizado CNC ofrece Hubs?
Aquí están los acabados superficiales más comunes disponibles en la plataforma Hubs. Tenga en cuenta que todos son para piezas de metal.
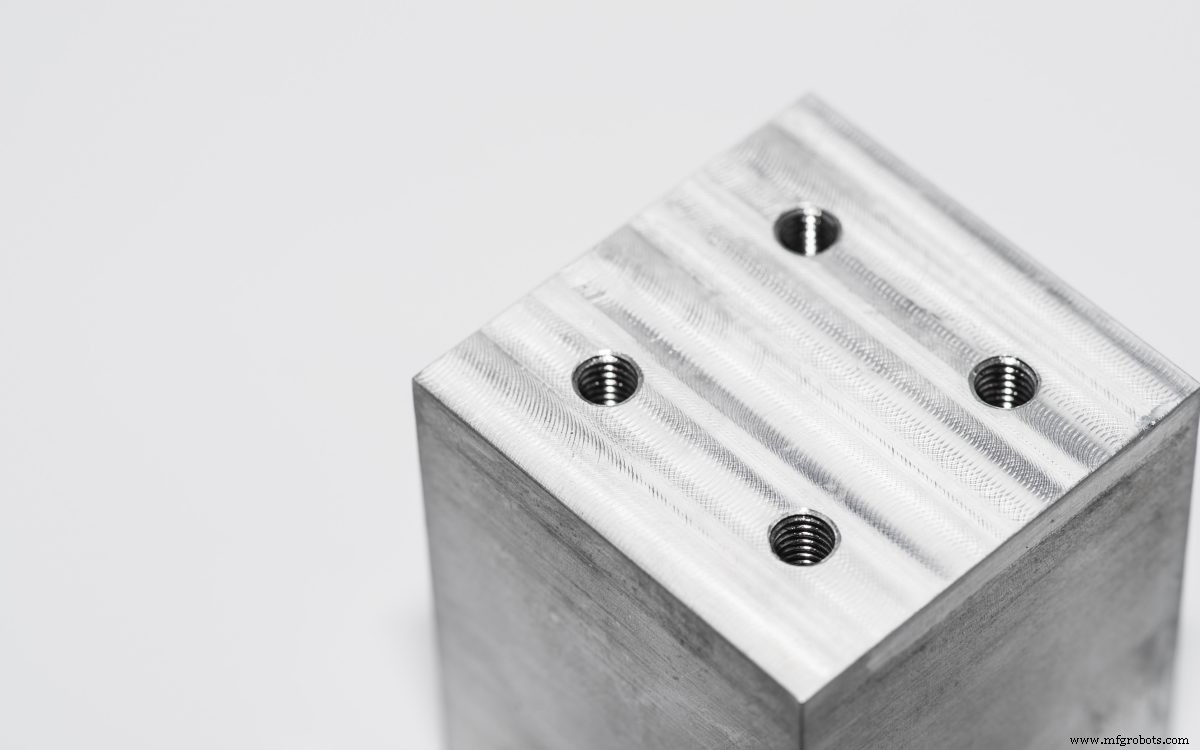
| Tal como mecanizado | Las piezas tal como mecanizadas —o piezas que salen directamente de la máquina— tienen marcas de herramienta menores visibles y una rugosidad superficial estándar (Ra) de 3,2 μm. Los requisitos de acabado superficial pueden aumentarse a 1,6, 0,8 y 0,4 μm. |
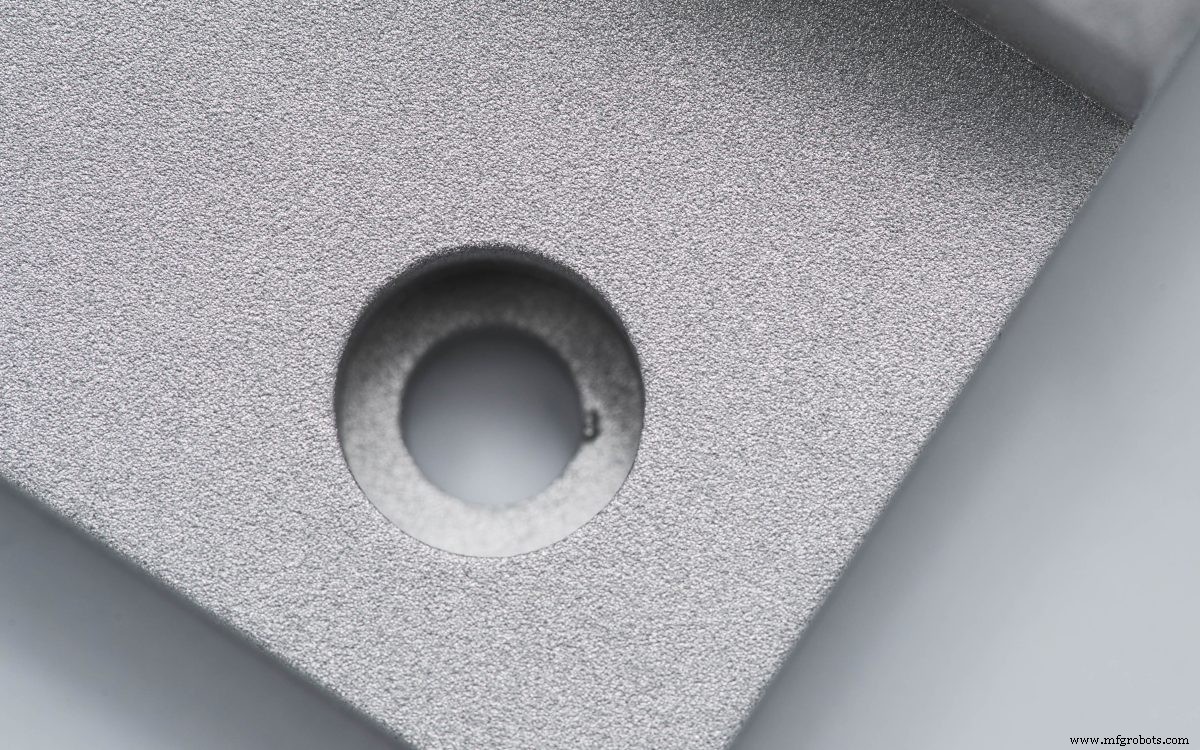
| Chorreado de cuentas | Las piezas chorreadas con cuentas tienen un acabado mate con textura ligera. Se usa principalmente para mejorar la apariencia visual de una pieza. |
| Anodizado Tipo II (transparente o color) | El anodizado (Tipo II) añade una capa cerámica resistente a la corrosión a la superficie de la pieza. Solo disponible para aluminio y titanio, las piezas anodizadas pueden teñirse en varios colores. |
| Anodizado Tipo III (capa dura) | El anodizado (Tipo III) añade una capa cerámica resistente al desgaste y corrosión a la superficie de la pieza. Ofrece mayor protección que el Tipo II y puede teñirse en diferentes colores. Disponible solo para aluminio y titanio. |
| Recubrimiento en polvo | El recubrimiento en polvo añade un acabado resistente al desgaste y corrosión a la superficie de las piezas. Tiene mayor resistencia al impacto comparado con el anodizado, viene con una amplia gama de colores, y puede aplicarse a cualquier metal. |
Acabados superficiales explicados: Tal como mecanizado
Todas las piezas mecanizadas CNC tendrán marcas que siguen la trayectoria de la herramienta de corte usada durante el mecanizado. La calidad de la superficie se mide en términos de rugosidad media superficial (Ra). Ra es una medida de la desviación media del perfil mecanizado de la superficie ideal.
La rugosidad superficial estándar tal como mecanizado es 3,2 μm (125 μin). Un pase de corte de acabado puede aplicarse para reducir la rugosidad de una superficie hasta 1,6, 0,8 o 0,4 μm (63, 32 o 16 μin). Esto aumentará el coste de producir una pieza, ya que se requieren pasos de mecanizado adicionales y control de calidad más estricto.
Las piezas tal como mecanizadas pueden alisarse o pulirse para mejorar su calidad superficial y apariencia visual reduciendo su rugosidad superficial. El alisado y pulido eliminarán algo de material afectando las tolerancias dimensionales de la pieza.
Ventajas
Tolerancias dimensionales más ajustadas
Sin coste añadido (para acabado estándar)
Desventajas
Marcas de herramienta visibles| Acabado | ★ ★ ☆ ☆ ☆ |
| Tolerancias | ★ ★ ★ ★ ★ |
| Protección | ★ ☆ ☆ ☆ ☆ |
| Coste | $ |
| Apto para | Cualquier material |
Acabados superficiales explicados: Chorreado de cuentas
El chorreado de cuentas añade un acabado superficial mate o satinado uniforme a una pieza mecanizada, que elimina las marcas de herramienta. Funciona bombardeando su pieza con pequeñas cuentas de vidrio usando una pistola de aire a presión. Esto elimina material excedente y alisa la superficie de la pieza. Superficies o características críticas (como orificios) pueden enmascararse para evitar cambios dimensionales.
En general, el chorreado de cuentas se usa más para la estética de la pieza que para funcionalidad. Es un proceso manual, por lo que el resultado dependerá en cierta medida de la habilidad del operador. El tamaño de la presión de aire y el tamaño de las cuentas de vidrio son los principales parámetros del proceso. Las cuentas de vidrio vienen en diferentes tamaños (de más gruesas a muy finas) igual que el papel de lija viene en diferentes tamaños y grados.
Ventajas
Acabado mate o satinado uniforme
Acabado superficial de bajo coste
Desventajas
Afecta dimensiones críticas y rugosidad superficial| Acabado | ★ ★ ★ ☆ ☆ |
| Tolerancias | ★ ★ ★ ☆ ☆ |
| Protección | ★ ☆ ☆ ☆ ☆ |
| Coste | $$ |
| Apto para | Cualquier material |
Acabados superficiales explicados: Anodizado (Tipo II y Tipo III)
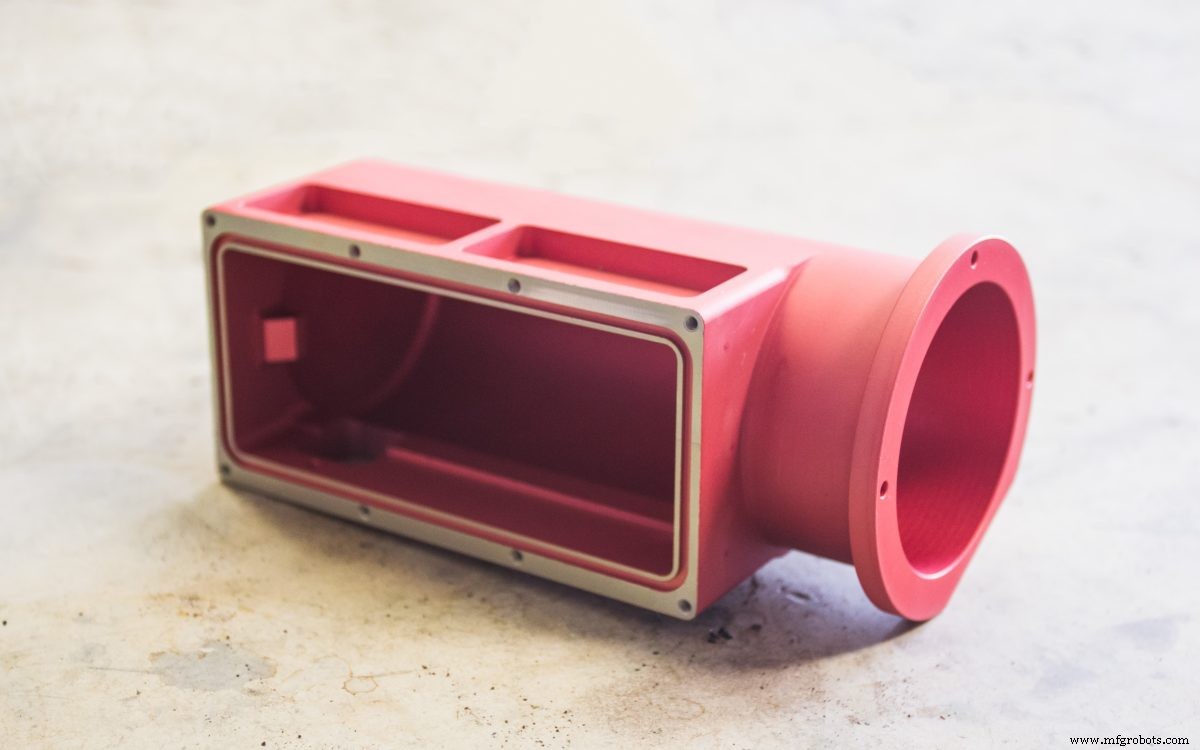
El anodizado añade una fina capa cerámica a la superficie de piezas metálicas que protege contra corrosión y desgaste. El recubrimiento anódico es eléctricamente no conductor, tiene alta dureza y puede teñirse en diferentes colores. El anodizado solo es compatible con aluminio y titanio.
Con anodizado Tipo II y Tipo III, la pieza se sumerge en una solución diluida de ácido sulfúrico y se aplica un voltaje eléctrico entre el componente y el cátodo. Una reacción electroquímica consume el material en la superficie expuesta de una pieza, convirtiéndolo en óxido de aluminio o titanio duro. Se puede aplicar una máscara a superficies con dimensiones críticas (como orificios roscados) o superficies que deben permanecer eléctricamente conductoras para evitar que se anodicen. Las piezas anodizadas también pueden teñirse varios colores antes del sellado (como rojo, azul, negro u oro).
Variando la corriente eléctrica, el tiempo de anodizado y la consistencia y temperatura de la solución, se crean recubrimientos de diferente grosor y densidad.
¿Qué es el anodizado Tipo II (transparente o color)?
El anodizado Tipo II también se llama anodizado "estándar" o "decorativo" y puede producir recubrimientos con un grosor de hasta 25 μm. El grosor de recubrimiento típico depende del color y puede variar entre 8-12 μm para piezas teñidas de negro y 4-8 μm para piezas transparentes (sin teñir).
El anodizado Tipo II se usa principalmente para producir piezas con una superficie más suave y proporciona buena resistencia a la corrosión y resistencia al desgaste limitada.
¿Qué es el anodizado Tipo III (capa dura)?
El anodizado Tipo III también se llama anodizado "capa dura" y puede producir recubrimientos de hasta 125 μm de grosor. Si no se especifica lo contrario, el recubrimiento anódico típico tipo III es de 50 μm de grosor.
El anodizado Tipo III produce recubrimientos cerámicos gruesos con alta densidad que proporcionan excelente resistencia a la corrosión y al desgaste, adecuados para aplicaciones funcionales. Tenga en cuenta que requiere un control de proceso más estricto comparado con el anodizado tipo II (mayor densidad de corriente y temperatura de solución constante cerca de 0°C), por lo que el coste es mayor.
Consejo profesional para anodizado
El recubrimiento anódico crece en ambas direcciones por igual. Esto significa que un recubrimiento de 50 μm de grosor sobresaldrá aproximadamente 25 μm por encima de la superficie original y que un cilindro con 1 mm de diámetro antes del anodizado, tendrá un diámetro de 1,05 mm después del anodizado. Más detalles sobre anodizado pueden encontrarse en la norma MIL-A-8625.
Ventajas
Recubrimiento cosmético duradero
Recubrimiento de alta resistencia al desgaste para aplicaciones de ingeniería de alta gama (tipo III)
Puede aplicarse fácilmente a cavidades internas y piezas pequeñas
Buen control dimensional
Desventajas
Compatible solo con aleaciones de aluminio y titanio
Relativamente frágil comparado con recubrimiento en polvo
El anodizado Tipo III es el más caro entre los acabados discutidos en este artículo
| Acabado | ★ ★ ★ ★ ★ |
| Tolerancias | ★ ★ ★ ★ ☆ |
| Protección | ★ ★ ★ ☆ ☆ (Tipo II); ★ ★ ★ ★ ☆ (Tipo III) |
| Coste | $$$ (Tipo II); $$$$ (Tipo III) |
| Apto para | Aluminio y titanio |
Acabados superficiales explicados: Recubrimiento en polvo
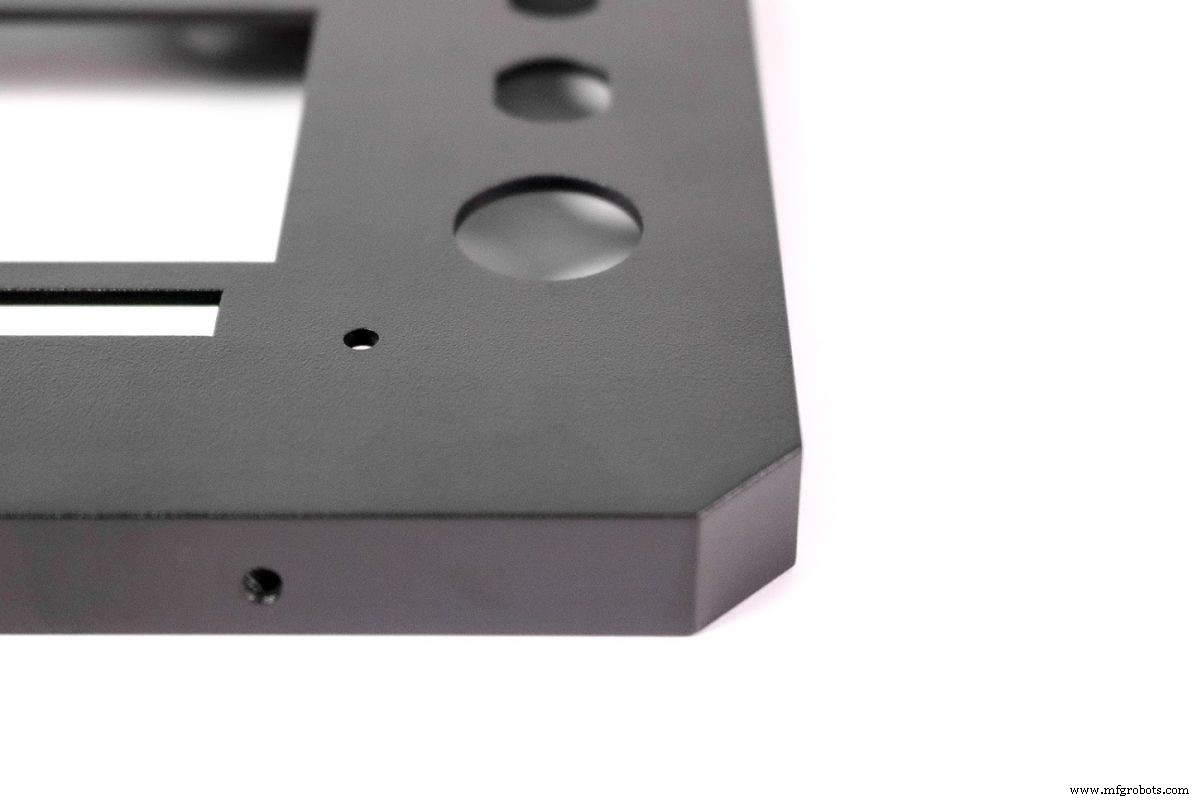
El recubrimiento en polvo añade una fina capa de polímero protector a la superficie de la pieza. El recubrimiento en polvo es un acabado fuerte y resistente al desgaste que es compatible con todos los materiales metálicos y puede combinarse con chorreado de cuentas para crear piezas con superficies lisas y uniformes y excelente resistencia a la corrosión.
El proceso de recubrimiento en polvo es similar a la pintura en spray, pero la "pintura" en cuestión es un polvo seco en lugar de un líquido. Las piezas se impriman primero con un recubrimiento opcional de fosfatado o cromatado para aumentar su resistencia a la corrosión, luego se recubren con polvo seco usando una pistola de "spray" electrostática y luego se curan a alta temperatura (generalmente en un horno a 200 grados Celsius).
Se pueden aplicar múltiples capas para crear un recubrimiento más grueso y el grosor típico varía de aproximadamente 18 μm hasta 72 μm. Hay una amplia gama de colores disponible.
Ventajas
Recubrimiento fuerte y resistente al desgaste y corrosión para aplicaciones funcionales
Mayor resistencia al impacto que el anodizado
Compatible con todos los metales
Múltiples colores disponibles
Desventajas
No se aplica fácilmente a superficies internas
Menor control dimensional que el anodizado
No apto para componentes pequeños
| Acabado | ★ ★ ★ ★ ★ |
| Tolerancias | ★ ★ ★ ☆ ☆ |
| Protección | ★ ★ ★ ☆ ☆ |
| Coste | $$$ |
| Apto para | Cualquier material que pueda sobrevivir al proceso de curado térmico |
¿Cuáles son los mejores consejos y trucos de Hubs para elegir acabados superficiales para mecanizado CNC?
Cada acabado superficial tiene sus ventajas y desventajas, por lo que elegir el adecuado depende de qué características coincidan con los requisitos y aplicación de sus piezas.
Es esencial evaluar las características funcionales y estéticas que necesita, y considerar cómo interactuará su pieza con componentes adyacentes. Si su pieza estará sujeta a fricción repetida o intensa puede influir en su decisión.
También recuerde tener en cuenta el entorno operativo de sus piezas. Puede creer que su pieza no necesita resistencias robustas, pero los hechos ambientales podrían requerir un acabado superficial más intensivo del que pensó durante la fase de diseño.
Mejores prácticas por acabado superficial
Chorreado de cuentas: Este acabado funciona bien si no le preocupan las tolerancias dimensionales. Deja la pieza con un acabado mate uniforme.
Anodizado (tipo II): Úselo para dar a sus piezas de aluminio y titanio una capa protectora que también sea cosmética —las piezas salen con colores mate naturales.
Anodizado (tipo III): Perfecto para aplicaciones de ingeniería avanzada, el anodizado (tipo III) da a las piezas alta resistencia al desgaste y dureza superficial.
Recubrimiento en polvo: Use este acabado para aplicaciones donde necesite alta resistencia al impacto. El recubrimiento en polvo también es adecuado si sus piezas no pueden anodizarse.
Preguntas frecuentes
¿Qué es el acabado superficial?
El acabado superficial es la última fase del proceso de mecanizado CNC. Puede usar el acabado superficial para eliminar defectos y fallos de las piezas y mejorar su apariencia, aumentar resistencias a ciertos tipos de desgaste, ajustar la capacidad de conducir electricidad y más.
¿Cuál es el propósito del acabado superficial?
Aplicar acabados superficiales a su pieza la protege del desgaste y la mejora cosméticamente manteniendo o incluso mejorando su funcionalidad.
¿Cuáles son los diferentes tipos de acabados superficiales?
Los acabados superficiales disponibles en la plataforma Hubs incluyen chorreado de cuentas, anodizado (tipo II y tipo III), recubrimiento en polvo, cepillado + electropulido, cepillado y muchos otros.
¿Cuál es la diferencia entre acabado superficial y rugosidad superficial?
El acabado superficial es cualquier post-procesado aplicado a una pieza tras el mecanizado, mientras que la rugosidad superficial es un método para cuantificar el número de irregularidades en una superficie. El parámetro Ra representa el promedio de todas las alturas superficiales medidas en una área dada.
¿Qué preparación se necesita antes de aplicar acabados superficiales?
En muchos casos, hay pasos entre sacar su pieza de la máquina y aplicar un acabado superficial. Por ejemplo, puede necesitar enmascarar la pieza para proteger superficies u orificios, ya que ciertos aumentan el grosor de la pieza (capas de material extra). Esto puede interferir con orificios roscados y tolerancias ajustadas.
¿Se pueden combinar varios acabados superficiales?
Puede combinar múltiples tipos de acabados superficiales para utilizar propiedades variables. Antes de anodizar una pieza, por ejemplo, puede chorrearla con cuentas para lograr un acabado más suave y mate.
máquina CNC
- Los 5 elementos esenciales para cotizaciones precisas de mecanizado CNC
- Elegir el Acabado Superficial Adecuado para Productos Moldeados Personalizados
- Domine el mecanizado CNC: Estrategias de diseño probadas para piezas óptimas
- Elegir un Taller de Mecanizado CNC de Confianza: Guía para Producción Fiable de Piezas CNC
- Mecanizado CNC de Precisión para Piezas Personalizadas: Soluciones Rápidas, Exactas y a Medida
- Mecanizado CNC de Piezas Grandes: Estrategias para Superar Limitaciones de Tamaño
- Soluciones Avanzadas de Mecanizado CNC para Cerámicas
- Mecanizado CNC de Precisión en la Producción Moderna de Smartphones
- Consejos Profesionales de Mecanizado CNC para Titanio — Aeroespacial, Automotriz y Más
- Cómo elegir la rugosidad superficial ideal para el éxito en mecanizado CNC
- Mecanizado CNC de Precisión: Componentes Diversos para Múltiples Industrias