



Dominando la precisión CNC: estrategias probadas para eliminar vibraciones y charla
La vibración (chatter) es un problema que todo operador de CNC debe enfrentar. La vibración de mecanizado es común en fabricación CNC. Fresado, torneado o taladrado causan este problema. Afecta calidad y eficiencia, empeora el acabado y daña/acorta vida de la fresa. Cómo reducir la vibración en mecanizado CNC es el tema principal.
 ¿Qué es la vibración de mecanizado (chatter)?
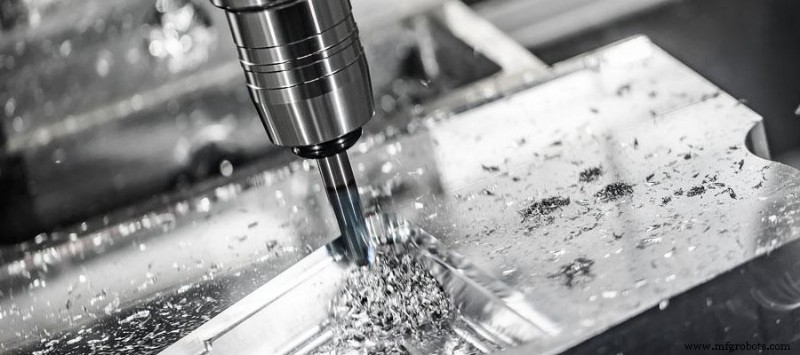
Vibración de mecanizado, o chatter, es vibración no deseada durante operaciones de corte en procesos como fresado, torneado y taladrado CNC, que produce fluctuaciones en la superficie de la pieza. Ocurre cuando pieza y herramienta vibran a frecuencias distintas, desencadenada por muchas condiciones: portaherramientas, herramientas, sujeción de pieza, condiciones de máquina.
Estas vibraciones pueden ser no resonantes, por ejemplo con herramientas desgastadas irregularmente. Vibraciones no resonantes suelen ser constantes en el ciclo y tienen causas mecánicas fáciles de diagnosticar.
Cuando combina correctamente herramientas, sujeción, estrategias y ajustes para producir vibraciones iguales o cercanas a la frecuencia natural de la máquina, aparecen vibraciones por resonancia. Este chatter solo ocurre en ciertos puntos de la trayectoria, como esquinas cóncavas.
Tipos de chatter en mecanizado: chatter de herramienta y de pieza
Dos tipos de chatter: herramienta y pieza. En chatter de herramienta, máquina y herramienta vibran, transmitiéndose a la pieza.
En chatter de pieza, la pared de la pieza vibra. Este último suele ocurrir solo con paredes delgadas, pero puede causar más problemas que el de herramienta. Nos centraremos en «chatter de herramienta», pero las mismas técnicas reducen «chatter de pieza».
¿Por qué reducir el chatter?
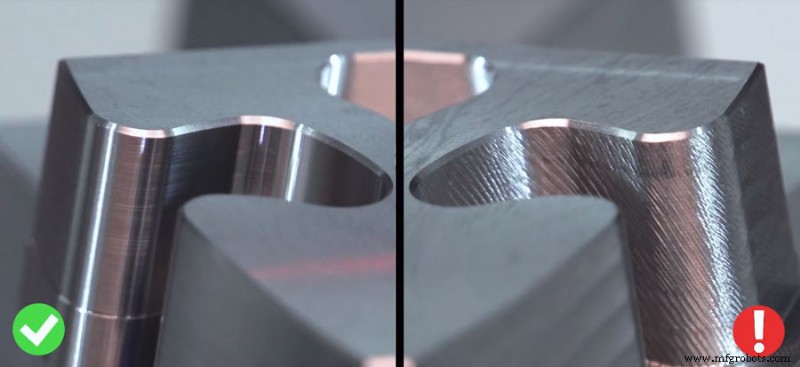
El chatter causa acabado superficial deficiente y acorta vida de herramienta. Marcas de vibración visibles en superficie, usualmente patrones ondulados o marcas regulares. Vibración constante causa desgaste irregular e incluso rotura.
La vibración de máquinas CNC suele escucharse. Un mecánico experimentado reconoce el chatter por su sonido característico.
Suelen usarse 100 μm como criterio. Si amplitud de vibración supera 100 μm, puede aflojar herramienta o pieza, impidiendo continuar fresado. Si vibración < 100 μm, aunque se puede mecanizar, hay rayas de vibración evidentes, no permitidas en pieza terminada. Por tanto, la vibración debe limitarse a rango razonable.
Cómo reducir el chatter en mecanizado CNC
1. Determinar la trayectoria de herramienta correcta
Paso crucial en corte. Según instrucciones, fresado puede ser a favor (down) o convencional (up). Si dirección de fuerza de fresado coincide con dirección de sujeción de pieza, se elimina vibración de pieza flexionada. Fresadora CNC con husillo de bolas o tornillo de bolas, y centro de mecanizado vertical ayudan a eliminar vibración de chatter en fresado CNC.
Al usar trayectorias convencionales en fresadora CNC, el grado de engage de la herramienta varía. Esto puede aplicar fuerza excesiva en ciertos puntos, causando chatter. Usar trayectoria de engage constante o reducir profundidad de corte alivia esto.
2. Cortar correctamente
Al usar fresadora CNC con fresa de mango largo y delgado para cavidades profundas, suele usarse fresado por inmersión (plunge), donde la fresa avanza axialmente como taladro. En cavidades profundas, voladizo del mango largo suele ser >3x diámetro. Solo si vibración no es grave, ajustar parámetros puede ser efectivo. Métodos convencionales: reducir velocidad de herramienta o pieza, reducir profundidad de corte, aumentar avance por revolución. Además, usar plaquetas con ángulos de ataque y salida grandes con rompevirutas ligeros. Ángulo de cuña de corte mínimo en fresado.
3. Elegir la herramienta de corte adecuada
La herramienta afecta mucho al chatter. Consideraciones: sustrato correcto, geometría, recubrimiento y relación aspecto. Programadores tienden a usar la herramienta más grande que quepa, pero puede no ser ideal. Herramientas largas y delgadas vibran (y se desvían) más que cortas y gruesas. Elija mayor diámetro posible. Minimice voladizo fuera del portaherramientas, asegure fijación firme con precisión de runout. Combinar múltiples herramientas con geometrías de canal variables reduce vibración.
Además, usar filos afilados reduce fuerza de corte, y mantener estabilidad de herramienta y entorno es condición不可忽视.
También es importante aplicar presión de herramienta o carga de viruta correcta continuamente. En fresadoras CNC, canales de viruta excesivos causan chatter. Menos canales y fresas de paso variable reducen vibración resonante por carga de viruta.
4. El portaherramientas correcto:
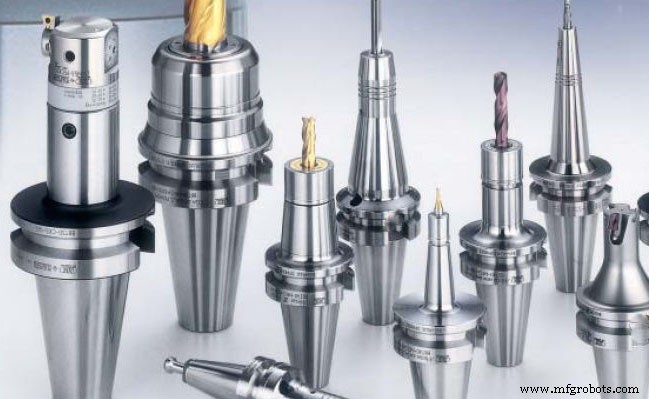
Portaherramientas ordinarios (cierre lateral, pinza de doble ángulo, pinza ER estándar) no dan precisión ni rigidez para mecanizado de alto rendimiento. Mejor: portaherramientas que combine contacto frontal y cónico para alta precisión y rigidez. Este tipo engage con superficie rectificada de precisión del husillo mientras contacta el cono, dando rigidez extra y amortiguación. Balance de todas las herramientas debe evaluarse; calidad superficial mejora incluso a RPM más bajos.
5. La sujeción de pieza correcta:
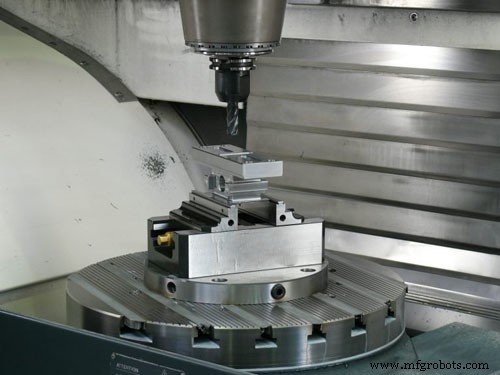
Si la pieza no está bien asegurada, puede vibrar y causar chatter. Verifique que mandril, tornillo de banco, mesa de vacío u otro dispositivo aplique presión suficiente. Use útil de sujeción del tamaño adecuado para aplicar presión lo más uniformemente posible.
Evite sujetar solo un extremo de material largo y delgado. Si puede ser problema, use útil mayor u otro en la fresadora. Considere contrapunto o apoyo estable en torno.
Con piezas de pared delgada, la vibración de amortiguación es especialmente desafiante. Una solución: usar materiales de relleno para aumentar rigidez de la pieza.
6. Configuración y mantenimiento de la máquina:
La CNC debe colocarse sobre suelo de hormigón sólido, sin juntas, grietas ni discontinuidades. Suelos sueltos, blandos, elásticos o dañados agravan vibración. Anclajes bien instalados o patas bien ajustadas son requisitos básicos para reducir vibración.
Si quiere mantener buena calidad superficial y tolerancias ajustadas en máquinas mal mantenidas, debe superar problemas mecánicos más allá de los listados. Mantenga equipos regularmente para rendimiento óptimo.
Proceso de manufactura
- Reduzca costos en mecanizado CNC: Consejos expertos para piezas de precisión
- Comprender la Deflexión de Herramienta en Mecanizado CNC: Causas y Estrategias de Reducción Efectivas
- Reduzca costes de mecanizado CNC: estrategias probadas para ahorrar tiempo y dinero
- Cómo el radio de esquina influye en la precisión y coste del mecanizado CNC
- Prevenir la rotura de herramientas CNC: Estrategias probadas para reducir fallos de herramienta
- Reduzca costos de mecanizado CNC: guía probada para principiantes
- Entendiendo y Mitigando la Deflexión de Herramienta en Mecanizado CNC
- Mecanizado CNC de 5 ejes: Ventajas, aplicaciones y selección de máquina
- Domine el mecanizado CNC: Estrategias de diseño probadas para piezas óptimas
- Logrando Tolerancias Ajustadas en Mecanizado CNC: Un Proceso Comprobado de 10 Años
- Reduce Costes de Mecanizado CNC: Estrategias Probadas para Precisión y Ahorro