



Entendiendo la Vida de Herramienta CNC: Evaluación Precisa y Optimización
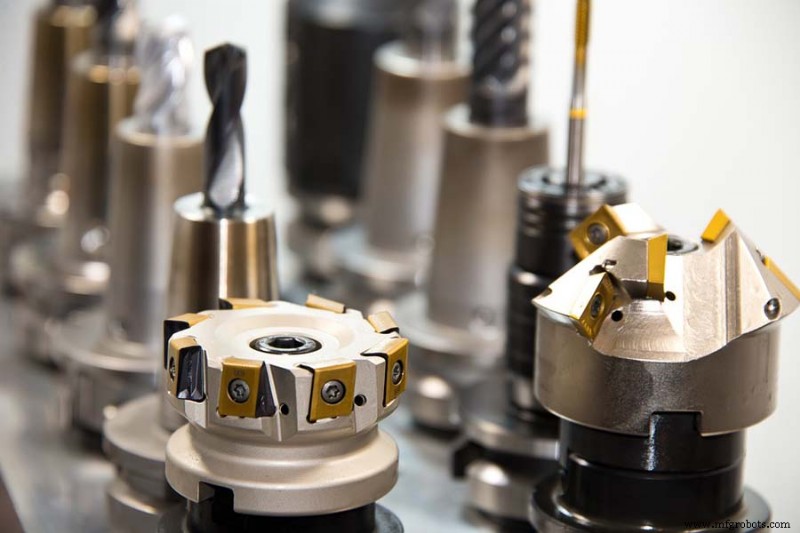
En el mecanizado CNC, la vida de la herramienta se refiere al tiempo desde que la punta de la herramienta corta la pieza hasta que la punta se desecha o la longitud real de la superficie de la pieza. El tiempo de mecanizado de la punta es el principal índice de evaluación para que las empresas de herramientas calculen la vida de la herramienta.
La vida útil de la herramienta general es de 15-20 minutos de procesamiento continuo de cada filo. La vida de la herramienta es medida por empresas bajo condiciones relativamente ideales en el laboratorio. Según las diferentes profundidades de corte y avances de diferentes materiales de pieza, cada filo se procesa continuamente durante 15-20 minutos, y se calcula la relación entre la velocidad lineal correspondiente y el avance para formar la tabla de parámetros de corte correspondiente. Por tanto, la tabla de datos de corte de cada empresa también es diferente.
1. ¿Puede Mejorarse la Vida Útil de la Herramienta?
La vida de la herramienta es solo 15-20 minutos, ¿puede la vida de la herramienta mejorarse aún más? Obviamente, la vida de la herramienta puede mejorarse fácilmente, pero solo a expensas de la velocidad lineal. Cuanto menor la velocidad lineal, más obvio el aumento en la vida de la herramienta (pero cuanto menor la velocidad lineal, la vibración durante el mecanizado reducirá la vida de la herramienta).
2. ¿Tiene Sentido Práctico Mejorar la Vida de la Herramienta?
En el costo de procesamiento de la pieza, la proporción del costo de la herramienta es muy pequeña. Si la velocidad lineal disminuye, incluso si la vida de la herramienta aumenta, el número de piezas procesadas por la herramienta no necesariamente aumentará, pero el costo de mecanizado de la pieza aumentará.
Se necesita entender adecuadamente que tiene sentido aumentar el número de piezas tanto como sea posible mientras se garantiza la vida de la herramienta tanto como sea posible.
3. Factores que Afectan la Vida de la Herramienta
1. Velocidad Lineal
La velocidad lineal tiene un gran impacto en la vida de la herramienta. Si la velocidad lineal es más alta que el 20% de la velocidad lineal especificada de la muestra, la vida de la herramienta se reducirá a 1/2 de la original. Si se aumenta al 50%, la vida de la herramienta será solo 1/5 de la original. Para mejorar la vida útil de la herramienta, es necesario conocer el material, estado y rango de velocidad lineal de la herramienta para cada pieza a mecanizar. Los cuchillos de cada empresa tienen diferentes velocidades lineales. Podemos realizar una búsqueda preliminar de las muestras relevantes proporcionadas por la empresa, y luego ajustarla según la situación específica durante el procesamiento, para que se pueda lograr un efecto relativamente ideal. Los datos de velocidad lineal para desbaste y acabado son inconsistentes. El desbaste es principalmente para remover el exceso, y la velocidad lineal es baja. El acabado es principalmente para garantizar la precisión dimensional y rugosidad, y la velocidad lineal es alta.
2. Profundidad de Corte
La profundidad de corte tiene menos efecto en la vida de la herramienta que la velocidad lineal. Cada ranura tiene un rango relativamente grande de profundidades de corte. Al desbastar, la profundidad de corte debe aumentarse tanto como sea posible para garantizar una gran tasa de remoción de material. Al acabar, la profundidad de corte debe ser lo más pequeña posible para garantizar la precisión dimensional y calidad superficial de la pieza. Sin embargo, la profundidad de corte no puede exceder el rango de corte de la ranura. Si la profundidad de corte es demasiado grande, la herramienta no puede soportar la fuerza de corte, resultando en astillado de la herramienta. Si la profundidad de corte es demasiado pequeña, la herramienta solo rayará y exprimirá en la superficie de la pieza, causando desgaste severo en el flanco, reduciendo así la vida de la herramienta.
3. Avance
Comparado con la velocidad lineal y profundidad de corte, el avance tiene poco efecto en la vida de la herramienta, pero tiene un gran efecto en la calidad superficial de la pieza. Al desbastar, aumentar el avance puede mejorar la tasa de remoción de exceso. Al acabar, reducir el avance puede mejorar la rugosidad superficial de la pieza. Si la rugosidad lo permite, la velocidad de avance puede aumentarse tanto como sea posible para mejorar la eficiencia de mecanizado.
4. Vibración
Además de los tres factores de corte, la vibración tiene un gran impacto en la vida de la herramienta. Hay muchas razones para la vibración, incluyendo rigidez de la máquina, rigidez del utillaje, rigidez de la pieza, parámetros de corte, ranura de la herramienta, radio de arco de la punta, ángulo de despeje del filo, longitud de extensión del mango, etc., pero la razón principal es que la rigidez del sistema no es suficiente para resistir la fuerza de corte en el momento del procesamiento. Esto causa que la herramienta vibre continuamente en la superficie de la pieza durante el mecanizado. Para eliminar o reducir la vibración, se debe dar una consideración integral. La vibración de la superficie de la pieza puede entenderse como el golpeteo constante entre la herramienta y la pieza, en lugar de corte normal, lo que causará algunas microgrietas y astillado en la punta de la herramienta, y estas grietas y astillado aumentarán la fuerza de corte y agravarán aún más la vibración, lo que aumentará aún más el grado de grietas y astillado, reduciendo enormemente la vida de la herramienta.
5. Material del Filo
Al mecanizar piezas, principalmente consideramos materiales de pieza, requisitos de tratamiento térmico, y si se requiere mecanizado intermitente. Por ejemplo, insertos para mecanizar acero e insertos para mecanizar hierro fundido no son necesariamente los mismos que para mecanizar dureza HB215 y HRC62, e insertos para mecanizado intermitente y continuo no son los mismos. Insertos de acero se usan para mecanizar piezas de acero, insertos de fundición para mecanizar fundiciones, insertos CBN para mecanizar acero duro endurecido, etc. Para el mismo material de pieza, si es procesamiento continuo, es necesario usar un filo de mayor dureza, que puede mejorar la velocidad de corte de la pieza, reducir el desgaste de la punta, y reducir el tiempo de procesamiento. Si es procesamiento intermitente, necesita usar un filo de mejor tenacidad. Reducir eficazmente el desgaste anormal como astillado y prolongar la vida útil de la herramienta.
6. Número de Filos Usados
La herramienta generará mucho calor durante el uso, lo que aumentará enormemente la temperatura del filo, pero cuando la herramienta no se procesa o se enfría con agua de refrigeración, la temperatura del filo disminuirá, por lo que el filo siempre está en el rango de alta temperatura, causando que el filo se expanda y contraiga térmicamente continuamente, resultando en microgrietas en el filo. Al mecanizar el inserto con el primer filo, la vida de la herramienta es normal, pero a medida que aumenta el uso del inserto, la grieta se extenderá a otros filos de corte, resultando en una reducción en la vida de otros filos.
4. ¿Puede Aumentarse el Número de Piezas Procesadas Dentro del Rango de Vida de la Herramienta?
Dado que la vida de la herramienta es solo 15-20 minutos, la longitud de corte efectiva de la herramienta determina el número de piezas realmente mecanizadas dentro del rango de vida de la herramienta. Aumentar el rendimiento de piezas significa reducir el tiempo de mecanizado y la longitud de corte de piezas individuales. Ajustando adecuadamente los parámetros de corte de la herramienta, el tiempo de mecanizado de la pieza puede reducirse:
- Dentro de un rango razonable de velocidad lineal, aumentar adecuadamente la velocidad lineal no puede reducir la longitud de procesamiento de la pieza, pero puede acortar el tiempo de procesamiento de la pieza.
- Aumentar la profundidad de corte puede reducir el número de desbastes y la longitud de corte efectiva de la pieza, acortando así el tiempo de procesamiento.
- Aumentar adecuadamente la velocidad de avance también puede reducir efectivamente la longitud de corte y acortar el tiempo de procesamiento.
Proceso de manufactura
- Comprender la Deflexión de Herramienta en Mecanizado CNC: Causas y Estrategias de Reducción Efectivas
- Centros de Mecanizado CNC: Evolución, Impacto y Perspectivas de Desarrollo
- Cómo el radio de esquina influye en la precisión y coste del mecanizado CNC
- Extienda la Vida Útil de su Fresa: Estrategias Probadas para Reducir Roturas y Ahorrar Costos
- Entendiendo y Mitigando la Deflexión de Herramienta en Mecanizado CNC
- Maximiza la eficiencia del mecanizado CNC: Estrategias probadas para producción superior
- Domine el mecanizado CNC: Estrategias de diseño probadas para piezas óptimas
- Mecanizado CNC de Precisión en Electrónica: Desde Componentes PCB hasta Dispositivos de Alta Tecnología
- Logrando Tolerancias Ajustadas en Mecanizado CNC: Un Proceso Comprobado de 10 Años
- Entendiendo los costes de mecanizado CNC: Factores clave y cómo optimizarlos
- Cómo Elegir los Materiales Adecuados para Mecanizado CNC: Guía Práctica