



Elegir el Modo Óptimo de Trayectoria de Herramienta para Fresado CNC: Guía Práctica
Con el desarrollo continuo de la fabricación moderna y tecnología de mecanizado, los equipos CNC y su sistema CAM de apoyo se han usado y desarrollado ampliamente. La trayectoria de mecanizado generada por el sistema CAM (es decir, el patrón de trayectoria de herramienta) es el núcleo de la operación de control. Afecta directamente la precisión, rugosidad, tiempo total, vida de la máquina, y determina la eficiencia de producción.
Este artículo analiza las características de los métodos de corte y factores que afectan su selección, compara métodos tecnológicos y de corte en fresado, y proporciona referencia para elegir el modo de trayectoria apropiado.
1. Modo de Trayectoria de Herramienta
Concepto Básico
En mecanizado CNC, el patrón de trayectoria se refiere al método de planificación cuando la herramienta completa el corte de la pieza. En el procesamiento de la misma pieza, múltiples métodos pueden cumplir requisitos de tamaño y precisión, pero la eficiencia es diferente.
Clasificación
Se divide en 4 tipos: avance unidireccional, avance alternativo, corte circular y avance compuesto. El compuesto es mezcla de los tres primeros. Unidireccional o alternativo son corte lineal en estrategia. Según estrategia, puede dividirse en corte lineal, circular y otros métodos especiales. Comúnmente usados: corte por filas y corte por anillos.
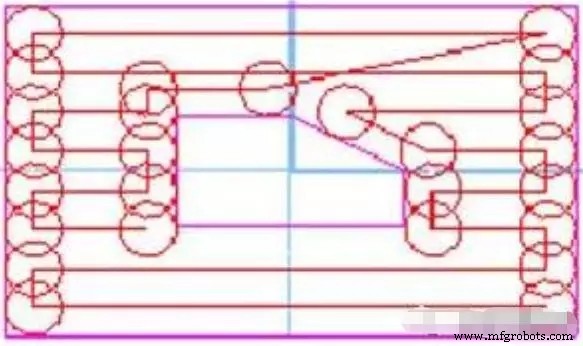
El corte lineal beneficia la velocidad máxima de avance de la máquina, y la calidad de superficie es mejor que el circular. Sin embargo, cuando una cavidad plana compleja tiene múltiples protuberancias formando múltiples contornos internos, a menudo se generan acciones adicionales de elevación de herramienta: en algún punto de la trayectoria, para evitar interferencia con la protuberancia o para volver a la zona sin procesar, es necesario elevar la herramienta a cierta altura del plano, luego trasladar al inicio de otra trayectoria, y continuar cortando.
La trayectoria por filas se compone de segmentos rectos paralelos a dirección fija, cálculo simple. Adecuado para acabado de cavidad simple o desbaste con grandes márgenes.
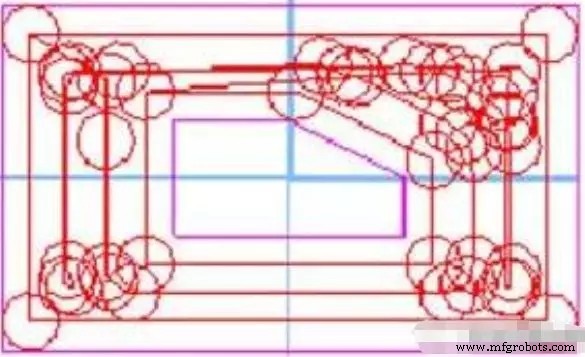
En corte por anillos, la herramienta se mueve a lo largo de un camino con contornos de borde similares, compuesto por curvas cerradas, asegurando que la herramienta mantenga el mismo estado de corte. Como el proceso calcula la siguiente trayectoria por desplazamiento continuo de la actual, el cálculo es complicado y lento. Adecuado para cavidades complejas y superficies curvas.
2. Factores que Afectan el Modo de Trayectoria
Forma y Elementos Geométricos de la Pieza
Incluyen forma geométrica de la zona de procesamiento, tamaño y ubicación de islas, etc. Es característica inherente de la pieza, factor inmutable, pero fundamental que determina la forma de avance.
Ruteo
La ruta de proceso es el proceso directo para lograr el propósito y base directa para selección del modo. Determina secuencia de dominios, fusión y división de islas, división de desbaste, semiacabado y acabado. Hay muchas rutas para lograr el objetivo, determinando diferentes elecciones.
Material de la Pieza
También es factor que determina el modo. Es el objeto directo y no afecta directamente el avance, pero afecta selección de material de herramienta, tamaño, método, etc., influyendo indirectamente. La forma y tamaño del bruto causan distribución uniforme del margen. Para brutos opcionales, el uso de tamaño y forma cambia método de sujeción y redistribución de zona, afectando estrategias y enfoque de avance.
Sujeción y Fijación de la Pieza
También afectan indirectamente: influencia de nuevas "islas" por placa de presión, efecto de fuerza de apriete en cantidad de corte y cambio de forma, impacto de vibración.
Selección de Herramienta
Incluye material, forma, longitud, número de dientes. Determinan área y frecuencia de contacto herramienta-pieza, y así volumen de material por unidad de tiempo, carga de máquina, desgaste y vida. El tamaño (diámetro) tiene impacto directo. Diferentes diámetros afectan tamaño de zona residual, cambian trayectoria, llevan a diferentes métodos.
Selección de Zonas de Mecanizado
En fresado, cuando cavidad compleja tiene múltiples protuberancias formando contornos internos, el corte lineal genera elevaciones adicionales, y el circular alarga la trayectoria. Esto reduce eficiencia. Cómo minimizar estas situaciones es clave.
Dividir toda la zona en sub-zonas según necesidades, procesar cada una por separado. La elevación ocurre entre sub-zonas. Estas se fusionan o dividen según método, o incluso ignoran. Esta elección no solo reduce elevaciones sino que no alarga la trayectoria. Además, se puede adoptar el método más razonable para la nueva zona, mejorando eficiencia.
3. Elección Razonable del Modo de Trayectoria
Principio Básico de Selección
Dos puntos: longitud del tiempo de procesamiento y si el margen es uniforme. Generalmente, el corte circular se basa en la forma de la pieza, margen relativamente uniforme. El corte por filas tiene margen desigual. Si se quiere margen uniforme tras corte por filas, suele necesitarse aumentar trayectoria circular alrededor del borde. Si se ignora desigualdad, la trayectoria lineal suele ser más corta. Si se considera desigualdad y se añade trayectoria circular, cuando el borde es largo, la trayectoria circular alrededor tiene impacto obvio en tiempo total, y la trayectoria horizontal es generalmente más larga que la circular. La posición de herramienta en corte por filas es fácil de calcular, ocupa menos memoria, pero hay más elevaciones. En trayectoria circular, se debe compensar borde del anillo varias veces y eliminar bucles auto-intersectados.
Elegir según Características de Apariencia
La forma determina la forma de mecanizar. Según objeto, la pieza puede dividirse en cavidad plana y superficie libre. Cavidades planas generalmente por corte por filas. La mayoría se forman por desbaste y fresado, como cajas, bases, con gran margen. El corte por filas beneficia velocidad máxima de avance, mejora eficiencia, y calidad de corte mejor que anillo.
Superficies libres generalmente usan corte circunferencial, porque la superficie es mostly fundida o formada de forma regular, margen no uniforme. Además, mayor requisito de precisión superficial. Puede acercarse mejor a la forma real que tener buenas características de procesamiento.
Elegir según Estrategia de Mecanizado
El procesamiento a menudo se divide en desbaste, semiacabado, acabado, y a veces superacabado. División razonable es necesaria para asegurar precisión. Métodos tradicionales tienen funciones únicas, así que límites de etapas se ven claros en ruta. En fresado CNC, límites son difusos y pueden mezclarse.
Objetivo principal de desbaste: tasa de remoción de material por unidad de tiempo y preparar contorno geométrico para semiacabado. Por tanto, corte por filas o compuesto para corte por capas. Semiacabado: hacer contorno suave y margen uniforme. Por tanto, corte por anillos. Acabado: obtener piezas con dimensiones, precisión de forma y calidad superficial requeridas. Según geometría, corte interno para interiores, circular para bordes y uniones.
Elegir según Estrategia de Programación
Principios principales: asegurar precisión y rugosidad; acortar ruta, reducir tiempo muerto, cálculo simple, pocos segmentos, reducir carga de programación. Generalmente, para cavidad plana, dividir zona por corte por filas para reducir elevaciones; superficie libre por corte circular para aproximar forma. El tamaño del bruto seleccionado afecta la elección. Aumentando forma del bruto, procesamiento difícil de sujetar puede convertirse en corte lineal fácil y cavidad, o superficie libre por anillo cambiada a corte lineal con gran margen para mejorar eficiencia.
Proceso de manufactura
- Seleccionando la mejor mini fresadora CNC para su taller
- Cómo elegir el fluido de corte adecuado para tu material: guía práctica
- Selección óptima de herramienta CNC y programación para máximo rendimiento
- Elegir la máquina de corte por plasma CNC adecuada para su taller: Guía práctica
- Habilidades Esenciales para Operar Fresadoras CNC
- Selección de Herramientas para Máquinas CNC: Guía Profesional para Vida de Herramienta y Productividad
- Domina el Fresado CNC: Guía Completa de Operación y Configuración
- Cómo Elegir el Router CNC Ideal: Guía Completa
- Domina la precisión en fresado CNC: Pasos probados para piezas exactas
- Cómo Elegir el Taller de Mecanizado CNC Adecuado: Guía Profesional
- Cómo Elegir la Máquina de Corte por Chorro de Agua Ideal para su Taller de Maquinado