



Elegir el Hotend adecuado: Guía para impresión 3D FDM
El hotend es una de las partes fundamentales de una impresora 3D FDM y, a pesar de su aparente simplicidad, una de las más complejas. De este componente dependen no solo la resolución de la impresora, sino también la capacidad de imprimir ciertos materiales, como abrasivos o de alta temperatura. Existen múltiples opciones al seleccionar un hotend, así como múltiples repuestos y accesorios para cada uno. No existe un hotend perfecto para todas las aplicaciones, y la elección del más adecuado para cada usuario estará condicionada por el uso preferencial que dé a la impresión 3D o por los materiales que suela usar.
Para aprender a seleccionar y configurar el hotend más adecuado para cada usuario, es necesario entender cómo funciona y qué partes lo componen.
Cómo funciona el Hotend
El hotend es el conjunto de elementos destinados a fundir y extruir el filamento, antes de depositarlo en el espacio de construcción. El hotend always funciona en conjunción con el extrusor, ya sea en montaje directo o indirecto (bowden). Básicamente consiste en: el extrusor empuja el filamento hacia una pequeña cámara donde se funde y, debido a la presión generada, el material fundido sale por un pequeño orificio donde se solidifica al depositarse en la base de construcción o la pieza. Como el filamento es empujado, es necesario que mantenga la máxima rigidez antes de llegar a la zona de fusión. Para ello, deben existir dos zonas claramente diferenciadas en el hotend: una zona fría y una zona caliente, con una transición entre ellas lo más corta posible.
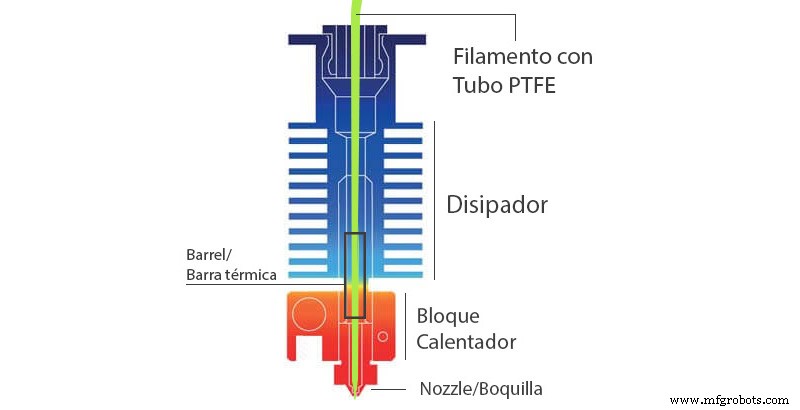
Imagen 1: Esquema de un hotend. Fuente: impresoras3d.com
Partes del hotend
Los hotends constan principalmente de seis componentes:
- Boquilla (Nozzle)
- Bloque calefactor (Heating block).
- Sonda de temperatura (Temperature probe).
- Cartucho calefactor (Heating cartridge).
- Heatbreak (Rompetérmico).
- Disipador (Heatsink)
Boquilla (Nozzle)
Es la parte final del hotend y la que determina la resolución de la impresora en el plano XY. Al seleccionar la más adecuada debemos considerar tres parámetros: el sistema al que pertenecen, el diámetro y el material.
Sistema:
Existen múltiples sistemas de hotend, aunque los más comunes son dos: el sistema V6 y el Mk8. Además de estos, algunas marcas reconocidas como Ultimaker, BCN3D o Raise 3D tienen el suyo propio.
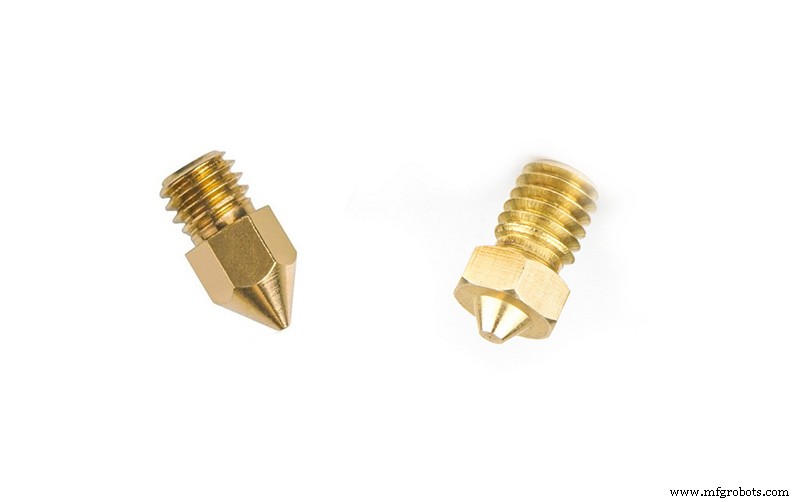
Imagen 2: Boquilla MK8 y V6.
Aunque tanto las boquillas V6 como MK8 tienen rosca M6x1 y pueden parecer compatibles a primera vista, no lo son. Las dimensiones difieren considerablemente entre ambos. Mientras que las boquillas del sistema MK8 tienen una longitud de 8 mm, las del sistema V6 tienen una longitud de 5 mm. Esto implica que en impresoras donde el sensor de nivel está en el cabezal, la boquilla quedará más alta y no será imprimible. Aunque se pueden hacer modificaciones en la impresora para adaptar hotends de otro sistema, es aconsejable ceñirse al sistema original y evitar mezclar componentes de otros sistemas. Actualmente esto no es problema ya que hay fabricantes en ambos sistemas que producen componentes de extraordinaria calidad como E3D, MicroSwiss o 3DSolex.
Diámetro:
En general, la mayoría de hotends usan boquilla de 0,4 mm por defecto, considerada el compromiso ideal entre resolución y tiempo de impresión. Sin embargo, hay muchas otras opciones de diámetro que pueden ser mejores en ciertos casos.
El rango de boquillas disponibles varía según sistema y fabricante, pero generalmente va de 0,25 a 0,8 mm. Esto se debe a limitaciones intrínsecas de la tecnología FDM. Los plásticos, al fundirse, mantienen una viscosidad considerable que hace necesario aplicar mayor presión cuanto menor sea el diámetro. Por eso por debajo de 0,25 mm la presión requerida es tan alta que es imposible imprimir algunos plásticos de mayor viscosidad. Sin embargo, algunos fabricantes como E3D tienen boquillas experimentales de 0,15 mm, con las que se pueden obtener excelentes resultados imprimiendo PLA a baja velocidad.
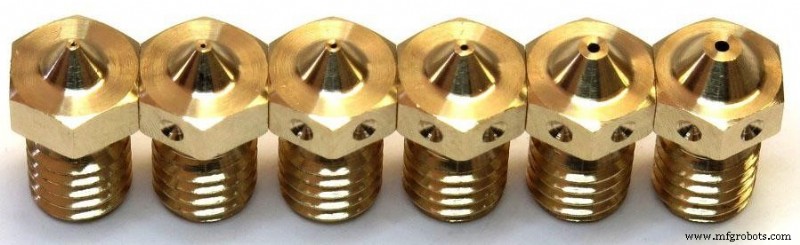
Imagen 3: Boquillas de diferentes tamaños. Fuente: e3d-online.com
Para boquillas por encima de 0,8 mm la limitación es la capacidad de los hotends para fundir suficiente caudal volumétrico de plástico para mantener una extrusión adecuada. Una boquilla de gran diámetro requiere una velocidad de extrusión tan alta que puede ser imposible fundir el filamento a la misma velocidad. A pesar de esto, dos de los fabricantes más reconocidos han logrado resolver parcialmente este límite usando dos estrategias distintas.
Por un lado, E3D ofrece dos subsistemas V6 conocidos como Volcano y Supervolcano basados en aumentar la longitud de la zona caliente del hotend, logrando fundir un caudal de plástico mucho mayor. Esto implica la posibilidad de imprimir a mayor velocidad con boquillas de tamaños estándar, así como la posibilidad de usar boquillas hasta 1,4 mm.
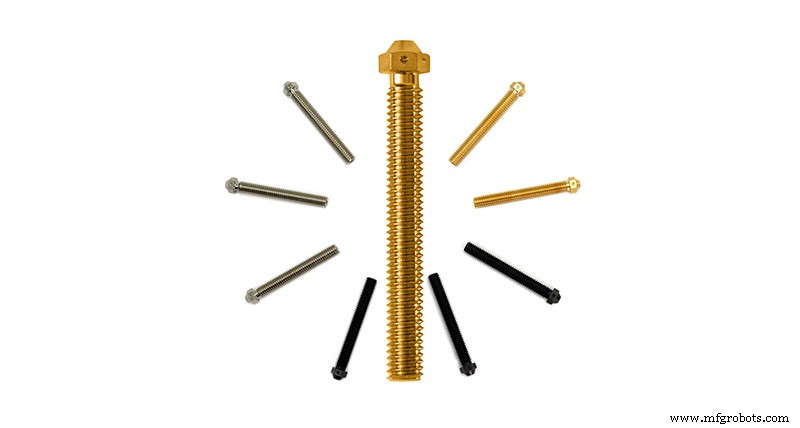
Imagen 4: Boquillas Supervolcano. Fuente: e3d-online.com
Por otro lado, el fabricante 3DSolex ha introducido la innovadora tecnología "Core Heating Technology". Esta tecnología se basa en dividir el interior del hotend en tres cámaras, logrando una mayor superficie caliente en contacto con el filamento y así una fusión más rápida y homogénea sin necesidad de aumentar la longitud de la zona caliente. Gracias a esto 3DSolex ofrece boquillas con diámetros hasta 2 mm compatibles con el sistema V6.
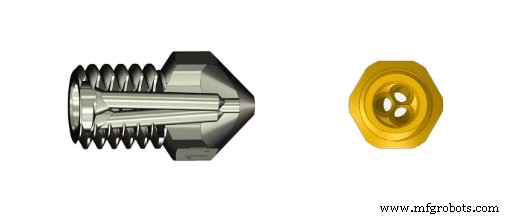
Imagen 5: Boquilla 3DSolex. Fuente: 3DSolex.com
Materiales:
En los últimos años, la aparición de nuevos materiales avanzados ha supuesto también la necesidad de diseñar boquillas en nuevos materiales. Actualmente los materiales más comunes en la fabricación de boquillas son los siguientes:
- Latón: Es el material más común. Sus principales ventajas son su bajo coste, facilidad de fabricación y alto coeficiente de transmisión térmica. Sus principales inconvenientes son su baja resistencia al desgaste, así como su baja resistencia a altas temperaturas, ya que no es aconsejable usarlo above 300 °C. Es el material ideal cuando solo se imprime con materiales como PLA, ABS, ASA.
- Latón niquelado: Se está convirtiendo en el estándar en hotends de mayor calidad. Es una boquilla de latón a la que se ha aplicado un fino recubrimiento de níquel. Este tratamiento superficial le da mayor resistencia al desgaste, menor coeficiente de fricción y alta resistencia a la corrosión. Esto hace que tengan una durabilidad superior a las boquillas de latón.
- Cobre niquelado: El material específico para imprimir con filamentos de alta temperatura. Debe combinarse con un bloque calefactor del mismo material. Permite alcanzar temperaturas hasta 500 °C.
- Acero endurecido o acero para herramientas: Destacan por su alta resistencia a la abrasión. Han sido diseñados para trabajar con filamentos altamente abrasivos como los reforzados con fibras o partículas. Es esencial en materiales como filamentos metálicos o reforzados con fibra de vidrio o carbono. Su principal desventaja es que suelen dar menor calidad de impresión superficial que los anteriores. Aunque generalmente disponibles desde 0,4 mm, se recomienda usar tamaños mayores de 0,5 mm para evitar obstrucciones. Aunque aguantan hasta 500 °C, no se recomienda usarlos con materiales abrasivos above 350 °C.
- Acero inoxidable: Aunque pueda parecer similar al anterior y muchos usuarios lo adquieran para usar con filamentos abrasivos, esta no es su principal aplicación ya que su resistencia a la abrasión es mucho menor que la anterior. Este tipo de boquillas se usan principalmente en aplicaciones médicas y alimentarias ya que, por su alta resistencia a la corrosión, no desprenden partículas tóxicas que puedan mezclarse con el material fundido. Probablemente es el material menos común en fabricación de boquillas. Al igual que boquillas de cobre niquelado, son aptas para aplicaciones de alta temperatura, soportando hasta 500 °C.
- Latón o cobre con punta de rubí: Son boquillas de latón o cobre, con un rubí engastado en la punta. Aunque mucha gente cree que son boquillas que no sufren desgaste, esto no es del todo correcto. Si bien es cierto que la alta dureza de la punta de rubí hace que esta no sufra desgaste y mantenga alta calidad de impresión durante toda la vida de la boquilla, el cuerpo de latón o cobre sí sufre desgaste. Con filamentos sin cargas, la durabilidad de este tipo de boquillas es muy alta y en muchos casos puede ser superior a la de la impresora, sin embargo, con filamentos abrasivos el desgaste interno del cuerpo de latón o cobre hace que el rubí se separe de la boquilla con el tiempo. Es la boquilla ideal para imprimir materiales abrasivos con la máxima calidad siempre que este uso cause una vida útil limitada. También es la boquilla ideal para usuarios que no usan materiales abrasivos y quieren una boquilla de alta durabilidad que mantenga la máxima calidad durante toda su vida útil.
Imagen 6: Boquilla The Olson Ruby. Fuente: olssonruby.com
Bloque calefactor (Heating block):
Es el elemento responsable de transmitir calor a la boquilla y a la zona caliente del heatbreak. Hay principalmente dos tipos: normal y alta temperatura. Los bloques calefactores estándar son generalmente de aluminio. Son los más económicos, pero solo aguantan temperaturas hasta 300 °C. Los de alta temperatura son de cobre niquelado, y aguantan hasta 500 °C.
Algunos, como los del sistema V6, tienen como opción una funda o calcetín de silicona que ayuda a proteger la pieza del calor irradiado, algo de particular importancia con materiales como PLA.
Sonda de temperatura (Temperature probe):
Es el elemento responsable de medir la temperatura del bloque calefactor. Hay múltiples tipos diferentes, con diferentes factores de forma y parámetros. Es quizás uno de los elementos más difíciles de intercambiar, ya que además de tener diferentes factores de forma, puede ser necesario modificar el firmware de la impresora o incluso añadir componentes electrónicos adicionales. Los tres tipos más comunes son:
- Termistor: Es el más común. Tiene alta precisión a bajas temperaturas y su precio es muy económico. Como desventaja, no es adecuado para temperaturas above 285 °C.
- Termopar: Permiten medir temperaturas muy altas con precisión, sin embargo, cuando se calibran para un rango específico, no pueden medir temperaturas altas y bajas con alta precisión al mismo tiempo. Aunque suelen ser económicos, requieren electrónica adicional para convertir la señal. Uno de sus principales inconvenientes es que son sensibles al ruido electromagnético, por lo que sus cables deben estar blindados y alejados de fuentes de alimentación o bobinas.
- Sonda PT100: Han sustituido casi completamente el uso de termopares. Permiten medir temperaturas hasta 500 °C con precisión, combinando ventajas de termistores y termopares. A cambio, su precio es el más alto y requieren electrónica adicional.
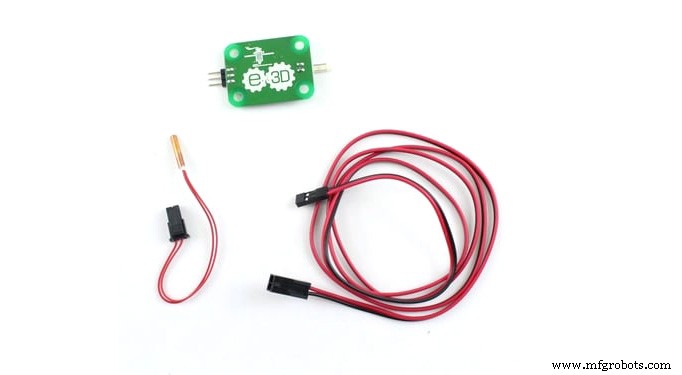
Imagen 7: Sonda PT100. Fuente: e3d-online.com
Cartucho calefactor (Heating Cartridge):
Básicamente consiste en una resistencia que, al pasar corriente, transmite calor al bloque calefactor. Los más comunes tienen potencia de 30 W o 40 W. Con excepciones, sus dimensiones son generalmente universales. Están disponibles en versiones 12V y 24V, siendo esencial usar el voltaje adecuado a la placa de la impresora.
Heatbreak (Rompetérmico):
Uno de los elementos más importantes del hotend. Su función es separar la zona caliente y la zona fría del hotend y su calidad es decisiva para evitar posibles atascos. Es el componente que determinará si un hotend es tipo All-Metal o no, dependiendo de si su interior está recubierto de Teflón o no. Se fabrica con materiales de bajo coeficiente de transmisión térmica como acero inoxidable para aumentar el efecto de ruptura térmica. Los de mayor calidad se producen en titanio o con combinaciones bimetálicas como Slice Engineering.
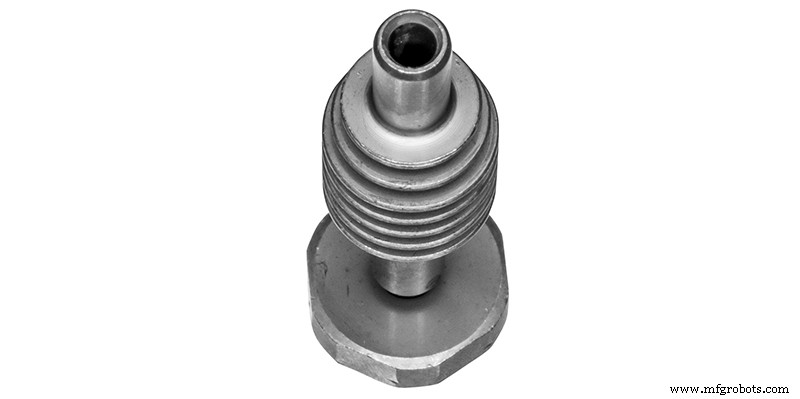
Imagen 8: Heatbreak bimetálico Slice Mosquito. Fuente: sliceengineering.com
Disipador (Heatsink):
Su función es enfriar la zona fría del hotend, e impedir que el filamento se reblandezca antes de llegar a la zona de fusión. Es muy importante que su calidad y rendimiento sean muy altos, especialmente al usar altas temperaturas o polímeros con baja temperatura de reblandecimiento como PLA. En caso de usar extrusores directos, otra función importante es evitar que el calor se transmita a este, salvo excepciones de extrusores compactos como E3D Aero y Hemera, en los que el propio cuerpo del extrusor actúa como disipador.
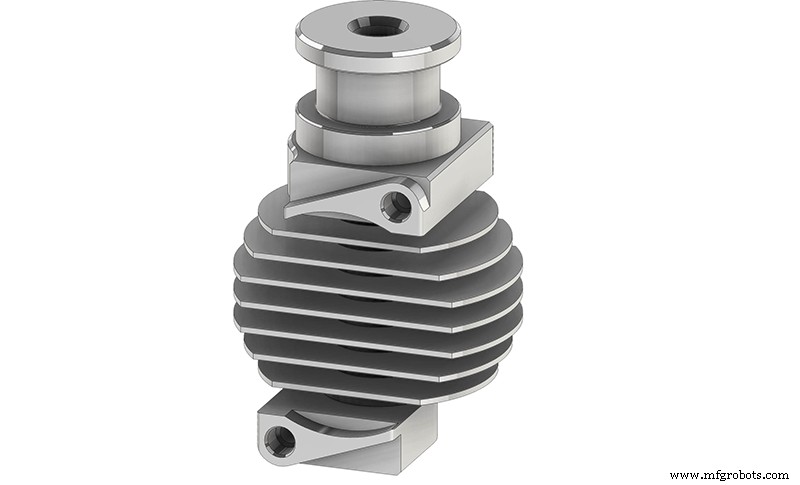
Imagen 8: Disipador Slice Copperhead. Fuente: sliceengineering.com
Cómo elegir el Hotend adecuado
Como comentamos al principio, no existe un hotend ideal capaz de rendir al máximo en todos los casos. Para cada situación hay un modelo o combinación óptima. Aunque los hotends estándar funcionan bien en impresiones ocasionales con materiales básicos, en situaciones más exigentes puede ser necesario cambiar el hotend o ciertos componentes. Entre estas situaciones especiales están estas seis más comunes:
- Impresión con materiales no abrasivos que requieren alta temperatura
- Impresión con materiales abrasivos que requieren alta temperatura
- Impresión con materiales abrasivos
- Aplicaciones médicas y alimentarias
- Impresiones 3D de gran formato
- Impresiones de alta velocidad
Impresión con materiales no abrasivos que requieren alta temperatura
Aunque en general los materiales más comunes tienen temperaturas de impresión por debajo de 280 °C, hay algunos filamentos de ingeniería cuya temperatura de impresión puede estar ligeramente por encima, como el policarbonato, o incluso muy por encima, como PEKK. En estos casos es esencial seleccionar un hotend cuyos componentes aguanten altas temperaturas. Para ello, tanto el bloque calefactor como la boquilla deben ser de cobre niquelado. Además, deben ir acompañados de un heatbreak All-Metal con el menor coeficiente de transmisión térmica posible, como los fabricados en titanio o compuestos bimetálicos.
Por la limitación de los termistores, será esencial que el hotend realice la medición de temperatura mediante termopar o sonda PT100.
En caso de usar extrusor directo, el disipador debe ser de alta calidad y refrigerarse lo mejor posible.
Entre las opciones disponibles, probablemente las mejores para este tipo de aplicación son los hotends Mosquito y Copperhead de Slice Engineering.
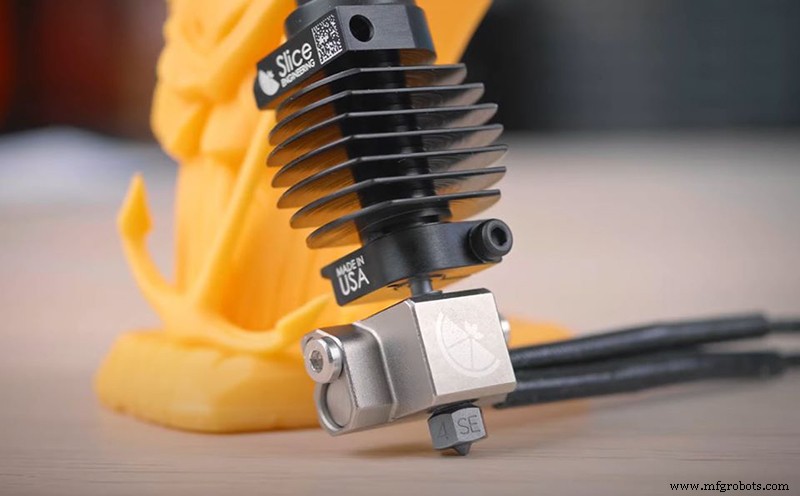
Imagen 9: Slice Copperhead. Fuente: sliceengineering.com
Impresión con materiales abrasivos que requieren alta temperatura
Probablemente uno de los casos más exigentes. La elección sería la misma que en el caso anterior, salvo que sería necesario sustituir la boquilla de cobre niquelado por una adecuada para materiales abrasivos como la Boquilla Acero Endurecido o la Boquilla E3D Nozzle X en tamaños de 0,6 mm. Ambas compatibles con hotends Slice Engineering.
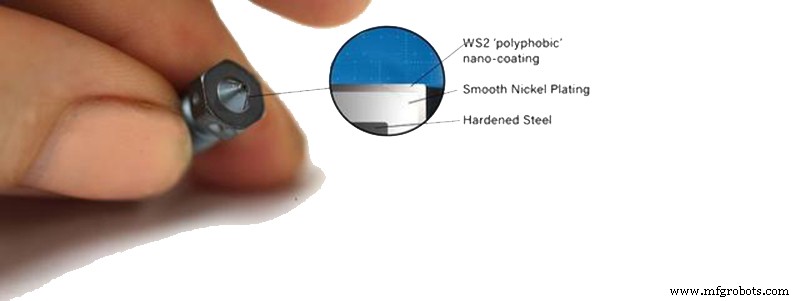
Imagen 10: Nozzle X. Fuente: e3d-online.com
Impresión con materiales abrasivos
Al usar materiales abrasivos, pero sin requerir temperaturas above 285 °C, también es aconsejable, como en el caso anterior, usar boquilla resistente a abrasión y heatbreak All-Metal. Aunque un heatbreak de Teflón también funcionaría bien, el desgaste sería alto, y habría que cambiar el tubo de PTFE frecuentemente. Dentro de los heatbreaks metálicos, los de titanio tienen mayor durabilidad frente a materiales abrasivos por su alta dureza. Sin embargo, en este caso un bloque calefactor de aluminio sería más que suficiente.
Aplicaciones médicas y alimentarias
En caso de imprimir piezas con materiales biocompatibles o para uso alimentario, lo esencial es evitar contaminación con residuos metálicos que puedan causar toxicidad. Lo mejor es que todos los componentes en contacto con el filamento sean de acero inoxidable o titanio. Por eso un hotend E3D V6 con heatbreak de titanio y boquilla de acero inoxidable sería la combinación perfecta.
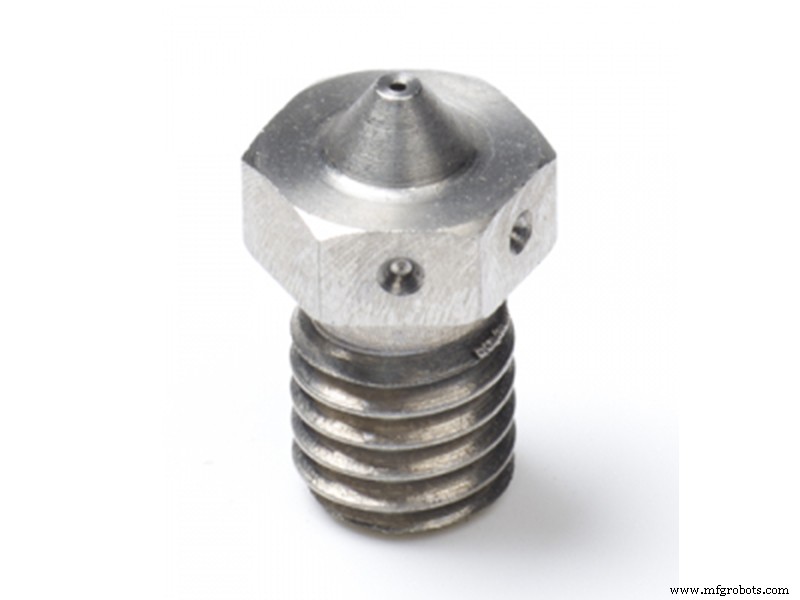
Imagen 11: Boquilla acero inoxidable. Fuente: e3d-online.com
Impresiones 3D de gran formato
Al imprimir piezas con grandes volúmenes, el tiempo de impresión puede prima sobre la resolución. En estos casos puede ser útil usar boquillas de gran diámetro, mayores de 1 mm. Esto implica usar hotends capaces de fundir grandes caudales de filamento a ritmo razonable. En estas situaciones el sistema V6 Volcano o Supervolcano son una de las mejores opciones.
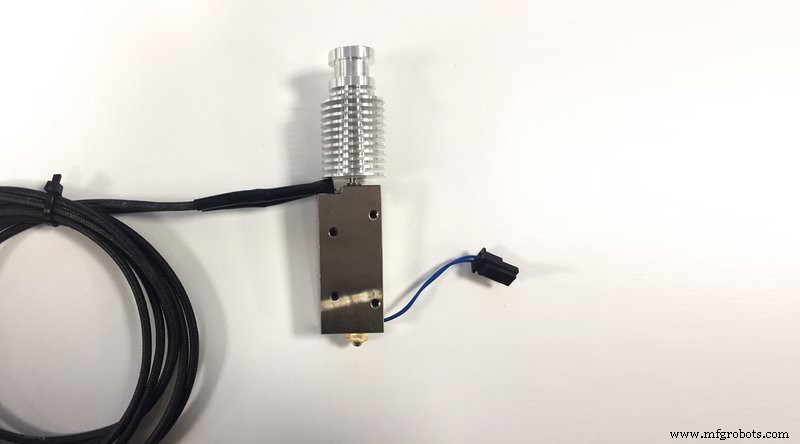
Imagen 12: V6 Supervolcano. Fuente: e3d-online.com
Impresiones de alta velocidad
Como en el caso anterior, el límite lo marca la velocidad a la que nuestro hotend es capaz de fundir el filamento. Aunque en este caso tanto el sistema V6 Volcano como V6 Supervolcano serían adecuados, la opción óptima es el uso de boquillas Solex con tecnología "Core Heating Technology" capaces de alcanzar caudales de hasta 30 mm³/s y compatibles tanto con hotends E3D como Slice Engineering.
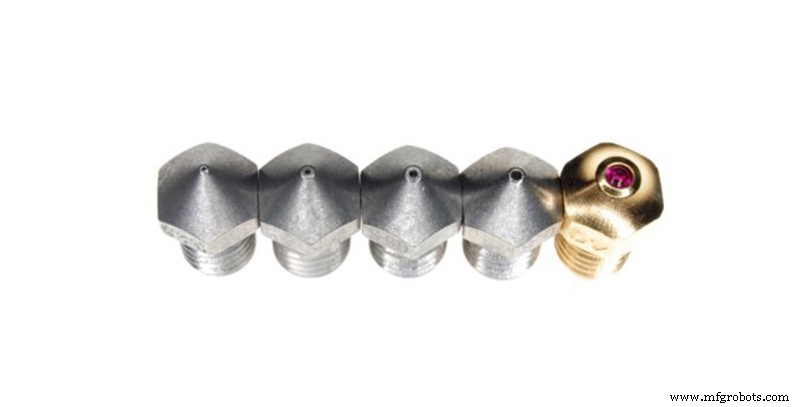
Imagen 13: Boquillas 3DSolex. Fuente: 3dsolex.com
En muchos casos, nuestras necesidades no se limitan a solo uno de estos casos, por lo que será necesario buscar un compromiso que permita un rendimiento adecuado en varias situaciones.
Sin embargo, lo ideal es contar con un sistema altamente modular como el E3D V6 o el nuevo Copperhead de Slice Engineering. Gracias a estos dos sistemas es posible reconvertir nuestro hotend para rendir al máximo en cada situación.
Impresión 3d
- Selección de la Velocidad Óptima de Aserrado para Sierras de Cinta: Guía Práctica
- Elegir la Bomba Sumergible Adecuada: Consejos de Expertos y Características Clave
- Elegir el Software CAD Correcto para Diseño de Joyería: Guía Completa
- Elija el Reductor Adecuado: Consejos de Expertos para Par Óptimo y Eficiencia
- Elegir las patas niveladoras ideales para muebles y maquinaria
- Cómo elegir guías de cajón correctas: guía completa
- Cómo Elegir el Compactador Adecuado: Guía Completa para una Gestión Eficiente de Residuos
- Selección del Freno Embrague Industrial Óptimo: Guía Práctica
- Guía experta: Seleccionando la encartonadora ideal para tu línea de producción
- Cómo Elegir la Máquina de Corte por Chorro de Agua Ideal para su Taller de Maquinado
- Elige el Curvatubos Ideal para tus Necesidades de Fabricación