



Maximice la eficiencia del mecanizado de aluminio en la manufactura automotriz
Con el sector automotriz aumentando su uso de piezas de motor, tren motriz, bomba de agua y sistema de frenos fabricadas en aluminio, el desafío para OEMs y sus socios de la cadena de suministro es ofrecer operaciones de fresado más productivas. La selección de herramientas es la clave para una diferenciación genuina en este segmento, donde la aplicación correcta de fresas optimizadas en toda la gama de operaciones de mecanizado de componentes de motor puede pagar dividendos significativos.
Continúa habiendo un aumento año tras año en el número de motores de aluminio producidos, tanto para autos de pasajeros convencionales como híbridos. De hecho, cerca de 100 millones se fabrican ahora cada año. Estos motores albergan piezas que a menudo son complejas en forma y, después del fundido, demandan una secuencia de operaciones de fresado variadas pero esenciales.
Sandvik Coromant ahora tiene una oferta completa para mecanizar aluminio en la industria automotriz, desde el primer cubado, hasta desbaste, semiacabado y acabado. Cada herramienta de fresado diseñada, cinco en total, está diseñada para entregar calidad optimizada y costo por pieza. Para ayudar a lograr lo último, ciertas herramientas en la gama cumplen una combinación de tareas, como realizar tanto desbaste como acabado en una sola operación para reducir tiempos de ciclo.
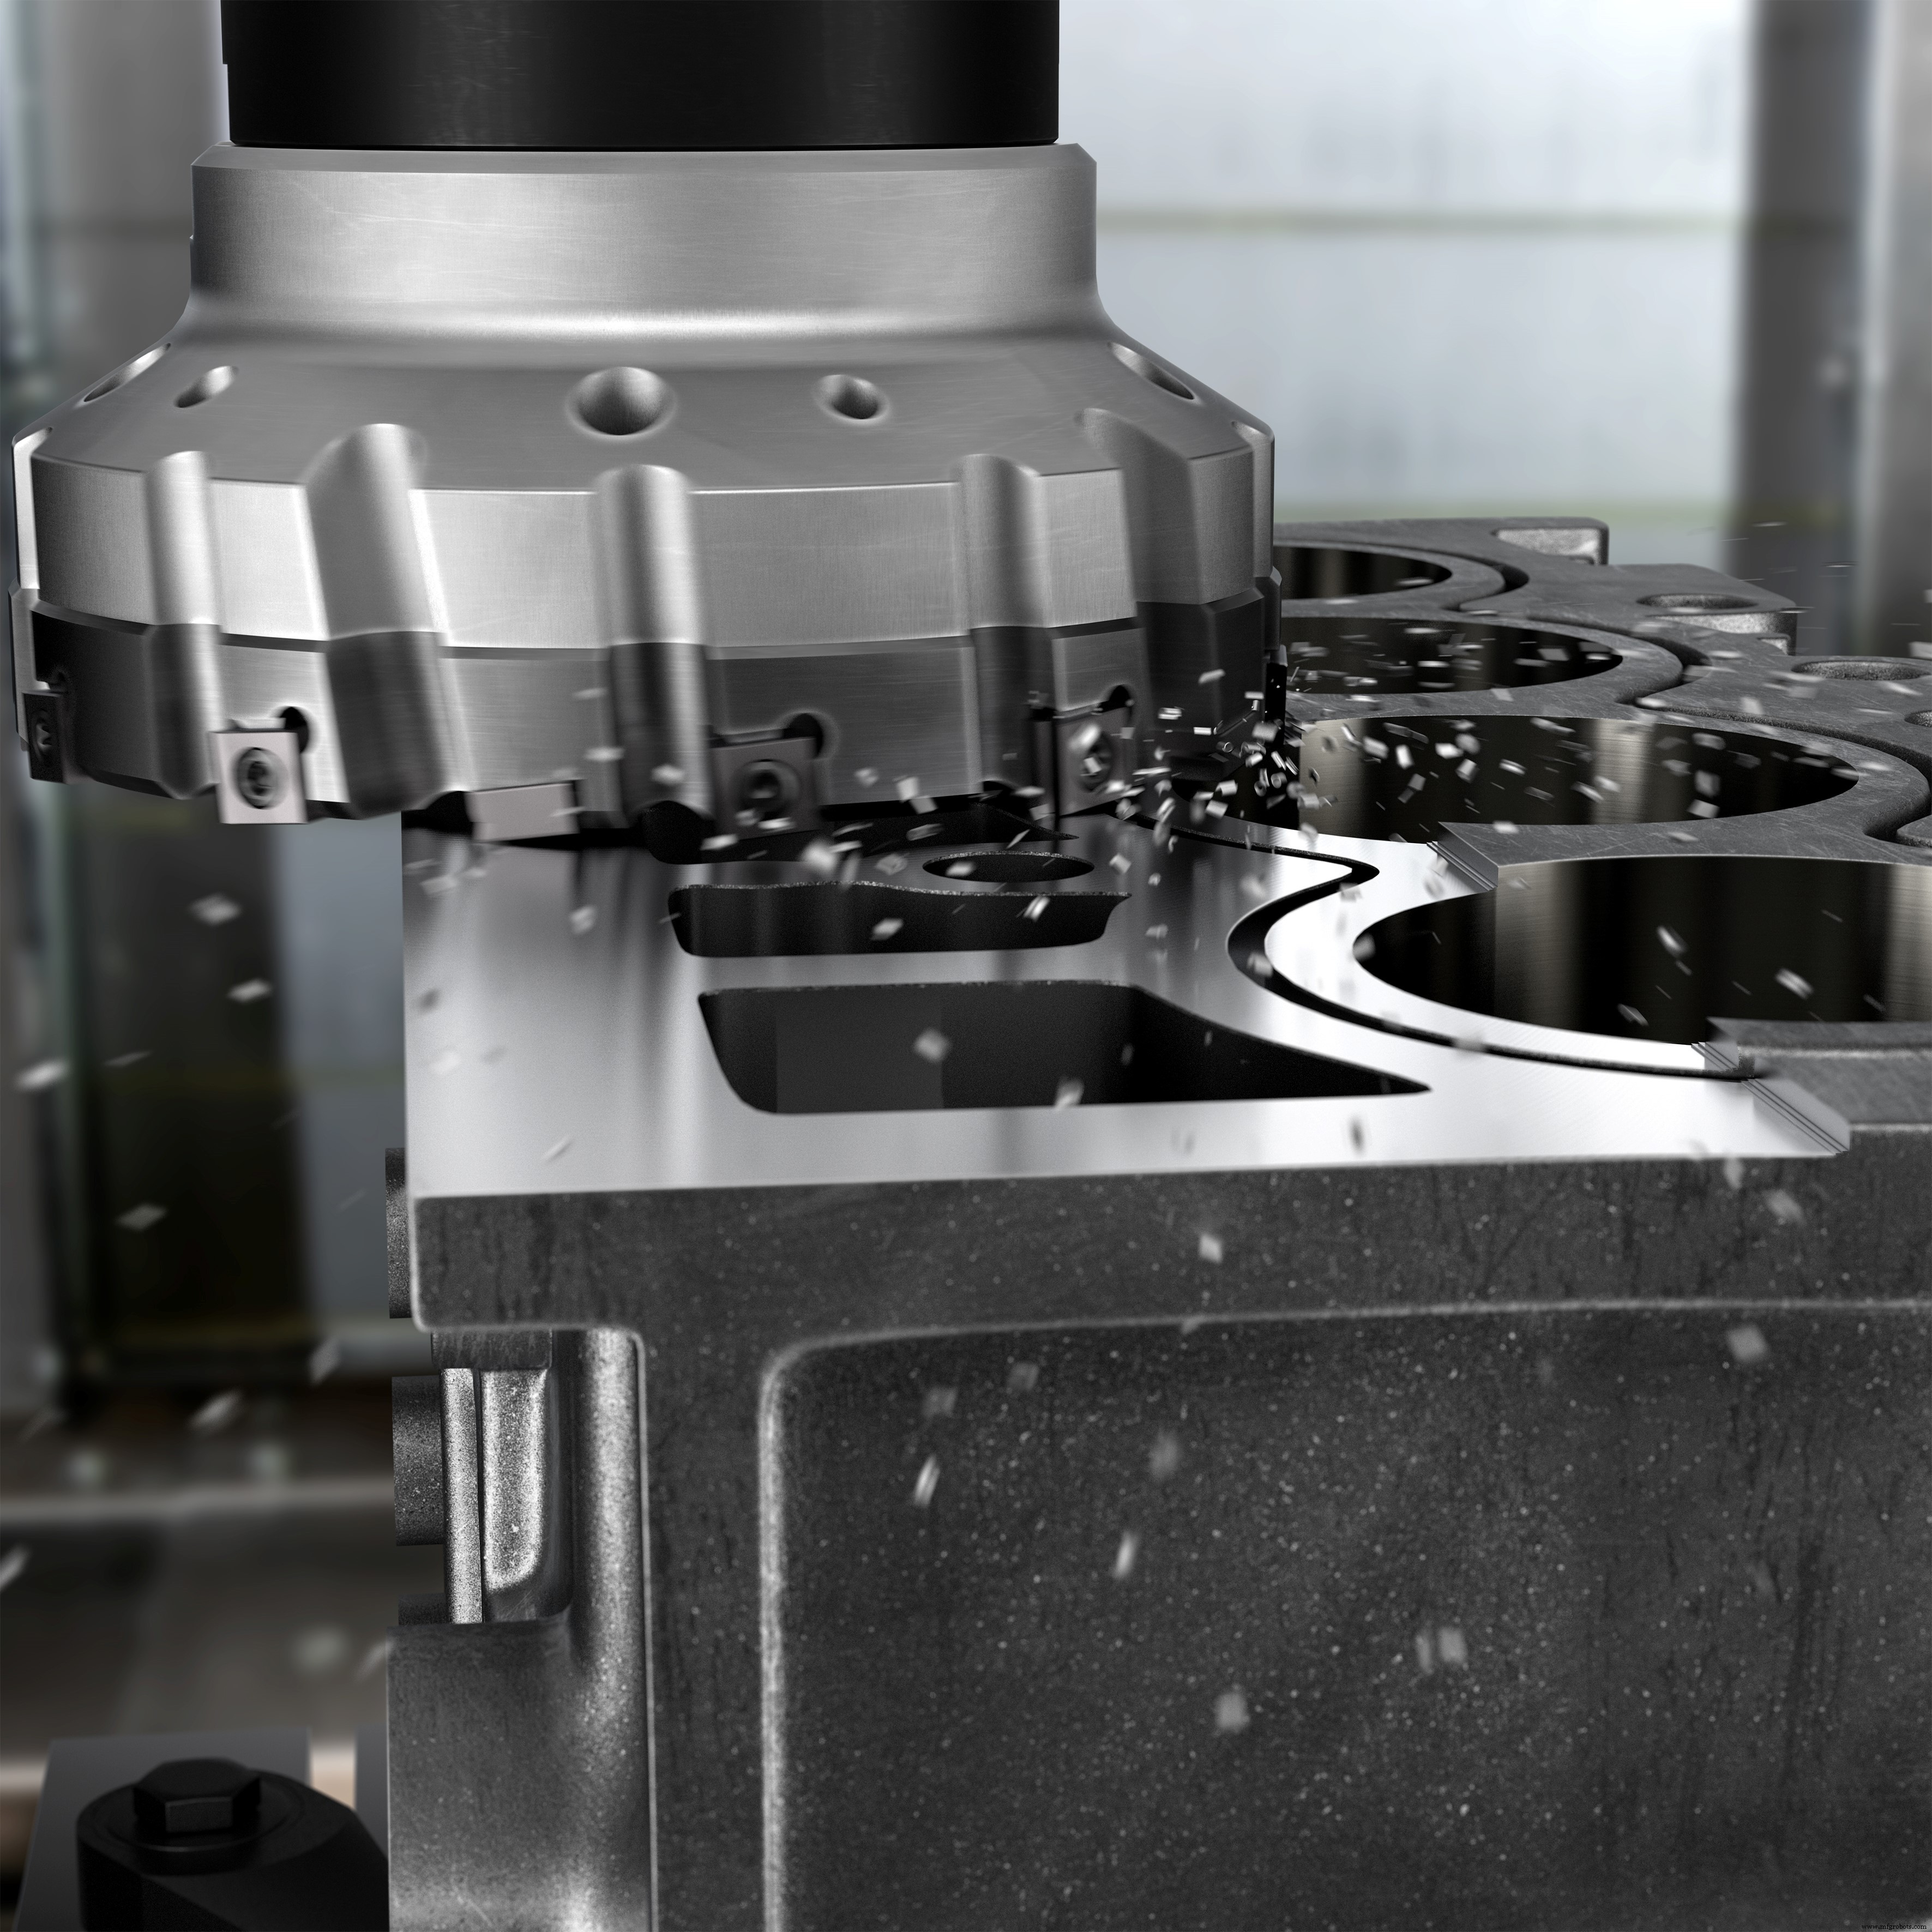
Un caso en punto es la M5C90, una fresa innovadora que combina desbaste y semiacabado en una herramienta. La M5C90 es una herramienta de fresado frontal de alta velocidad hecha a medida para eliminar largos tiempos de configuración en la instalación del cliente. La M5C90 trabaja con un número reducido de dientes comparado con fresas convencionales, principalmente como resultado de una posición radial y axial única de las plaquitas en su fila de acabado/diámetro interno (no se requiere ajuste de plaquita). Este posicionamiento asegura fresado sin rebabas y acabado superficial óptimo en culatas, bloques de cilindros, piezas de sistema de frenos y todos los componentes de aluminio donde se puede lograr un amplio acoplamiento de la fresa (no aplicable en piezas de pared delgada).
Para proporcionar un ejemplo de las ganancias potenciales ofrecidas por el uso de la M5C90, considere un caso de prueba de cliente en curso que involucra un cuerpo de válvula de sistema de frenos hecho de AlSi12Cu1. Con un array de diámetro exterior de 10 plaquitas de carburo y un diámetro interno de cuatro plaquitas (más una plaquita limpiadora), la herramienta se está desplegando a una velocidad de husillo de 8000 RPM, una velocidad de corte de 4021 m/min (13.192 pies/min) y un avance de 0,25 mm/diente (0,009 pulg/diente). Además, la profundidad de corte axial es de 2 mm (0,078 pulg) con una profundidad de corte radial de 140 mm (5,51 pulg), produciendo una tasa de remoción de metal de 5600 cm³/min (342 pulg³/min). Aunque la vida total de la herramienta aún no se ha determinado, la misma herramienta sigue en la máquina después de 18 meses de servicio.
Para aquellos que requieren una fresa que también pueda acabar piezas de aluminio de pared delgada como carcasas de cajas de cambios y fundiciones, Sandvik Coromant tiene otra fresa igualmente efectiva, la M5F90. La M5F90 es otra herramienta de desbaste y acabado en una pasada. Dedicada al mecanizado de piezas de aluminio de pared delgada y operaciones de enfrentado puntual, el cuerpo de la fresa (25-80 mm, 0,98-3,15 pulg de diámetro) aloja puntas PCD soldadas. Cada punta contiene tanto un filo de desbaste como uno de acabado. El área de desbaste funciona como una herramienta de fresado convencional, con todos los filos de corte en el mismo diámetro y altura, mientras que el área de acabado consiste en filos de corte escalonados radial y axialmente. Este concepto permite un paso cercano para entregar mecanizado sin rebabas y acabado superficial sobresaliente. En el video corto a continuación, Sandvik muestra las Fresas de la Serie M5 para mecanizado de aluminio automotriz.
Ahorros de tiempo impresionantes son posibles, como se ve en un caso de prueba de cliente que involucró el fresado frontal de una culata de aluminio (alto contenido de Si). Aquí, el uso de M5F90 contra una fresa PCD especial fabricada por un competidor, no solo vio un ahorro de tiempo de ciclo del 150%, sino que eliminó la generación de rebabas. Datos de corte incluían: 15.915 RPM velocidad de husillo; 2000 m/min (6562 pies/min) velocidad de corte; un avance de 0,16 mm/diente (0,006 pulg/diente); y 1,5 mm (0,06 pulg) profundidad de corte.
En un ejemplo adicional de M5F90, reducciones de tiempo de ciclo del 44% se lograron en una carcasa de cadena de aluminio en comparación con el uso de una fresa indexable de 63 mm (2,48 pulg) de diámetro de un competidor con seis insertos PCD. Además, la solución eliminó una operación de cepillado para desbarbado previamente requerida.
Otra herramienta diseñada nueva es la M610, que ha sido desarrollada para fresar la cara superior/deck de bloques de cilindros de motor con interfaces bi-metal, típicamente aluminio y hierro fundido gris (CGI).
Una gama de propiedades térmicas y mecánicas hace que el mecanizado sea desafiante cuando se trata de materiales bi-metal. Las fresas existentes para esta aplicación son complejas y requieren ajuste, resultando en tasas de rendimiento comprometidas. Además, tales herramientas a menudo causan astillado en las porciones de CGI del componente.
En contraste, la M610 no requiere configuración ni ajuste, y resulta en el potencial de desplegar altas tasas de avance sin astillado, rebabas o rayado de piezas. Esta capacidad es importante ya que las imperfecciones superficiales tienen el potencial de producir fugas entre el bloque de cilindros y la culata, lo que a su vez compromete potencia y rendimiento. Algunos OEMs automotrices globales ya se benefician de la adopción de la M610.
Para referenciar un cliente en particular, se ha logrado una ganancia competitiva enorme al acabar la cara de combustión en bloques de motor bi-metal. Enfrentada a una fresa ajustable de un competidor con cartuchos, la M610 logró una mejora de vida de herramienta del 833%, completando más de 4000 piezas, en comparación con las 480 de la fresa competidora. Además, la M610 funcionó a 10 veces la velocidad. Datos de corte para la M610 de 15 insertos incluían: 3000 m/min (9843 pies/min) velocidad de corte; una velocidad de avance de 5720 mm/min (225 pulg/min); una velocidad de husillo de 3820 RPM; un avance de 0,15 mm/diente (0,006 pulg/diente); y una profundidad de corte en aluminio de 0,5 mm (0,02 pulg) y en hierro fundido de 0,05 mm (0,002 pulg).
Otras herramientas en la familia incluyen la M5Q90, fresa de desbaste tangencial, que realiza el primer cubado (primer mecanizado de caras después del fundido) en una sola operación sin rebabas. La herramienta está equipada con insertos PCD tangenciales que proporcionan una acción de corte suave y estable para reducir el consumo de energía y eliminar vibraciones.
Las culatas y bloques de cilindros de aluminio se benefician de la M5Q90. A modo de ejemplo, la operación de cubado en una culata fundida típicamente involucraría mecanizar la cara del árbol de levas, cara de admisión/escape y cara de combustión. En un estudio de caso de cliente, el desbaste frontal de culatas fundidas de aleación de aluminio AS-9 en un centro de mecanizado horizontal produjo resultados de vida de herramienta altamente impresionantes. A 3000 m/min (9843 pulg/min) velocidad de corte, avance por diente de 0,2 mm (0,008 pulg) y 2,0 mm (0,079 pulg) profundidad de corte axial (totalmente acoplado a 40 mm (1,57 pulg), más de 10.000 componentes se completaron.
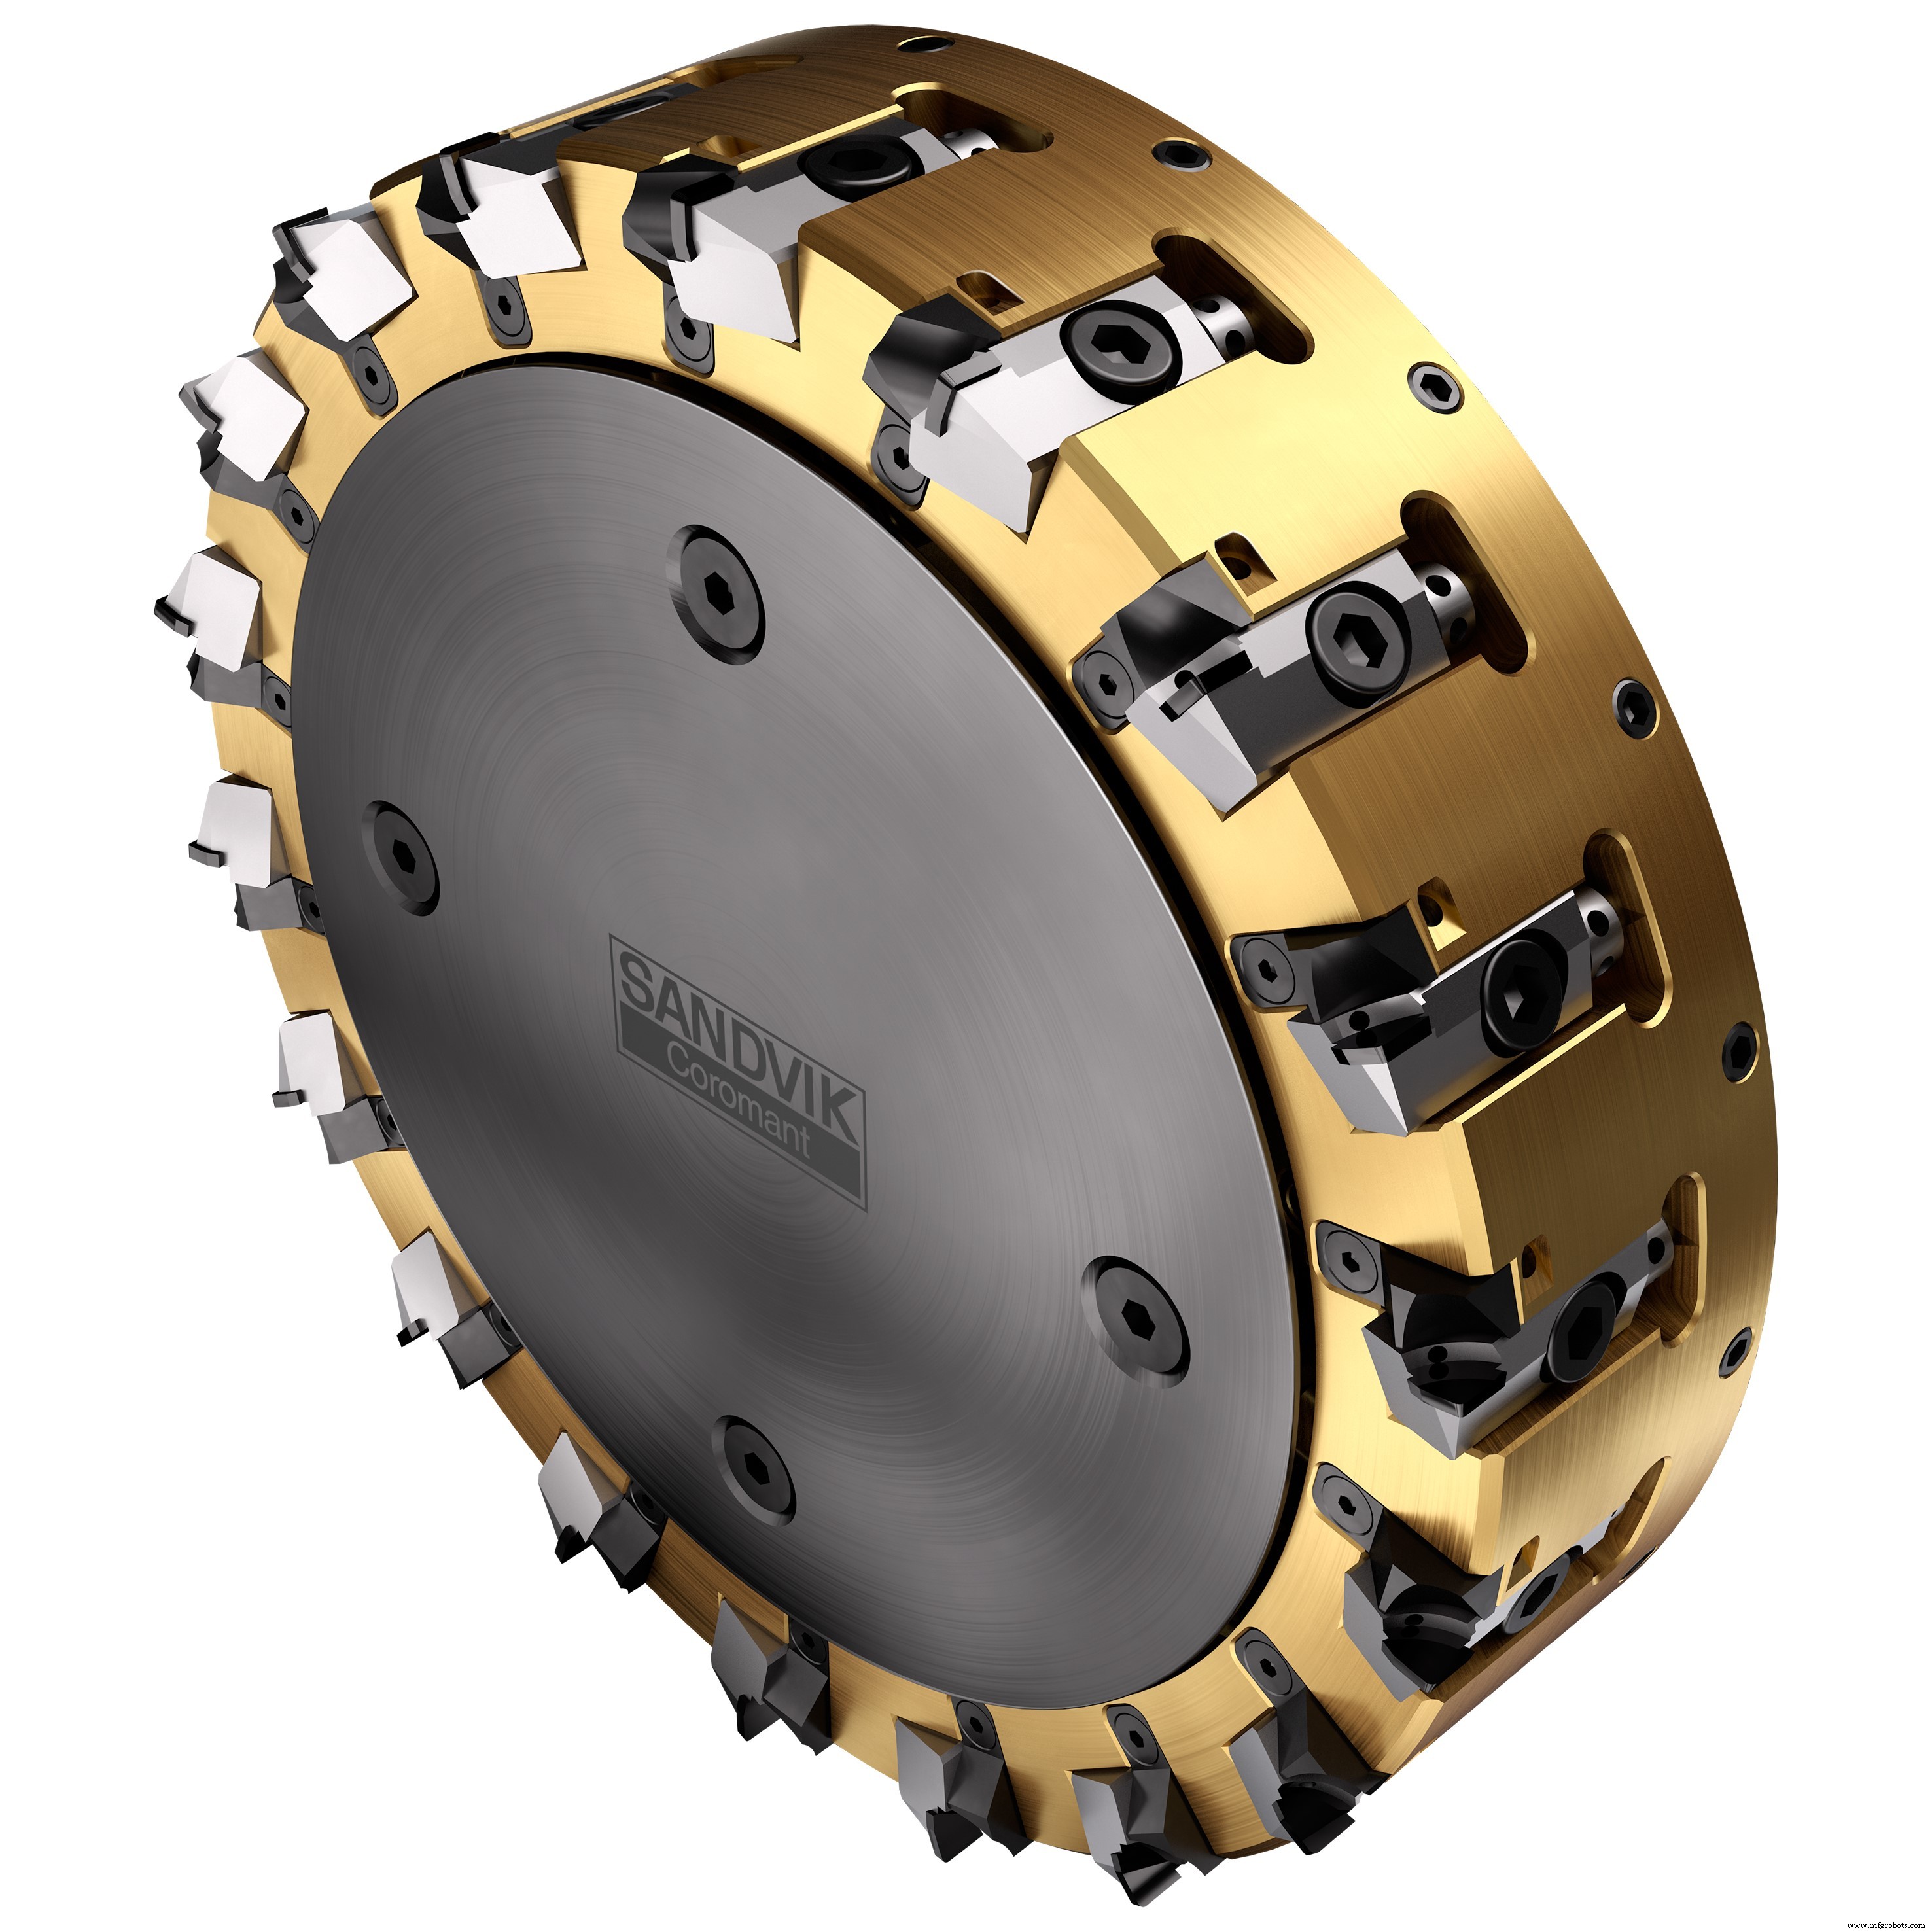
Una herramienta adicional es la M5R90 para desbaste/segunda etapa de semiacabado. Esta fresa estándar trabaja con cartuchos ajustables y soporta una profundidad de corte de hasta 8 mm (0,315 pulg) con radio de 0,4 u 0,8 mm (0,016 o 0,031 pulg) dependiendo del cartucho usado. Los cartuchos fáciles de ajustar son de beneficio en muchas aplicaciones automotrices, como se vio en una prueba de cliente reciente que involucró el fresado frontal de una tapa de motor. Fundida de aleación de aluminio MRHB Si12, la M5R90 funcionó extremadamente favorablemente contra la fresa competidora titular. Basado en datos de corte idénticos, la M5R90 extendió la vida de la herramienta de 8000 a 10.000 piezas. Además, la fresa competidora necesitaba ser ajustada después de cada 1000 piezas debido al movimiento del cartucho que comprometía el acabado superficial. En contraste, la M5R90 produjo 8000 piezas antes de que se requiriera cualquier ajuste al cartucho.
También incluida en la familia está la M5B90, fresa frontal de superacabado con su posicionamiento axial y radial único de insertos. Esta configuración, junto con el inserto limpiador, asegura corte sin rebabas con excelente calidad superficial, como descubrió recientemente un fabricante de culatas para autos de pasajeros. La empresa experimentaba inestabilidad de proceso e problemas con rebabas, mientras que otro problema era la vida de inserto impredecible, que dependía de ajustes de cartucho que diferían de configuración a configuración. Cambiar a la fresa M5B90 proporcionó una operación de acabado suave con desgaste predecible y sin rebabas. La herramienta produce solo virutas muy delgadas, que se eliminan fácilmente durante el proceso de corte para evitar cualquier daño a la cara del componente. Además, cambiar a M5B90 extendió la vida de la herramienta de 30.000 a 45.000 piezas en promedio.
Las familias de taladrado y roscado CoroDrill® y CoroTap® también pueden ofrecerse a los clientes como parte de la misma familia de soluciones para mecanizar componentes automotrices de aluminio, al igual que la fresa frontal de acabado CoroMill® Century 590 estándar.
En todos los casos, el potencial de reducir tiempos de ciclo y costo por pieza, mientras al mismo tiempo se mejora la vida de la herramienta y la calidad, es muy real, como se puede ver en los ejemplos de casos de clientes descritos. En la industria automotriz, donde la producción de alto volumen es prevalente, incluso un pequeño ahorro en tiempo de ciclo puede equivaler a retornos financieros significativos. Con este pensamiento en mente, cualquier tecnología que pueda demostrar la capacidad de entregar ganancias mayores es difícil de ignorar.
Tecnología Industrial
- Cómo la impresión 3D revoluciona la producción automotriz: Perspectivas 2021
- Cómo la Impresión 3D Impulsa Innovación en Industria Automotriz
- Cómo la Impresión 3D Impulsa Innovación, Eficiencia y Personalización en la Industria Automotriz
- Logística automotriz: superando los retos del COVID-19 e impulsando el crecimiento futuro
- El papel transformador de la automatización en la manufactura moderna
- Certificación NADCAP: Mejora de la Calidad y Confianza en el Mecanizado de Precisión
- Entendiendo el Aluminio 6061: Cómo el Temple Afecta el Rendimiento en Mecanizado
- Mecanizado de Latón vs. Aluminio: La Ventaja Duradera de la Tradición
- Mecanizado CNC: Soluciones de Precisión para la Industria Automotriz
- Revolucionando operaciones automotrices: Cómo IoT impulsa eficiencia y supervisión
- Aluminio en embarcaciones navales: Mejorando rendimiento con diseño ligero y resistente a la corrosión