



Consigue Impresiones 3D Más Resistentes: Guía Completa Paso a Paso
Introducción
Al trabajar con piezas impresas en 3D, puedes enfrentarte al desafío de tener que reforzarlas total o localmente para mejorar su resistencia y durabilidad. Puede ser toda la pieza o un área específica sometida a algún tipo de carga: compresión, tracción, cizalladura, torsión o flexión.
En este artículo exploraremos muchos métodos para obtener impresiones más resistentes: mejorar la resistencia en la fase de diseño, controlar temperatura y velocidad de impresión, o elegir el material más adecuado. Pero antes, un resumen rápido de lo que puedes hacer para fortalecer tus impresiones 3D.
Para hacer piezas más resistentes, es importante decidir la orientación de impresión adecuada, aumentar el grosor de paredes y la densidad de relleno. También es posible aumentar la resistencia ajustando el flujo, reduciendo la velocidad, aumentando el ancho de línea, subiendo la temperatura de impresión, e incluso apagando los ventiladores de enfriamiento. Por último, considera imprimir con Nylon y recocer (annealing) la pieza.
Empieza por el Diseño
En esta sección señalamos la importancia del diseño previo a la impresión y cómo usarlo a nuestro favor.
Realizando un análisis de tensiones en la pieza, podremos identificar áreas de alta tensión. Reforzar la pieza localmente y modificar esas áreas proporcionará la máxima relación resistencia-peso, reducirá el consumo de filamento y minimizará los tiempos de impresión.
Lo primero que puedes hacer es modificar la densidad de relleno aumentándola solo en áreas de alta tensión.
Trabajando en estas áreas específicas, también puedes modificar los perímetros aumentando su número al grosor deseado.
El fortalecimiento interno también es posible. Si modelas un agujero interno en un área de alta tensión, el software de laminado tratará el agujero como una característica de la pieza. Por tanto, lo imprimirá con perímetros, creando una estructura interna en forma de pequeño tubo que resulta en una mejor distribución de cargas en esa zona.
Ajustes del Laminador que Afectan la Resistencia
Un laminador es software que convierte un modelo en formato STL en comandos de impresora en formato G-code. Dentro de estos comandos, puedes ajustar características como orientación y temperatura de impresión, o patrón y densidad de relleno, que afectan la calidad y resistencia.
Orientación de Impresión
La orientación de capas determina en gran medida la resistencia de la impresión.
Es importante saber que la interfaz entre capas es un punto débil: si aplicas fuerza directamente en la dirección donde están orientadas las capas, probablemente romperás la pieza casi sin esfuerzo. Al posicionar tu diseño en el laminador, debes tener en cuenta las cargas a las que será sometida la pieza, y asegurar que el plano de impresión no esté paralelo a esas fuerzas.
Grosor de Pared (número de capas/perímetros)
Las paredes o perímetros (el nombre depende del software) forman el exterior de las piezas. La máquina los imprime de forma totalmente distinta al interior.
Muchos ajustes afectan cómo se imprimen las paredes y algunos están directamente relacionados con la resistencia. Un ejemplo es el grosor de pared.
El ajuste de grosor de pared en el laminador se divide comúnmente en grosor de pared y grosor de capas superior/inferior. Puedes establecer el ancho de pared (en mm), que determina el ancho del conjunto de paredes, o el número de pasadas que debe hacer la boquilla. Estos parámetros están correlacionados: ajustar uno ajustará automáticamente el otro.
Los ajustes son casi iguales para capas superior e inferior. El grosor se refiere a la altura de las capas. Para piezas más resistentes, usa valores mayores: grosor de pared entre 2 y 3 mm y grosor superior/inferior entre 1.6 y 2 mm.
Patrón de Relleno
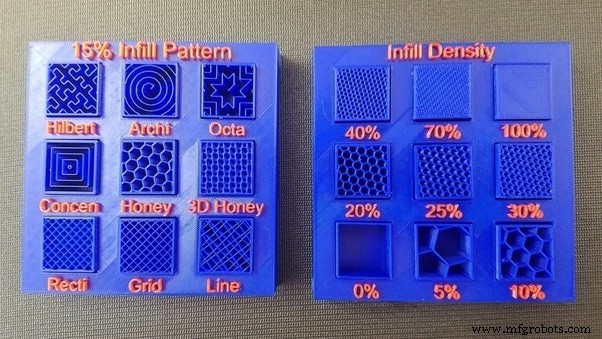
Hay muchos patrones de relleno disponibles. Si el objetivo es una pieza más resistente, patrones como cubic, cubic subdivision, octet, quarter cubic y gyroid serán preferibles sobre patterns como Lines o Zig-Zag que representan relleno de menor resistencia.
Sin embargo, al elegir uno u otro debes considerar el tipo de carga, la dirección en que se aplican, y la cantidad de material y tiempo que cada patrón consume.
En general, un patrón honeycomb (panal) con una densidad de relleno de aproximadamente 50% es la opción más resistente.
Densidad de Relleno
Además del patrón, la densidad es otra característica que afecta la resistencia. Cuanto más denso el relleno, más resistente la pieza, porque hay más material soportando las cargas y mejor distribución.
Sin embargo, no siempre el 100% de densidad es la mejor opción. Según las características que busques, esto aumentará también el tiempo de impresión, consumo de filamento, y obtendrás piezas más pesadas.
¿Qué es una buena densidad de relleno?
En general, establecer densidad de relleno por encima del 75% no aumentará significativamente la resistencia. Un 50% de relleno ya puede darte la misma resistencia que el 100%, o muy cerca, en algunos casos.
Reduce la Altura de Capa
La altura de capa es la altura de cada capa de plástico extruido. Este parámetro se relaciona con el nivel de detalle o resolución del resultado final.
Un estudio determinó cómo diferentes alturas de capa y diámetros de boquilla afectan la resistencia. Testearon boquillas de 0.4mm, 0.6mm y 0.8mm con alturas variables y concluyeron que cuanto más aumentas la altura de capa, más débil se vuelve la pieza: de mínima a máxima altura hubo una diferencia de resistencia de aproximadamente 3.5 veces.
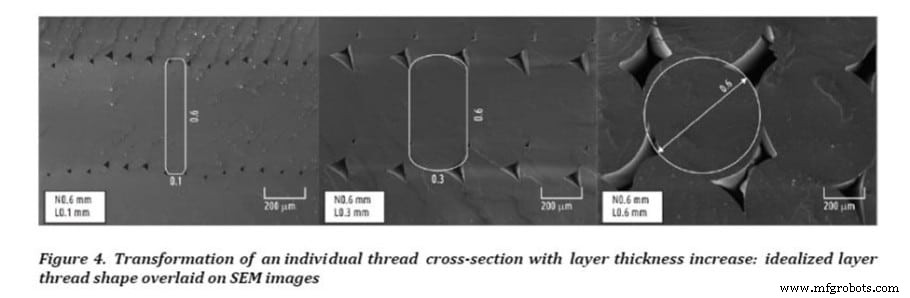
Como se ve en la imagen, el diámetro de boquilla juega un papel importante: imprimir con boquilla de mayor diámetro pero a baja altura de capa proporcionará una superficie de contacto más ancha para que cada capa se adhiera a la anterior, resultando en un enlace general más fuerte y, por tanto, una impresión más resistente.
Aumenta el Ancho de Línea
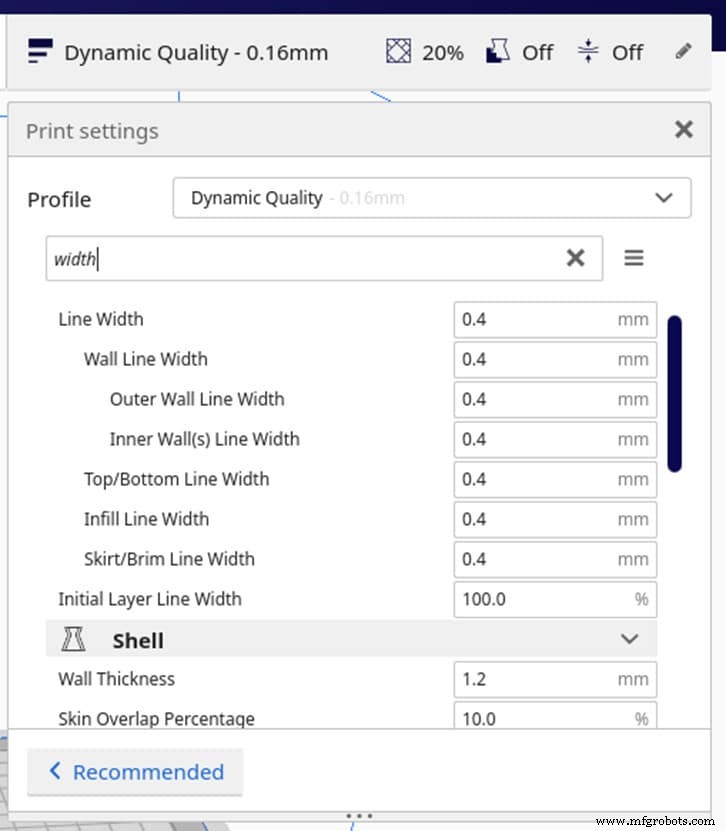
El ancho de línea es qué tan ancha es la línea de material impresa. Con anchos de extrusión mayores, la presión dentro de la boquilla debe ser mayor para exprimir el material hacia los lados al salir.
Esta presión no solo aprieta el material hacia los lados, sino que también presiona las capas juntas causando mejor adhesión entre ellas. Los valores de ancho de línea pueden expresarse en porcentaje de una boquilla de 0.4mm.
Se observa que la adhesión entre capas y la resistencia alcanzan su máximo al 150%. Tras este valor, empiezan a disminuir porque se obtienen en superficies muy rugosas y tensionadas.
Ajusta la Tasa de Flujo (Flow Rate)
Una causa de piezas débiles puede ser la subextrusión por huecos, capas faltantes o pequeños agujeros. Esto puede relacionarse con una tasa de flujo inadecuada. Aumentar gradualmente este ajuste hasta ver mejora podría resolver el problema.
También puedes enfrentar el problema opuesto: sobreextrusión. En ese caso, la solución podría ser disminuir el flujo gradualmente hasta ver mejora. La deslaminación es otra forma de perder resistencia. Igual que antes, aumentar el flujo podría ser la solución.
Reduce la Velocidad de Impresión
Según la capacidad de la máquina para manejar una velocidad dada, la calidad se verá afectada en mayor o menor medida.
Los movimientos rápidos del extrusor generan vibraciones significativas y el resultado son impresiones de mala calidad. Por tanto, en algunos casos reducir la velocidad podría ser una buena solución.
Aumenta la Temperatura de Impresión
Temperaturas más altas significan mejor adhesión entre capas.
Al mismo tiempo, como temperaturas muy bajas probablemente causen subextrusión, las piezas impresas a temperaturas más altas tienden a ser más pesadas por contener más material. Más material suele significar más resistencia.
No obstante, ten cuidado pensando que temperaturas extremadamente altas son lo mejor para mejorar resistencia. Podrías obtener piezas con mucho stringing, incluso con huecos y burbujas, y causar degradación del material debilitando la pieza.
Apaga el Ventilador de Enfriamiento
El trabajo del ventilador es enfriar el material al salir para que se solidifique rápido y la pieza no se deforme. Pero ten cuidado: si lo enfrías demasiado, podrías tener problemas de adhesión entre capas y estas podrían separarse.
Por otro lado, hay problemas potenciales al hacerlo: puentes pobres o sobrecalentamiento que lleva a deformación de la pieza final.
Configuración Ideal del Laminador para Impresiones Más Resistentes
Aquí va una tabla con los ajustes ideales para filamento PLA:
| Parámetro | Configuración |
| Temperatura de impresión | 200–210°C |
| Temperatura de cama | 50 – 65°C |
| Altura de capa | 0.12 mm (menor es mejor) |
| Retracción | 6 mm |
| Relleno | 50% o superior |
| Velocidad | 30 – 50 mm/s |
| Velocidad capa inicial | 20 mm/s |
| Altura capa inicial | 0.2 mm |
| Velocidad ventilador inicial | 0% |
| Velocidad ventilador | 0% para impresiones más resistentes |
| Ángulo de voladizo para soportes | 45° |
Para otros materiales comunes, temperaturas ideales de impresión:
- ABS: 230 – 240 °C
- PETG: 220 – 230 °C
- TPU: 220 – 240 °C
Temperaturas ideales de cama:
- ABS: 90 – 110 °C
- PETG: 70 – 85 °C
- TPU: 50 – 65 °C
Usa Filamento Más Resistente
El material tiene consecuencias directas en resistencia y durabilidad. En términos de resistencia, el ganador parece ser el policarbonato, calificado como el filamento más resistente. Impreso correctamente y a las temperaturas adecuadas, puede producir componentes extremadamente resistentes y duraderos.
Luego tenemos el Nylon, comparable al policarbonato. Este material es resistente a impacto, fatiga y calor, con la ventaja de ser más fácil de imprimir que el policarbonato.
PLA y PETG son otros materiales comunes, con la ventaja de ser más fáciles de imprimir. El PLA es más rígido mientras que el PETG es más flexible, lo que lo hace más difícil de romper ya que se doblará más.
Esta característica hace al PETG también más resistente al impacto que el PLA porque absorbe mejor el impacto. Por otro lado, el PLA es más resistente en términos de resistencia a tracción.
La siguiente tabla muestra resistencia al impacto para diferentes materiales en distintas orientaciones (Julios/Metro):
| Plano | Horizontal | Vertical | |
| Policarbonato | 354 | 515 | 42 |
| Nylon | 325 | 249 | 60 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
¿Qué Filamento Resiste la Intemperie?
Hay características deseables para que un material resista exteriores: resistencia a UV, temperatura y agua.
¿Cuáles son los materiales más recomendables para aplicaciones exteriores?
PETG tiene resistencia a UV y agua, lo que lo hace buena opción para exteriores.
ASA es resistente a UV y soporta todas las condiciones climáticas. Tiene alta temperatura de transición vítrea, resultando en alta resistencia a temperatura, impacto y químicos.
Por otro lado, Nylon, PLA e HIPS no se recomiendan en exteriores por su falta de resistencia UV. Perderán color y se volverán frágiles con el tiempo.
¿Qué Filamento Resiste Mejor el Calor?
La resistencia térmica es la temperatura máxima que una impresión puede soportar antes de fundirse o agrietarse.
El policarbonato es conocido por su resistencia y durabilidad, y alta resistencia al calor. Su temperatura de transición vítrea es 150°C, y las impresiones pueden soportar calor hasta unos 140°C.
Otro filamento popular es el ABS, con alta resistencia al calor y daño. Su temperatura de transición vítrea es 105°C y las piezas terminadas pueden soportar temperaturas cercanas a 100°C pero no por períodos prolongados.
El filamento PETG también tiene buenas cualidades de resistencia al calor y es muy fácil de imprimir. El PETG puede soportar temperaturas de hasta 75°C.
Recocido (Annealing) de la Impresión
El recocido ayuda a aumentar la resistencia y durabilidad de la pieza. Este proceso causa un aumento en el número de estructuras cristalinas grandes en el plástico. Esto ayuda a redistribuir cargas y energía térmica más uniformemente.
El proceso consiste en exponer la pieza a una temperatura muy específica: por encima de la temperatura de transición vítrea pero por debajo de su temperatura de fusión, durante unos 30 a 45 minutos.
Conclusión
Como hemos visto, hay muchas cosas que hacer para obtener piezas de alta calidad y resistentes.
Normalmente tendrás que recurrir a varias de ellas a la vez.
Empezando en la fase de diseño con un análisis de tensiones, siguiendo con ajustes adecuados del laminador, y eligiendo el material más adecuado para el trabajo, podrás obtener piezas de alta resistencia y duraderas.
Impresión 3d
- Impresión 3D de silicona explicada: guía para principiantes de producción de vanguardia
- Inyección de material (Material Jetting) en impresión 3D: Guía definitiva de precisión, color e innovación
- Domina la impresión 3D con TPU: Tu guía completa para piezas flexibles y duraderas
- Estructuras de soporte en impresión 3D: guía experta para diseño, uso y optimización
- Impresión 3D de Metal 2024: Guía completa de tecnologías, aplicaciones y beneficios empresariales
- Impresión 3D de Titanio: Aplicaciones, Beneficios y Tecnologías Emergentes
- Evaluando la sostenibilidad de la impresión 3D industrial
- Domine el texturizado 3D en SOLIDWORKS 2019: Cree impresiones realistas sin líneas de capa
- Guía experta para elegir materiales de impresión 3D para SLS, MJF, FDM, SLA y DLS™
- Implementación de Códigos de Barras en Almacenes: Guía Paso a Paso Comprobada
- Fortalecimiento de Sistemas Hidráulicos: Estrategias Probadas para Mayor Durabilidad