



Configuración y Perfiles de Cura para ABS: Optimizados para Cada Impresora 3D
Introducción al filamento ABS
El ABS (Acrilonitrilo Butadieno Estireno) es un polímero ampliamente utilizado por sus propiedades físicas y coste reducido. Sin embargo, es uno de los filamentos más difíciles de imprimir en el rango de consumo debido a su tendencia al warping (deformación) y deslaminación. Fue muy empleado por las primeras impresoras DIY, pero ahora está siendo reemplazado por mejores alternativas.
Las impresoras cerradas tienen más probabilidades de éxito, pero con la configuración adecuada deberías poder imprimir piezas con ABS en la mayoría de impresoras. La temperatura de extrusión debe estar entre 230°C y 250°C, y la cama a 100°C. Se obtienen mejores resultados con los ventiladores completamente apagados, y se recomienda usar brim. La mejor adherencia a la cama se consigue con láminas PEI o camas de vidrio recubierto.
Para mejores resultados, se recomienda otro polímero que es una ligera variación conocido como ASA (Acrilonitrilo Estireno Acrilato).
Los problemas del ABS
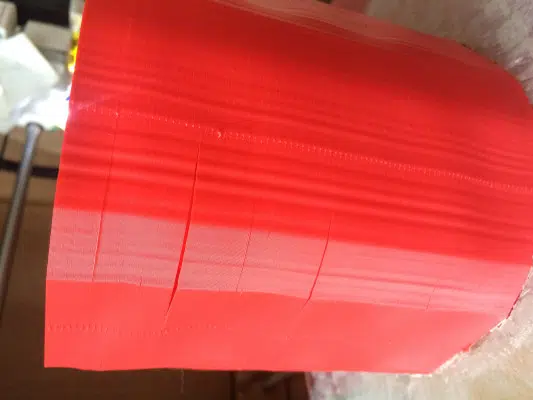
Quien haya impreso con ABS habrá encontrado al menos uno de sus problemas conocidos: warping y deslaminación de capas. El ABS se expande notablemente cuando está fundido y se contrae al solidificarse. Este fenómeno genera tensiones en la pieza impresa que tienden a curvarla hacia arriba o agrietarla a lo largo de las líneas de capa.
El warping y la deslaminación se pueden resolver con una cámara cerrada y buena adherencia a la cama.
También está el tema de humos, olor y partículas emitidas durante la impresión. El ABS solo debe imprimirse en áreas ventiladas o con sistemas de filtrado protectores. Se han reportado náuseas y dolores de cabeza por sobreexposición a las emisiones del ABS.
Aunque es un poco más caro, el ASA tiene menos tendencia al warping o deslaminación y no emite tantos humos y partículas manteniendo las ventajas del ABS. Estas ventajas están haciendo que toda la comunidad de impresión 3D se mueva hacia el ASA.
¿Por qué imprimir con ABS?
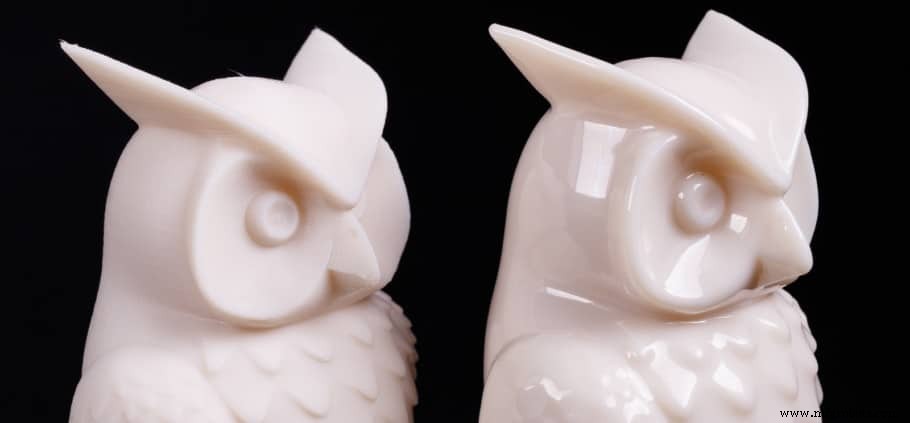
Las principales ventajas del ABS son su amplio rango de temperatura de uso continuo (-20°C a 80°C) y su alta resistencia al impacto. Por el contrario, el PLA, por ejemplo, se ablanda a solo 50°C, por lo que no manejará bien condiciones exteriores. El PLA también tiende a romperse como el vidrio al impacto, por lo que no será adecuado para aplicaciones donde se requiera tenacidad.
También existe la posibilidad del alisado con vapor de acetona que puede hacer que las piezas de ABS (o ASA) queden lisas como si fueran moldeadas por inyección.
Los polímeros son susceptibles a los rayos UV hasta el punto de que pueden empezar a desmoronarse tras exposición prolongada al sol. El ASA aporta resistencia UV junto con las otras ventajas del ABS.
Ajuste fino de los parámetros de Cura para imprimir con ABS
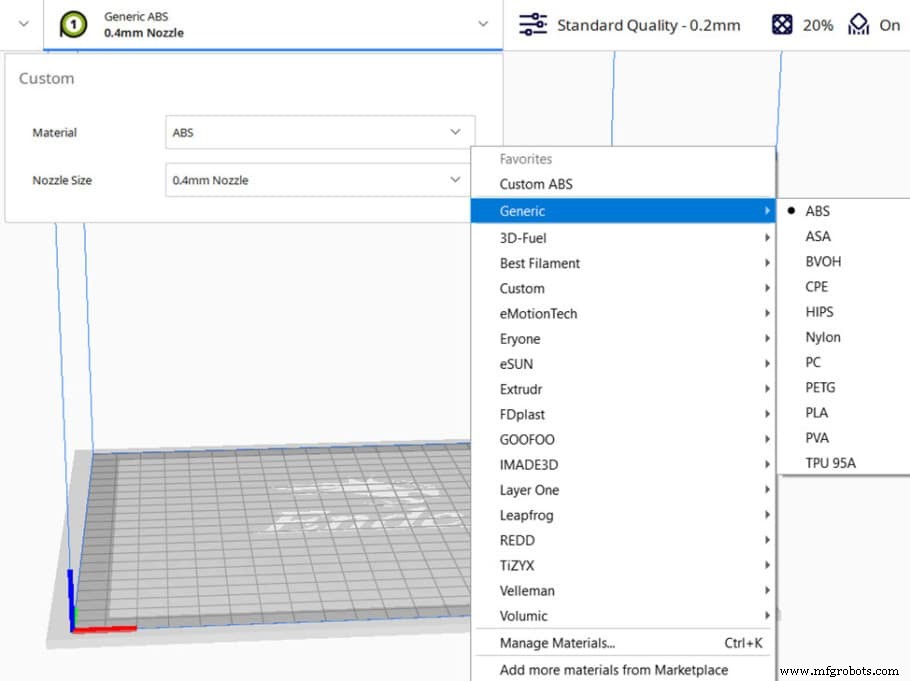
Activar el perfil ABS por defecto de Cura (Úsalo como punto de partida)
Cura tiene muchos perfiles para marcas conocidas integrados, por lo que es una idea inteligente usarlos como punto de partida y hacer pequeños ajustes desde ahí. Si la marca no está listada, puedes empezar con un perfil ABS genérico.
Altura de capa
La altura de capa afecta 크게 al tiempo de impresión, detalle y resistencia. El tiempo disminuye con capas más gruesas, pero el detalle y la resistencia también disminuyen. En el caso del ABS, es mejor elegir capas más finas para evitar deslaminación.
Un estudio muestra que una menor relación altura de capa / tamaño de boquilla aumenta la resistencia porque deja menos huecos entre capas. La recomendación sería usar una boquilla mayor si necesitas capas más gruesas. También puedes emular una boquilla mayor cambiando el ancho de extrusión, pero probablemente sea mejor no pasar del 125-150% del tamaño real de tu boquilla (ej. 0.6 mm para boquilla de 0.4 mm).
Para una boquilla de 0.4 mm (o ancho de extrusión), 0.2 mm sería la altura máxima aconsejable en ABS.
Ajuste Fino
Imprime cambiando solo la altura de capa ligeramente y comprueba los resultados hasta encontrar la altura perfecta para tu proyecto específico.
Altura de capa ideal para ABS:
- Para detalle: 25% del tamaño de boquilla o ancho de extrusión (0.1 mm para boquilla de 0.4 mm)
- Mejor altura general: 25% – 40% del tamaño de boquilla o ancho de extrusión (0.15 mm para boquilla de 0.4 mm)
- Impresiones rápidas/prototipado: 50% – 65% del tamaño de boquilla o ancho de extrusión (0.2 mm para boquilla de 0.4 mm)
Temperatura de impresión
Temperatura ideal de impresión ABS: 235 – 250 °C
La temperatura de impresión es particularmente importante en ABS porque cambia la adhesión entre capas y el detalle de formas opuestas. Cuanto mayor la temperatura, mayor la adhesión entre capas pero menor el detalle. Tras alcanzar la temperatura de fusión, los polímeros tienden a ser menos viscosos al aumentarla más, por lo que los detalles no serán tan nítidos.
El ABS (y ASA) imprimen a temperaturas elevadas, así que aunque puedes arreglártelas sin uno, un hotend todo metálico te permitirá obtener mejores resultados.
Ajuste Fino
El ajuste de temperatura puede hacerse imprimiendo una torre de calibración de temperatura y cambiando la temperatura de extrusión tras una distancia fija. Al terminar la impresión, podrás ver claramente el rango en el que tu filamento tiene la mejor adhesión entre capas y detalle.
Temperatura de cama
Temperatura ideal de cama para ABS: 100°C+.
La temperatura de cama es clave al imprimir con ABS. Sin cama caliente es virtualmente imposible imprimir. Conseguir que el ABS se adhiera firmemente a la cama asegurará una impresión exitosa.
Un estudio muestra que una temperatura de cama ligeramente superior a la temperatura de transición vítrea del filamento mejora enormemente la adherencia.
Los polímeros, a diferencia de sustancias como el agua, tienen una temperatura característica adicional: la temperatura de transición vítrea. Cuando el polímero se calienta por encima de ese umbral, sus propiedades físicas cambian de frágil y duro a dúctil y tenaz.
La temperatura de transición vítrea del ABS es unos 110°C, así que si tu máquina puede alcanzar tal temperatura, es muy aconsejable configurarla a 110°C o superior. Se espera un elephant foot (pie de elefante) más pronunciado, pero eso se puede compensar en el laminador o en el modelo añadiendo un chaflán en la base.
Ajuste Fino
La temperatura de cama no necesita afinarse con mucha precisión. Intenta superar los 100°C y aumentarla hasta que tu impresión sea exitosa.
Enfriamiento de impresión
Con ABS no debes usar enfriamiento para prevenir separación de capas y warping. Los ventiladores de enfriamiento de pieza pueden usarse ocasionalmente hasta un 30% cuando el detalle es una preocupación mayor y la temperatura ambiente es alta. La mejor primera aproximación es apagar el enfriamiento de pieza completamente excepto para puentes. Ten en cuenta que aunque las capacidades de puenteo mejoran, las posibilidades de deslaminación aumentan drásticamente.
Ajuste Fino
Se puede imprimir una torre de la misma forma que la torre de calibración de temperatura pero cambiando solo el enfriamiento de pieza.
Configuración ideal de enfriamiento para ABS:
- Velocidad ventilador capa inicial: apagado
- Velocidad ventilador: apagado
- Tipo de adherencia a cama: láminas PEI o vidrio recubierto
- Ancho de brim: Al menos 10 mm
Velocidad de impresión
Como el ABS no va bien con el enfriamiento de pieza, la velocidad debe reducirse para permitir que el plástico se solidifique. Depende de tu impresora y el tamaño de la pieza, pero un buen punto de partida serían 20–30 mm/s para las primeras capas y 30–60 mm/s para el resto.
Los perímetros deben mantenerse lo más bajos posible y las velocidades de relleno pueden aumentarse.
Ajuste Fino
Imprime la misma pieza cambiando solo la velocidad de impresión para ver cómo afecta a tu configuración.
Configuración ideal de velocidad para ABS:
- Velocidad de impresión: 30 – 50 mm/s
- Velocidad capa inicial: 20 – 30 mm/s
- Velocidad de relleno: 40 – 60 mm/s
- Velocidad de desplazamiento: 60+ mm/s según la impresora
Retracción
El ABS puede ser bastante propenso a stringing (hilos) ya que las temperaturas involucradas son altas y no se usa enfriamiento, pero si la retracción se ajusta correctamente y se activan algunas opciones adicionales, podrás obtener resultados impresionantes.
Una prueba de stringing puede ayudar a ajustar la retracción. Para empezar, usa 3 mm de distancia de retracción si tienes extrusor direct drive y 6 mm si es Bowden. Velocidad de retracción de 25 mm/s en cualquiera de los dos sería una buena primera aproximación. Los ajustes de stock de Cura tienden a funcionar bien.
¿Qué es Combing y qué ajuste usar?
Combing desactiva la retracción y modifica los movimientos de desplazamiento para que pasen sobre el relleno y depositen cualquier plástico que exuda. Puede ayudar configurarlo en "Within infill" (Dentro del relleno).
Ajuste Fino
Imprime varias pruebas de stringing cambiando tu velocidad o distancia de retracción un poco cada vez para afinar estos ajustes.
Configuración ideal de retracción para ABS:
- Distancia de retracción: 3 mm para direct drive o 6 mm para Bowden
- Velocidad de retracción: 25 mm/s
- Combing: ACTIVADO y configurado en "Within Infill"
Adherencia a la cama
Como se mencionó en la sección de temperatura de cama, la adherencia aumenta enormemente si la temperatura se configura por encima de la temperatura de transición vítrea del filamento.
Los brims son un borde de una capa de grosor que aumenta el contacto con la cama. Usarlos puede ayudar mucho en modelos que no tienen una buena base para adherirse. Las faldas (skirts) son lo mismo pero no contactan con el modelo, solo actúan como cebado de la boquilla, por lo que no ayudan mucho a la adherencia de capas.
Una balsa (raft) actúa como los brims pero está compuesta de al menos dos o tres capas que van bajo toda la pieza. También puede ayudar a compensar cualquier irregularidad de la cama.
Barra de pegamento, laca y cinta de pintor son aliados al luchar contra la adherencia. Si nada funciona, prueba usando barra de pegamento, cualquier adhesivo de cama formulado específicamente, o aplica cinta de pintor cuidadosamente e inténtalo de nuevo.
Configuración ideal de adherencia para ABS:
- Temperatura de cama: 100+°C
- Tipo de adherencia: láminas PEI o vidrio recubierto
- Ancho de brim: Al menos 10 mm
- Productos que ayudan a la adherencia: Barra de pegamento, Laca, cinta de pintor.
¿Necesitas una cámara cerrada para imprimir ABS?
Aunque puedes arreglártelas sin cámara en modelos pequeños, tener una cámara cerrada definitivamente ayudará al imprimir con ABS. Si tu impresora tiene cámara calentada, aún mejor.
Resumen: Configuración/Perfil Ideal de Cura para imprimir ABS
- Altura de capa: 25% – 40% del tamaño de boquilla o ancho de extrusión (0.15 mm para boquilla de 0.4 mm)
- Temperatura de impresión: 235 – 250 °C
- Temperatura de cama: 100+°C
- Tipo de adherencia: láminas PEI o vidrio recubierto
- Distancia de retracción: 3 mm para direct drive o 6 mm para Bowden
- Velocidad de retracción: 25 mm/s
- Velocidad de impresión: 30 – 50 mm/s
- Velocidad de desplazamiento: 60+ mm/s según la impresora
- Velocidad ventilador capas iniciales: apagado
- Velocidad ventilador resto de la impresión: apagado (excepto para puentes)
Impresión 3d
- Por qué el ABS es el termoplástico principal para impresión 3D: Beneficios, limitaciones y consejos de expertos
- Formlabs Presenta Avanzado Packing 3D para Fuse 1, Reduciendo Costes de Impresión hasta 46 %
- Presentamos Ultem 1010 y ASA: Materiales FDM avanzados para impresoras Stratasys Fortus
- Stratasys logra validación Pantone®: Elevando la precisión de color para impresoras 3D J750 y J735
- Calculando el ROI para impresoras 3D de metal: guía práctica
- Impresión 3D Markforged: El Arma Secreta del Equipo Valkyrie en BattleBots
- Las 11 mejores impresoras 3D para modelado de terreno: FDM y Resina – Reseña 2022
- Las mejores impresoras 3D para principiantes – Guía actualizada 2022
- Aplicaciones clave de actuadores neumáticos en automatización moderna
- Stratasys presenta filamento ABS-CF10 con fibra de carbono para impresión 3D FDM avanzada
- Criterios Clave para Seleccionar Colorantes en Impresión por Inyección de Tinta