



Acelera la Impresión 3D: Impresiones Más Rápidas Sin Sacrificar Calidad
La impresión 3D no es precisamente un proceso rápido: algunos modelos pequeños pueden parecer que tardan una eternidad (acabo de imprimir uno de 37 horas). Pero, ¿hay forma de acelerar el proceso, especialmente sin reducir la calidad?
En este artículo repasaré los ajustes del laminador que puedes modificar para reducir significativamente el tiempo de impresión, cómo mantener la calidad (algo), y un par de trucos extra.
¡Sin más preámbulos, comencemos!
Velocidad vs Calidad
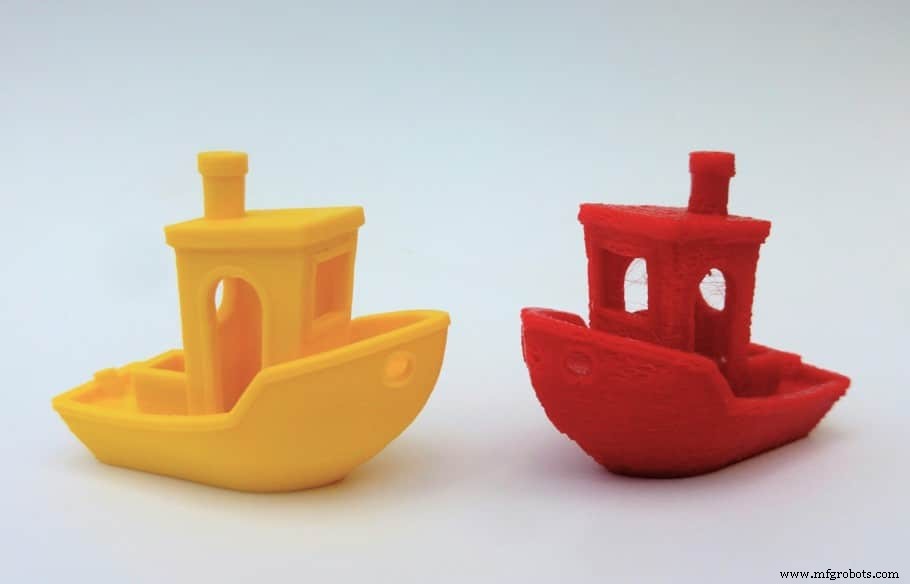
La capacidad de la máquina para manejar una velocidad dada será factor importante al evaluar cómo afecta a la calidad.
El diseño y materiales de la máquina pueden afectar la calidad a altas velocidades, porque los movimientos rápidos del extrusor generan vibraciones significativas.
El filamento también tiene límites: necesita temperatura específica para fundirse y, si la máquina va demasiado rápido, esto puede limitar el caudal por no poder fundir filamento a ese ritmo.
Además, si la impresora va demasiado rápido, el filamento puede no tener tiempo para crear un enlace fuerte, resultando en adhesión débil entre capas. Aquí tienes un artículo extendido sobre el tema.
Aumentar el tamaño de boquilla podría dar tiempos mucho más rápidos, pero de nuevo a costa de calidad.
En general, cuanto más rápida la impresión, menor la calidad.
Ajustes del Laminador que Afectan al Tiempo de Impresión
Un laminador es el software que convierte un modelo en formato STL en comandos de impresora en formato G-code.
Casi todos permiten controlar varios parámetros: características de relleno y perímetros, anchura y altura de capa, velocidad, etc., y todos pueden impactar mucho en la velocidad.
Veamos la mejor forma de reducir tiempos intentando afectar lo mínimo posible la calidad:
Número de Perímetros (Wall Line Count / Shells)
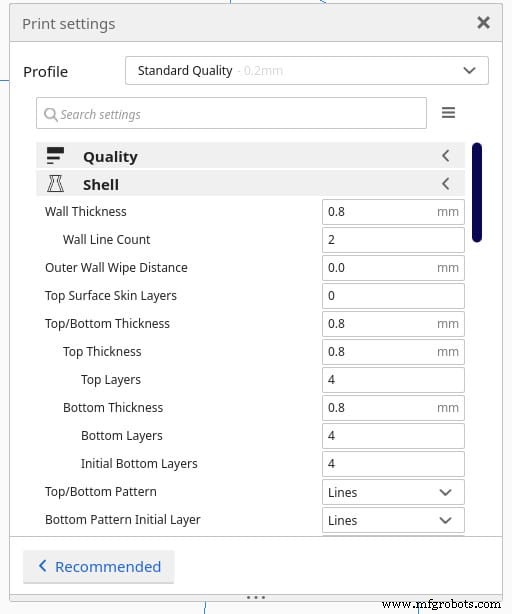
La carcasa (shell o perímetro) forma el exterior de las piezas y se divide en dos: paredes, y capas superior e inferior.
Al ajustar el grosor de pared, estableces automáticamente el número de perímetros. Por ejemplo, 1,2 mm de grosor significa 3 perímetros (Wall Line Count en Cura) ya que cada perímetro tiene 0,4 mm de grosor.
Reducir perímetros acorta la trayectoria de impresión y reduce material extruido, dando tiempos más rápidos.
En resumen: reducir perímetros/carcasas resulta en impresiones más rápidas.
Densidad de Relleno (Infill Density)
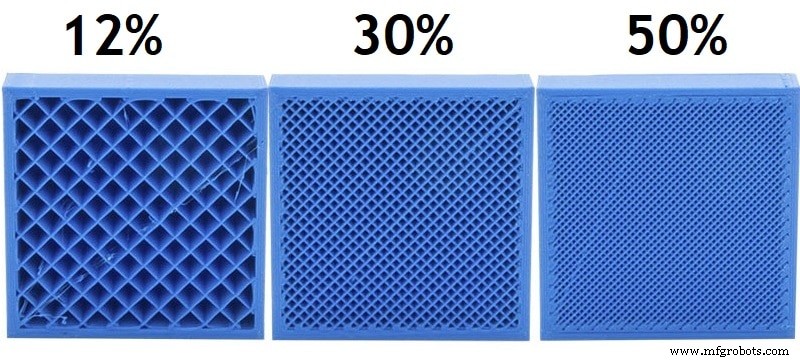
El relleno forma el volumen interior, y uno de sus ajustes es la densidad: cuánto material forma la parte interna, de 0 % (hueco) a 100 % (sólido).
Cuanto más densa la pieza, más material hay que extruir y más tarda la impresora.
Por tanto, para imprimir más rápido, reduce la densidad de relleno, pero ten en cuenta que esto puede afectar la resistencia.
En resumen: bajar la densidad al 10 % puede ahorrarte de minutos a un par de horas por impresión.
Pasos de Relleno Gradual (Gradual Infill Steps)
Hay una forma de no reducir la densidad en toda la impresión, mitigando la pérdida de resistencia.
Con relleno gradual obtienes un gradiente de densidad en todo el modelo, reduciendo material al empezar con baja densidad en capas bajas e ir aumentándola cerca de las superiores.
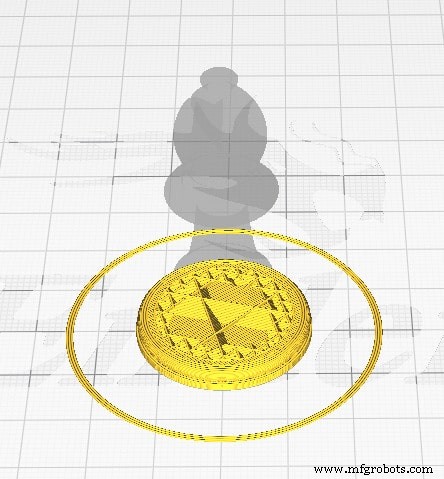
Puedes ajustar dos parámetros: Gradual Infill Steps (número de veces que el relleno se reduce a la mitad) y Altura (altura a la que se reduce la densidad).
Cuánto tiempo ahorra depende del modelo; activa el ajuste, configura los dos parámetros, lamina y compara el tiempo estimado con el de sin relleno gradual.
Patrón de Relleno (Infill Pattern)
El patrón es la forma o diseño del relleno, y también afecta al tiempo. Hay muchos patrones en los ajustes (algunos dependen del software) y cada uno da características distintas (mayormente resistencia).
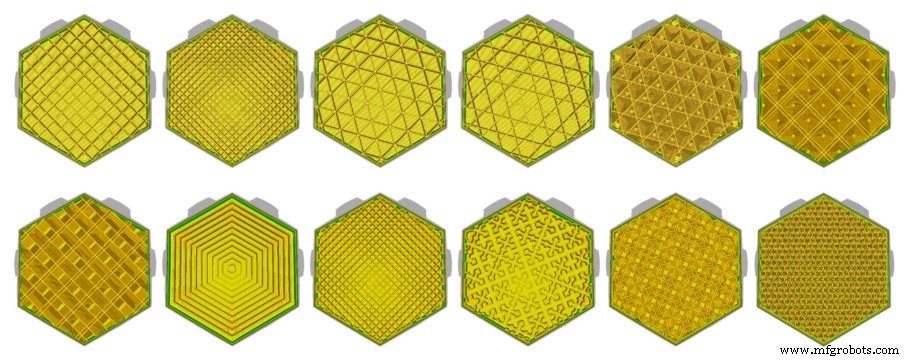
Generalmente, el patrón «Lines» (líneas) es el más rápido, seguido de «zig-zag», por ser más simples, pero esto también depende de la forma del modelo y otros factores.
En general, elige un patrón que funcione mejor para tu modelo específico porque puede hacerlo mucho más fuerte, pero puedes probar varios para ver cuál reduce más el tiempo.
Velocidad de Impresión y Velocidad de Desplazamiento (Print Speed & Travel Speed)
La velocidad de impresión controla qué tan rápido se mueve la boquilla por la cama mientras imprime. Si la pones muy alta, podrías experimentar ringing o subextrusión. Puedes probar una velocidad base e ir subiéndola hasta ver defectos.
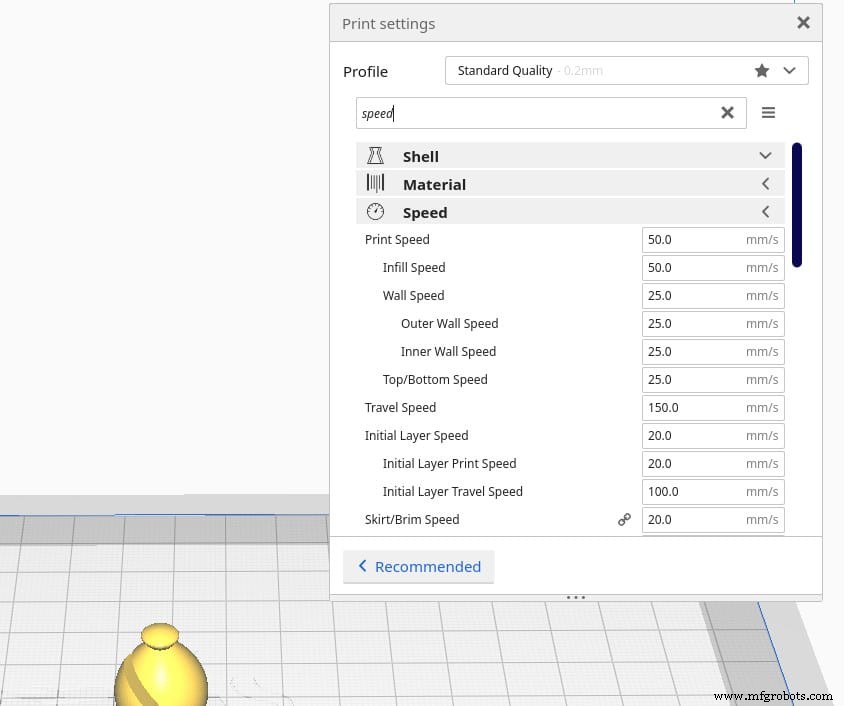
Por otro lado, la velocidad de desplazamiento (travel speed) es qué tan rápido se mueve la boquilla sin extruir. Si es muy alta, los movimientos del cabezal generan vibraciones significativas y podrían causar colisión con otra parte de la impresión.
Los ajustes de velocidad permiten controlar cada parte (relleno, paredes, superior, inferior) por separado.
Puedes aumentar drásticamente la velocidad de relleno sin afectar calidad. Paredes/carcasas necesitarán más pruebas, pero con la mayoría de impresoras puedes llegar a 60 mm/s sin pérdida importante (algunas imprimen a 200 mm/s sin pérdida).
Aceleración y Jerk (Acceleration & Jerk)
La aceleración y el jerk son valores en el firmware de la máquina, no en el G-code, y definen con más detalle cómo se ejecutan los movimientos.
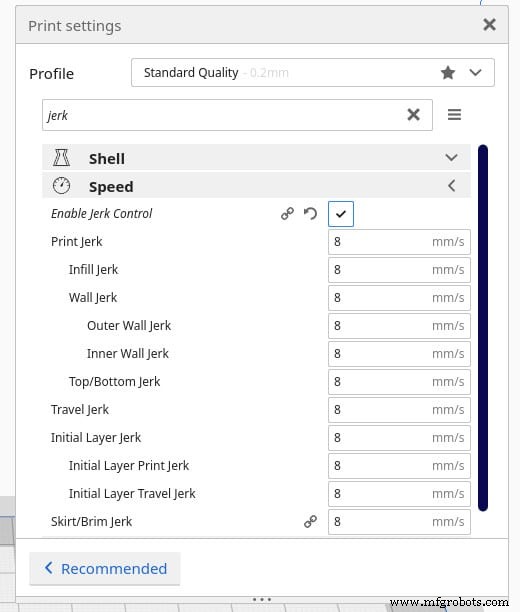
El Jerk representa el cambio instantáneo máximo de velocidad al partir de reposo: cuanto mayor, más rápido arranca; cuanto menor, más suave.
Por ejemplo, cuando el cabezal está quieto, le dice a la impresora ir instantáneamente de 0 mm/s al valor de jerk ignorando la aceleración. También funciona en ambos sentidos: controla la velocidad a la que frena hasta 0 mm/s.
Si el jerk es alto, tarda menos en alcanzar velocidad máxima o parar, reduciendo tiempo (y calidad, pues estos cambios bruscos introducen vibraciones).
La Aceleración representa qué tan rápido puede acelerar el cabezal: mayor = más rápido a velocidad máxima; menor = más lento. Aumentar la aceleración reduce tiempo si el cabezal tiene suficiente distancia.
Con esta calculadora puedes meter tus ajustes de aceleración, distancia/longitud de eje y velocidad máxima deseada, y ver en cuánto tiempo la alcanzará.
Ajustes de Soportes (Support Settings)
Los soportes son comunes en impresión 3D, ya que cada capa necesita soporte de la anterior. A veces el extrusor debe depositar material donde no hay nada debajo, y ahí entran los soportes.
Imprimir soportes consume mucho tiempo, así que si tu objetivo es acelerar, debes hacer lo posible para imprimir el mínimo material de soporte.
Esto se puede hacer bajando temperatura de extrusión, mejorando enfriamiento de capa, reduciendo flujo y velocidad, pero lo que mejor me funcionó es ajustar la orientación de la impresión para reducir soportes, y luego aumentar el ángulo en que el laminador empieza a poner soportes (en Cura es 45° por defecto).
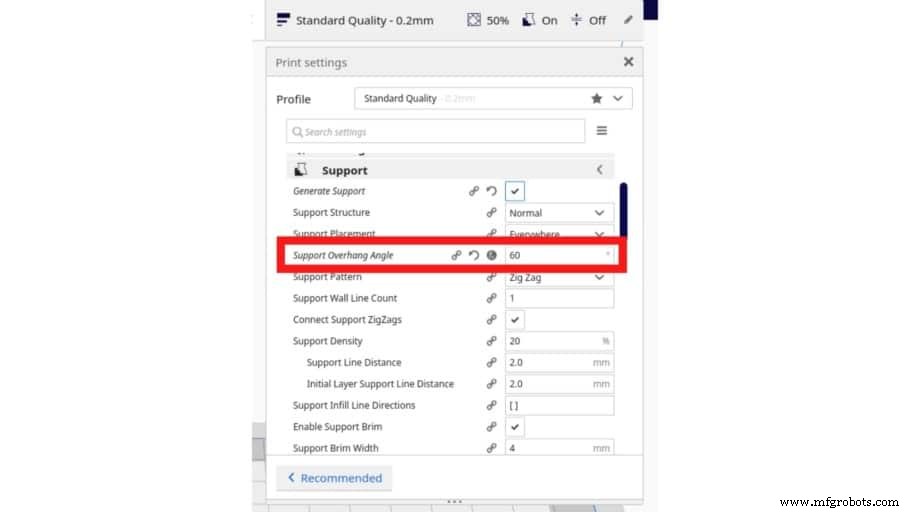
Para saber el ángulo máximo que tu impresora imprime cómodamente sin soportes, imprime este test de voladizos y puentes y mira dónde empieza a fallar. Si imprime bien a 60° pero falla a 65°, activa soportes a 65°.
Otra forma de imprimir más rápido y reducir material es bajar la densidad de relleno de los soportes.
Para saber más sobre soportes y optimizar su uso, lee este artículo que escribimos sobre el tema.
Altura de Capa (Layer Height)
La altura de capa es la distancia entre la boquilla y la capa anterior. Relacionada con la resolución: menor altura = mayor detalle, y viceversa.
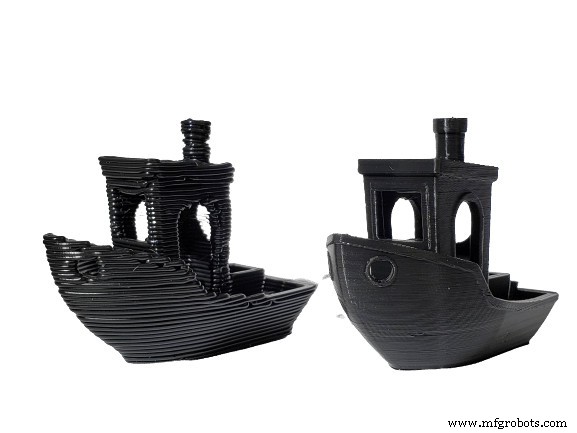
En términos de velocidad, capas más gruesas significan menos capas para la misma altura, resultando en impresiones más rápidas.
Por otro lado, cuanto más aumentas la altura, menor resolución y, además, capas más gruesas pueden afectar negativamente la resistencia al haber menos superficie de contacto entre capas.
En general, una buena altura en términos de calidad, velocidad y resistencia es 0,2 mm.
Ancho de Línea (Line Width / Extrusion Width)
El ancho de línea determina qué ancha será la línea impresa. Suele ser igual al orificio de la boquilla, pero puedes aumentarlo o disminuirlo ajustando este parámetro.
Con anchos mayores, la presión dentro de la boquilla aumenta para exprimir el material hacia los lados al salir, así sale más material de una vez, significando impresiones más rápidas.
Por supuesto, no puedes esperar subir el ancho al 200 % y mantener la misma calidad (aunque muy similar en esta fase). Generalmente, bajar un poco el ancho aumenta calidad a costa de velocidad, mientras que subirlo mucho reduce calidad pero aumenta velocidad.
Truco: Imprimir en modo vaso (Spiralize Outer Contour en Cura) suele dar impresiones algo débiles con boquilla estándar de 0,4 mm, pero subir el ancho al 200 % imprime el vaso con pared el doble de gruesa, resultando en pieza mucho más fuerte sin tardar más.
Ajustes de Adhesión a Cama (No uses Brim ni Raft)
Faldas (skirts), brims y rafts ayudan a la adhesión (sobre todo brims y rafts). Una falda es una línea de plástico alrededor del modelo sin contacto con él, para cebar el extrusor y lograr flujo suave antes de empezar.
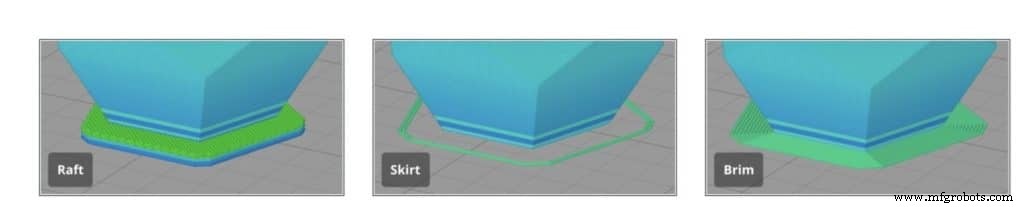
Un brim es una capa de material alrededor del modelo, como una falda, pero que contacta con los bordes. Ayuda a adhesión y previene warping.
Un raft es una base impresa sobre la que se imprime el modelo. Garantiza que la primera capa salga bien y no se despegue.
Como imaginas, un raft añade mucho tiempo y consume más material. Sugiero usar falda o nada, ya que la impresora suele cebar el extrusor imprimiendo una línea al lado de la cama.
Si la adhesión es problema, considera usar brim y subir ligeramente la temperatura de cama por encima de la transición vítrea del filamento.
Capas Adaptativas (Adaptive Layers)
Las capas adaptativas reducen mucho el tiempo sin perder mucha calidad ni resolución, ya que usan altura de capa variable: la impresora sube y baja la altura según la forma del modelo.
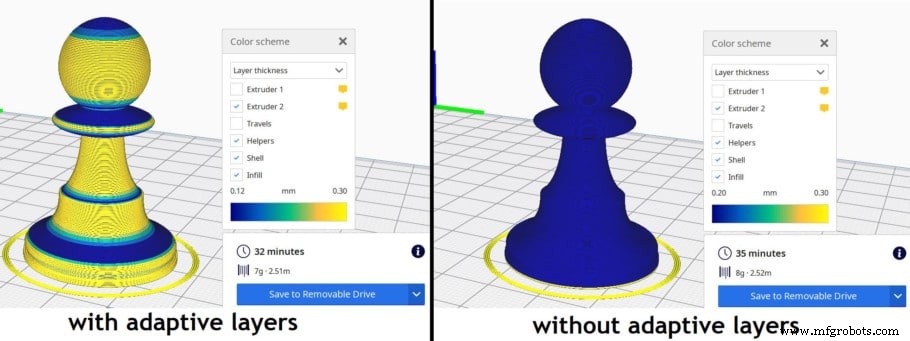
En Cura, esta función baja automáticamente la altura en zonas curvas, mientras que zonas con menos cambios estructurales se imprimen con capas más gruesas.
Según el modelo, las capas adaptativas pueden ahorrar desde casi nada hasta 15–20 % en algunos casos.
Otros Métodos para Aumentar la Velocidad
Además de ajustes del laminador, podemos recurrir a otros métodos para aumentar la velocidad a la que salen las impresiones.
Usa una Boquilla Más Grande (Reduce calidad)
Una boquilla de mayor diámetro permite perímetros más anchos, reduciendo el número total necesario.
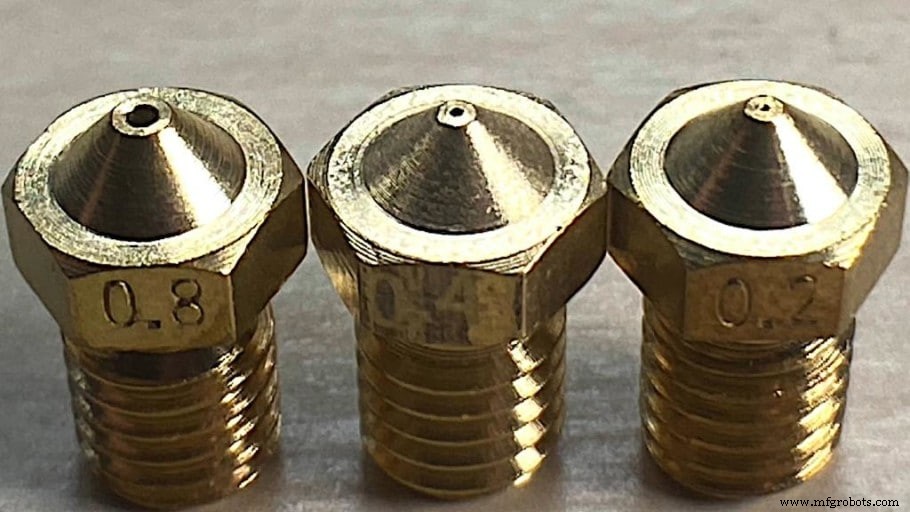
Por el mismo motivo, una boquilla mayor permite aumentar la altura de capa, lo que —como vimos— impacta directamente en velocidad, aunque con clara reducción de calidad.
Un beneficio extra: al ser la capa más ancha, hay mucha más superficie de contacto, correlacionándose directamente con la resistencia: boquilla más ancha = línea más ancha = mayor superficie de contacto = impresiones más fuertes.
Imprime en Lotes Grandes
Si necesitas imprimir más de una pieza, imprimir en lotes grandes es opción adecuada.
Reduce el tiempo de calentamiento/enfriamiento, y el número de veces que hay que nivelar la cama (el nivelado automático también lleva tiempo).
La única contra: si hay un solo error/problema, como una pieza despegándose, se pierde todo el lote y hay que empezar de nuevo.
Conclusión y Ajustes de Ejemplo
La impresión 3D no es un proceso rápido. Incluso una pieza de unos centímetros puede tardar horas.
Si sigues esta guía, deberías poder aumentar la velocidad significativamente sin reducción extrema de calidad.
La siguiente lista muestra ajustes de ejemplo para impresiones más rápidas en impresoras baratas estándar, como Ender 3:
- Altura de capa: 0,28 mm
- Wall Line Count: 2
- Relleno (Infill): 5 % – 10 %
- Capas Adaptativas: Activadas
- Velocidad: 60 mm/s
- Velocidad Capa Inicial: 20 mm/s
- Altura Capa Inicial: 0,2 mm
- Adhesión a cama: Falda (Skirt)
- Ancho de línea: 200 %
- Velocidad ventilador inicial: 0 %
- Velocidad ventilador (tras capas iniciales): 100 %
- Ángulo de soporte para voladizos: 60º (Desactiva soportes si es posible).
- Jerk: valor máximo 20 mm/s.
- Aceleración: 400 mm/s²
Impresión 3d
- Tiempo de Llave: Definición, Importancia y Medición
- Tiempo Inactivo: Qué Es, Cómo Medirlo y Estrategias Comprobadas para Reducirlo
- Optimización topológica + impresión 3D: revolucionando el diseño y la producción
- Revolucionando Alimentación y Bebidas: Cómo la impresión 3D impulsa la innovación y la eficiencia
- Acelere el desarrollo de producto: Iteración y prototipado más rápidos con impresión 3D
- Acelerar la entrada al mercado de dispositivos médicos con prototipado rápido PolyJet interno
- Equilibrando Velocidad y Calidad en Impresión 3D: Ajustes Óptimos Explicados
- Cómo los SDKs aceleran la innovación en fabricación aditiva
- Optimización de sistemas de fabricación para impulsar eficiencia y recortar costes
- Cómo la velocidad de impresión 3D impulsa el tiempo de construcción y la productividad
- Obtener la Fecha y Hora Actual en Python: Guía Práctica