



Elección de estrategias de mecanizado de metal para prototipado rentable
El mecanizado de metal, específicamente fresado, es extendido en técnicas modernas de prototipado. Fabricantes tienden a maximizar capacidades de equipos. Un método popular en años recientes es el fresado helicoidal. Aclaremos qué es, pros y contras y cómo usar este conocimiento diseñando prototipo para reducir costes.
¿Qué es el fresado helicoidal?
Fresado helicoidal es proceso alternativo de taladrado. Implica una fresa que sigue trayectoria helicoidal para lograr taladro de alta calidad. Ofrece ventajas vs taladrado convencional y puede reemplazar máquinas de mandrinado, ventajoso para talleres de prototipado que quieren evitar comprar mucho equipo. (No digo que sean aburridas, son afiladas... son aburridas y afiladas a la vez. Este juego de palabras me mata). Fresado helicoidal crea taladros de prácticamente cualquier forma, fuerza de corte menor, desgaste de herramienta menor y calidad alta.
¿Por qué no taladrado?
Principal alternativa es taladrado convencional. Método muy extendido. Estadísticamente, taladrado toma hasta 25% tiempo de ciclo y 33% operaciones totales al fabricar pieza metálica. ¿Por qué considerar fresado? A pesar de cinemática más simple, taladrado tiene contras que justifican técnica más compleja.
Ejemplo: velocidad de taladrado difiere con diámetro. Máxima en punto exterior, prácticamente cero en centro (eje). Proceso cerca del eje no corta sino deforma plásticamente. Aumenta fuerza de empuje y desgaste drástico.
Por fuerza de empuje axial, broca, especialmente gastada, doblará capa delgada de metal al salir. Material sobrante sobresale alrededor del agujero y debe eliminarse manualmente. Usar fresa reduce drásticamente material sobrante.
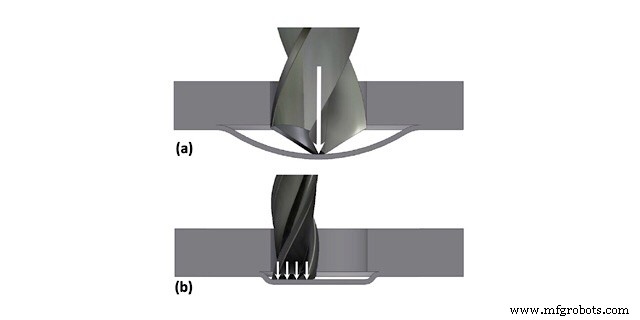
Taladrado da malas condiciones de evacuación de viruta. Material solo sale por ranuras de broca. Evacuación influye acabado y temperatura. Virutas raspan lados del agujero bajando acabado. Virutas llevan hasta 80% calor de corte, problemas de evacuación aumentan temperatura de broca, desgaste más rápido. Para aumentar evacuación, operadores usan taladrado discreto: broca procesa parte de longitud, luego se retira. Buena estrategia pero tiempo aumenta.
Como ve, taladrado tiene inconvenientes significativos, así fabricantes emplean fresado helicoidal para aumentar eficiencia.
Especificidades del fresado helicoidal
Repasemos procesos en fresado helicoidal.
Primero, fresa se mueve por trayectoria helicoidal. Centro de mecanizado debe combinar movimiento vertical eje Z y horizontal ejes X-Y. Programa NC complejo de escribir manualmente, pero muchos sistemas CAM adoptan fresado helicoidal como estrategia.
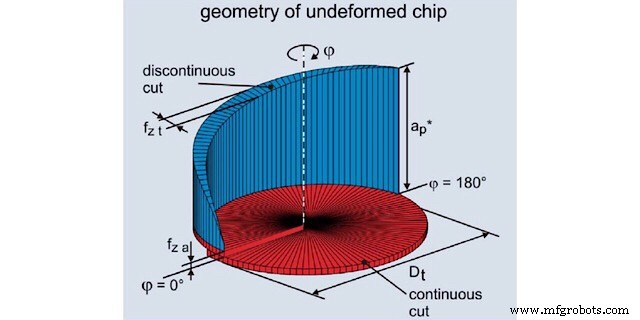
Geometría de viruta tiene dos zonas: azul por lado de fresa y roja por cara de fresa. Ratio entre zonas determinado solo por diámetros de herramienta y taladro.
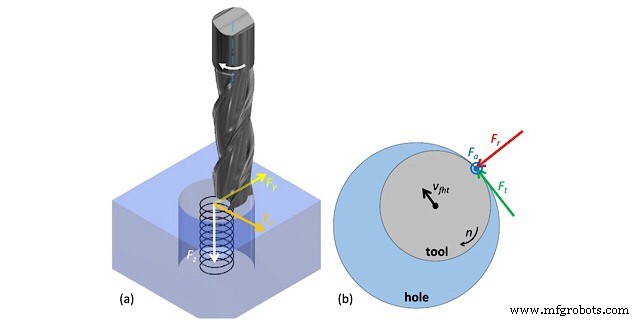
Con aumento diámetro herramienta, aumenta zona azul. Peor fresado por vibración ya que viruta azul discontinua, roja continua. Acabado peor. Además, aumento volumen removido por lado de fresa, fuerzas radiales crecen (Fr rojo en imagen) y doblan herramienta dentro del agujero, tolerancia disminuye. Efecto negativo disminuye algo por mayor rigidez de herramientas grandes.
Si herramienta menor, zona roja prevalece, fuerza radial y vibración pequeñas, pero disminución diámetro limitada por rigidez del sistema.
Diría que usar herramienta grande al principio y cambiar a menor para corte final con poca profundidad y avance dará gran acabado.
Razones para usar fresado helicoidal
Como ve, fresado helicoidal es proceso prometedor con ventajas.
Puede lograr cualquier diámetro con mejor precisión y calidad superficial sin cambiar herramienta. Si taladró agujero >35 mm, sabe que hacerlo con una broca es mala decisión. Suele hacerse con rango de brocas menores: inicial 10 mm, luego 20 mm, luego 35 mm. Después, si necesita más precisión o acabado, rema o avellana. 4-6 cambios de herramienta. Con fresado helicoidal, solo una fresa para cortar agujero y luego avance menor para tolerancia y calidad deseada. Logra hasta IT7 con Ra 1,25 sin cambiar herramientas.
Temperatura de corte menor y mejor evacuación de viruta. Fresa no ocupa todo espacio del taladro. Ventaja principal. No hay que extraer herramienta cada 30 mm. Solo rociar refrigerante en agujero elimina viruta y baja temperatura.
Puede predecir desgaste de herramienta y modificar trayectoria. Problema principal en taladrado: cuando broca gastada, se ve al romperse; en materiales duros, puede atascarse. Con fresado helicoidal, básicamente fresa. Puede predecir desgaste por cálculo estándar o vida de herramienta del fabricante. Puede tener en cuenta cambios durante proceso. Puede cambiar trayectoria para preservar dimensión. No puede con taladrado. Vida de herramienta determinada por desgaste de cara (zona roja).
Conclusiones
Fresado helicoidal es innovador y tiene contras. Ejemplo: tasa de evacuación de viruta no tan rápida, parámetros no tan investigados. Sin embargo, reduce número de configuraciones, mecanizado y utillaje, manteniendo calidad de taladros. Ventaja considerable para fabricantes de prototipos que quieren minimizar utillaje y equipo.
máquina CNC
- Optimizando el Rendimiento del Torno: Combinando Torneado y Fresado para Mecanizado Superior
- Optimice su Cadena de Suministro para Resiliencia y Eficiencia Hoy
- Dominando el Mecanizado de Titanio: Seleccionando las Mejores Herramientas de Fresado para Superaleaciones
- Maximizando la Rentabilidad en Mecanizado Metálico: Coste-Eficiencia y Calidad
- Habilidades Esenciales para Operar Fresadoras CNC
- Elegir la Máquina CNC Ideal: Guía Práctica
- Dominando el Fresado de Cavidades Profundas: Estrategias para Prevenir la Deflexión de la Herramienta y Mejorar la Evacuación de Virutas
- Maximiza la eficiencia del mecanizado CNC: Estrategias probadas para producción superior
- Logrando Tolerancias Ajustadas en Mecanizado CNC: Un Proceso Comprobado de 10 Años
- Cómo Elegir los Materiales Adecuados para Mecanizado CNC: Guía Práctica
- Optimice la producción de chapa: selección de la tecnología de automatización ideal