



Ejemplo de Programa Haas: Redondeo y Chaflaneado de Esquinas – Flujo CNC Paso a Paso
Enviado por: Programador CNC
Resumen
Redondeo y Chaflaneado de Esquinas Haas
Para chaflanes, se usa C con la longitud del chaflán indicada.
Para radios, se usa R con el tamaño del radio indicado.
El bloque de chaflaneado o redondeo puede insertarse entre dos bloques lineales o G01. Estos dos bloques especifican una esquina en la intersección de los dos movimientos lineales.
Dibujo/Imagen
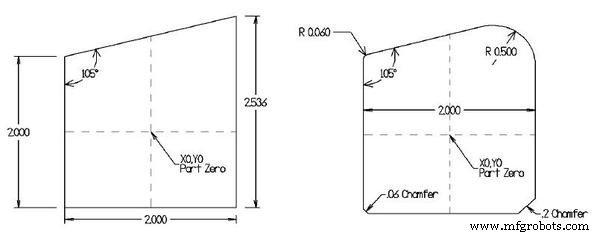
Programa CNC
O00025 T2 M06 (.5 END MILL) (D=.5) G00 G90 G54 X-1.5 Y0 S5000 M03 G43 H02 Z1. M08 G01 Z-0.5 F80. G01 G41 D02 Y-0.5 F80. G03 X-1. Y0 R0.5 F50. G01 Y1. ,R0.06 G01 X1. Y1.5359 ,R0.5 G01 Y-1. ,C0.2 G01 X-1. ,C0.06 G01 Y0 G03 X-1.5 Y0.5 R0.5 G01 G40 Y0 G00 G90 Z0.1 M09 G53 Z0 M30
Ciclo de Taladrado Estándar ECS G81: Entrada de Datos Precisa y Parámetros
Fanuc G43, G44 y G49: Dominando la Compensación de Longitud de Herramienta
máquina CNC
- Ciclo de Repetición de Patrones G73 de Fanuc: Ejemplo y Guía de Programación CNC
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Programación Simple Torno CNC: Ejemplo en Pulgadas para Principiantes
- Ejemplo de Programa de Ciclo de Desbaste G71 de Haas para Desbaste Interior
- Dominando G01: Chaflán y Redondeo de Esquina en Programación CNC
- Programación CNC: Chaflán y Radio Usando G-Code G01
- Comando Haas CNC G71 Arco de Agujeros de Tornillo – Ejemplo Práctico para Taladrado Eficiente
- Domine el Ciclo G81 con Modo Incremental G91: Ejemplo Paso a Paso
- Haas M98 Llamada de Subprograma: Guía Práctica y Código de Ejemplo
- Domine las Llamadas de Subprograma Local M97 en Haas CNC: Ejemplo Paso a Paso
- Guía Completa: Ciclo Frontal G72 Tipo I Desbaste y G70 Acabado en Torno Haas (Compatible Fanuc)