



Guía Completa: Ciclo Frontal G72 Tipo I Desbaste y G70 Acabado en Torno Haas (Compatible Fanuc)
Ejemplo de programación torno Haas que ilustra el uso y programación del Ciclo Frontal de Desbaste G72 Tipo I y Ciclo de Acabado G70. El código funciona también en tornos con control Fanuc con pocos o ningún cambio.
Programa Ejemplo: Haas G72 Tipo I Desbaste Frontal + G70 Acabado
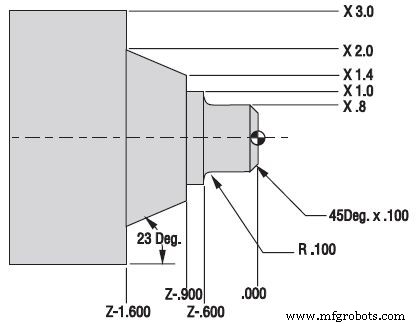
Ejemplo Programa Haas G72 Tipo I Desbaste y G70 Acabado Frontal
O00096
N1  (G72 DESBASTE FRONTAL)
N2  G53 G00 X0. Z0. T0          (Envío a home para cambio herramienta)
N3  T101 (HERRAM. EXTERIOR R.031) (Selecciona Herramienta 1 Offset 1)
N4  G50 S3000
N5  G97 S450 M03
N6  G54 G00 X3.1 Z0.1 M08       (Rápido a punto inicio sobre stock)
N7  G96 S370
N8  G72 P9 Q18 U0.01 W0.01 D0.06 F0.012  (G72 Desbaste Frontal con Comp. Nariz)
N9  G41 G00 Z-1.6               (Inicio secuencia perfil definida por P9 en G72/G70)
N10 G01 X2. F0.008
N11 X1.4 Z-0.9
N12 X1.
N13 Z-0.6
N14 G03 X0.8 Z-0.5 R0.1
N15 G01 Z-0.1
N16 X0.6 Z0.
N17 X-0.062
N18 G40 G00 Z0.1                (Fin perfil definido por Q18 en G72/G70)
N19 G97 S450 M09
N20 G53 G00 X0. Z0. T0          (Home cambio herramienta)
N21 M01                         (Parada opcional)
N22 (G70 ACABADO FRONTAL)
N23 G53 G00 X0. Z0. T0
N24 T202 (HERRAM. EXTERIOR R.015) (Herramienta 2 Offset 2)
N25 G50 S3000
N26 G97 S450 M03
N27 G54 G00 X3.1 Z0.1 M08
N28 G96 S420
N29 G70 P9 Q18                  (Acabado Frontal con G70)
N30 G97 S450 M09
N31 G53 G00 X0. Z0. T0
N32 M30                         (Fin Programa y Reset)
G-Codes Utilizados
| Código | Descripción |
|---|---|
| G00 | Desplazamiento rápido. |
| G01 | Interpolación lineal. |
| G03 | Interpolación circular CCW. |
| G41 | Compensación nariz herramienta IZQUIERDA de la trayectoria. |
| G40 | Cancelar compensación nariz. |
| G50 | Límite máximo RPM husillo. |
| G53 | Posicionamiento en coordenadas máquina (zero shift). |
| G54 | Offset pieza #1 (Work Offset 1 / Setting 56). |
| G72 | Ciclo desbaste frontal (Face Stock Removal). |
| G70 | Ciclo acabado (Finishing Cycle). |
| G96 | Velocidad corte constante ON (CSS). |
| G97 | Cancelar velocidad corte constante. |
M-Codes Utilizados
| Código | Descripción |
|---|---|
| M01 | Parada opcional de programa. |
| M03 | Arranque husillo ADELANTE (horario). |
| M30 | Fin programa y reset al inicio. |
Parámetros G72 Clave: P=inicio perfil, Q=fin perfil, U=exceso X (diámetro), W=exceso Z, D=profundidad pasada, F=avance. G70 usa mismo P/Q para repetir perfil con herramienta de acabado.
Domina la Interpolación Circular: Ejemplo de Programación #1
Interpolación Circular para Mecanizado CNC: Usos Prácticos y Ejercicios - Parte 6
máquina CNC
- Domine el Ciclo de Ranurado G75 de Fanuc: Guía de Programación CNC Paso a Paso
- Ciclo de Repetición de Patrones G73 de Fanuc: Ejemplo y Guía de Programación CNC
- Domine la Programación CNC: Ciclo de Desbaste G71 y Acabado G70 de Fanuc con Ejemplo
- Domine el Ciclo de Frontal G72 de Fanuc: Guía Completa y Consejos de Programación
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Fanuc G70 y G71: Ejemplo de Programa CNC para Ciclos Desbaste y Acabado
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Ejemplo de Programa de Ciclo de Desbaste G71 de Haas para Desbaste Interior
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Ejemplo Completo de Ciclo de Desbaste Frontal Fanuc G94 para Mecanizado CNC
- Ciclo de Desbaste Frontal Fanuc G72: Formato de Una Línea para Controladores 10T/11T/15T