



Domina la Interpolación Circular: Ejemplo de Programación #1
Este ejemplo de programación de interpolación circular muestra qué es la interpolación circular y cómo programarla.
Antes de empezar, lee los artículos Conceptos y Programación de Interpolación Circular (listados abajo). Tras leerlos, este ejemplo te resultará muy sencillo.
Ejemplo Programación Interpolación Circular 1 (Uso de R)
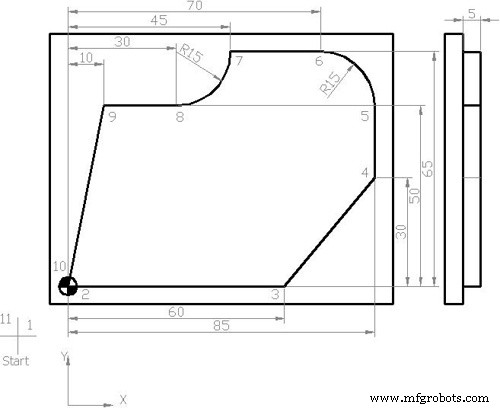
Ejemplo Programación Interpolación Circular
N5  G00 G54 G64 G90 G17 X-20 Y-20 Z50
N10 S450 M03 F250 D01 (FRESADORA 12.5 MM DIA)
N15 C0
N20 Z5
N25 G01 Z0
N30 Z-5
N35 G42 X0 Y0 M08          (Movimiento lineal)
N40 X60 Y0                 (Movimiento lineal)
N45 X85 Y30                (Movimiento lineal)
N50 X85 Y50                (Movimiento lineal)
N55 G03 X70 Y65 U15        (Movimiento circular G03 CCW y U para radio arco)
N60 G01 X45 Y65            (Movimiento lineal)
N65 G02 X30 Y50 U15        (Movimiento circular G02 CW y U para radio arco)
N70 G01 X10 Y50            (Movimiento lineal)
N75 X0 Y0                  (Movimiento lineal)
N80 G40 X-20 Y-20
N85 G00 Z50 M09
N90 Y100
N95 M30
Pieza Terminada: Tras el mecanizado, el componente tendrá este aspecto:
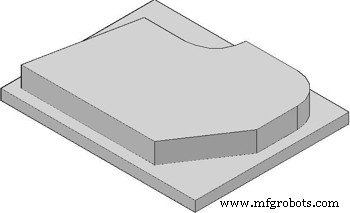
Componente Mecanizado
Explicación del Programa CNC
Bloques N35-N50 (puntos 2-3, 3-4, 4-5): Movimientos lineales → G01 (interpolación lineal).
Punto 5-6: No es lineal, la herramienta sigue una trayectoria circular → G02/G03.
Para programar G02/G03 se necesitan:
- Punto final (End-point): X, Y.
- Radio entre inicio y fin: R (o U en Sinumerik).
En punto 6: Final X=70, Y=65; Radio R=15 (U15). Bloque: G03 X70 Y65 U15.
Punto 6-7: Lineal (G01). Punto 7-8: Circular horario → G02 X30 Y50 U15 (verificar dirección CW).
Resto: movimientos lineales.
Programa con Sistema Incremental G91
N35 G42 X0 Y0 M08
N40 G91 X60 Y0
N45 X25 Y30
N50 X0 Y20
N55 G03 X-15 Y15 U15
N60 G01 X-25 Y0
N65 G02 X-15 Y-15 U15
N70 G01 X-20 Y0
N75 X-10 Y-50
Explicación G-Codes / M-Codes / S, F, D
| Código | Significado |
|---|---|
| G00 | Rapid traverse. |
| G54 | Cero pieza #1. |
| G64 | Modo trayectoria continua. |
| G90 | Cotas absolutas. |
| G17 | Plano X-Y. |
| G42 | Compensación radio herramienta (derecha). |
| G40 | Cancelar compensación radio. |
| G02 | Interpolación circular CW. |
| G03 | Interpolación circular CCW. |
| S | Velocidad husillo. |
| F | Avance ejes. |
| M | M03=horario, M04=antihorario. |
| D | Número herramienta. |
| M08 | Refrigerante ON. |
| M09 | Refrigerante OFF. |
| M30 | Fin programa principal. |
máquina CNC
- Guía de Programación CNC de Torno para Principiantes
- Programación CNC para Principiantes: Aprenda con un Ejemplo Práctico
- Guía Paso a Paso de Programación de Torno CNC: Chaflán, Conicidad, Ranura y Arco
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco
- Interpolación Circular CNC G02 (Horaria) – Ejemplo Práctico Programación G-Code
- Ejemplo Programa CNC: Interpolación Circular G03 – Domine las Matemáticas del Mecanizado CNC
- Domine la Interpolación Circular G02/G03 en CNC: Ejemplo Paso a Paso
- Guía Paso a Paso de Programación de Centro de Mecanizado CNC para Principiantes
- Interpolación Circular en Fresado CNC: Ejemplo Práctico de Programa G02/G03
- DIN 66025: Guía Completa de Códigos Programación CN
- Programación Wire EDM: Guía Completa CNC para Mecanizados por Electroerosión