



Dominando la interpolación circular en Haas CNC: Programación práctica G02/G03 y ejemplos
Explicación de la interpolación circular en fresado CNC Haas con programas de ejemplo, estos ejemplos muestran cómo se pueden dar IJK o R en el programa CNC al programar interpolación circular con códigos G02 G03.
Interpolación circular en Haas
¿Por qué usar IJK cuando R es más fácil de programar?
R es más fácil de definir, aunque es más fácil cometer un error y obtener un radio incorrecto. Si se usa R y cometes un error con el punto de inicio o final, y la máquina aún puede realizar el radio y lo hace, tendrás un radio incorrecto.
Si cometes un error con el método I, J, K, la máquina tendrá más probabilidades de detenerse y dar una alarma antes de ejecutarlo.
Aunque usar R en G02 o G03 sigue siendo más fácil y el método preferido para programar manualmente un arco.
Qué es R
R es la distancia desde el punto de inicio al centro del círculo.
Qué es IJK
"I" = Distancia incremental desde el punto de inicio al centro del arco en el "eje X".
"J" = Distancia incremental desde el punto de inicio al centro del arco en el "eje Y".
"K" = Distancia incremental desde el punto de inicio al centro del arco en el "eje Z".
Cuándo usar R negativo
Con un R positivo, el control generará una trayectoria circular de 180 grados o menos, pero para generar una trayectoria circular de más de 180 grados, se debe especificar un R negativo. Cuando se usa R, no es posible un arco completo de 360 grados. Se requiere X, Y o Z para especificar un punto final diferente del inicial. Así, cualquier arco menor a 360 grados puede realizarse con un comando R en G02 o G03.
Cómo cortar un arco de 360 grados o círculo completo
El uso de I, J o K es la única forma de cortar un arco completo de 360 grados; en este caso, el punto de inicio es el mismo que el final y no se necesita X, Y ni Z. Para cortar un círculo completo de 360°, no necesitas especificar un punto final X, Y o Z; solo programa I, J o K para definir el centro del círculo.
Programa de ejemplo
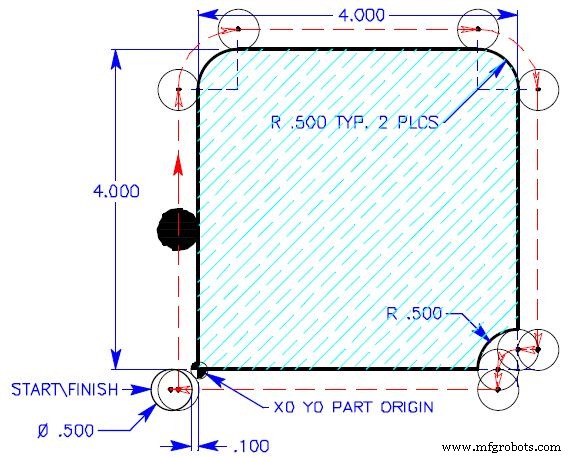
NOTA: Los ejemplos de movimientos circulares no usan compensación de radio de herramienta, por lo que los movimientos circulares se definen desde el centro de la herramienta alrededor del arco.
G02 G03 con R
O0010 (INTERPOLATION EXERCISE) T1 M06 (1/2 DIA. 4FLT. END MILL) G90 G54 G00 X-0.35 Y-0.25 S1450 M03 G43 H01 Z0.1 M08 G01 Z-0.625 F50. X-0.25 F14.5 Y3.5 G02 X0.5 Y4.25 R0.75 G01 X3.5 G02 X4.25 Y3.5 R0.75 G01 Y0.25 X4. G03 X3.75 Y0. R0.25 G01 Y-0.25 X-.35 G00 Z1. M09 G28 G91 Z.0 M05 M30
G02 G03 con IJK
O0010 (INTERPOLATION EXERCISE) T1 M06 (1/2 DIA. 4FLT. END MILL) G90 G54 G00 X-0.35 Y-0.25 S1450 M03 G43 H01 Z0.1 M08 G01 Z-0.625 F50. X-0.25 F14.5 Y3.5 G02 X0.5 Y4.25 I0.75 J0. G01 X3.5 G02 X4.25 Y3.5 I0. J-0.75 G01 Y0.25 X4. G03 X3.75 Y0. I0. J-0.25 G01 Y-0.25 X-.35 G00 Z1. M09 G28 G91 Z.0 M05 M30
máquina CNC
- Fundamentos de fresado CNC: guía rápida de referencia para operadores profesionales
- Domina el Fresado CNC: Guía Completa de Operación y Configuración
- Seguridad fresadora CNC: Guía completa para operadores
- Grabado CNC de armas: 3 métodos probados de marcado para cumplir estándares ATF
- Corte de Precisión de Espuma PU con Fresadoras CNC: Una Solución Comprobada
- Fresadora CNC vs Router CNC: Diferencias Clave y Cómo Elegir la Herramienta Adecuada
- Mecanizado CNC vs Manual: Diferencias Clave y Cuándo Elegir Cada Uno
- Fresado y Torneado CNC de Precisión: Ahorre Tiempo, Reduzca Costes
- Ejemplo Programa CNC: Interpolación Circular G03 – Domine las Matemáticas del Mecanizado CNC
- Domine las Llamadas de Subprograma Local M97 en Haas CNC: Ejemplo Paso a Paso
- Fundamentos de programación CNC: Tutoriales paso a paso y código de ejemplo