



Domina la Interpolación Circular: Ejemplo de Programación Paso a Paso #2
Aunque el dibujo parece complejo, su programación es sencilla. Antes de abordar este ejercicio, debes leer los artículos de conceptos de interpolación circular:
- Conceptos y Programación Parte 1 (Conceptos)
- Parte 2 (Uso de R)
- Parte 3 (Uso de I J K)
- Parte 4 (Radio R desconocido)
- Parte 5 (Ejemplos)
- Parte 6 (Usos y Ejercicios)
Y el ejercicio anterior: Ejemplo de Programación Interpolación Circular 1.
Ejemplo de Programación Interpolación Circular 2
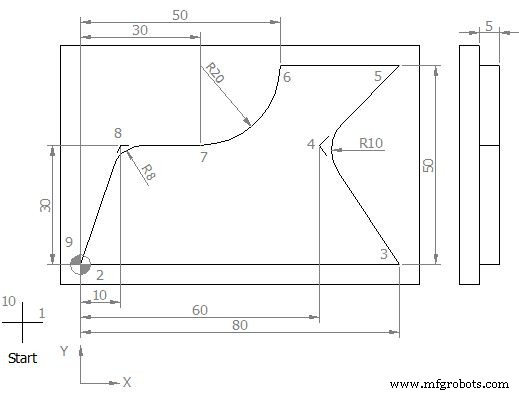
Ejemplo Programación Interpolación Circular 2
N5  G00 G54 G64 G90 G17 X-20 Y-20 Z50
N10 S450 M03 F250 D01 (FRESADORA 12.5 MM DIA)
N15 C0
N20 Z5
N25 G01 Z0
N30 Z-5
N35 G42 X0 Y0 M08
N40 X80 Y0
N45 X60 Y30 U10
N50 X80 Y50
N55 X50 Y50
N60 G02 X30 Y30 U20
N65 G01 X10 Y30 U8
N70 X0 Y0
N75 G40 X-20 Y-20
N80 G00 Z50 M09
N85 Y100
N90 M30
Pieza Terminada: Tras el mecanizado, la pieza tendrá esta geometría:
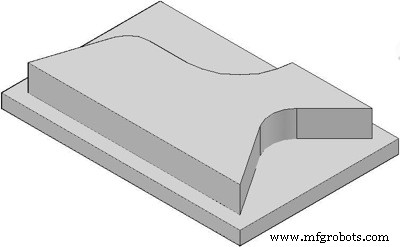
Pieza Completada
Explicación de G-Codes y M-Codes
| Código | Descripción |
|---|---|
| G00 | Desplazamiento rápido. |
| G54 | Cero pieza #1. |
| G64 | Modo trayectoria continua. |
| G90 | Cotas absolutas. |
| G17 | Plano X-Y. |
| G42 | Compensación radio herramienta (lado derecho). |
| G40 | Cancelar compensación radio. |
| G02 | Interpolación circular horario (CW). |
| G03 | Interpolación circular antihorario (CCW). |
| S | Velocidad husillo. |
| F | Avance ejes. |
| M | Funciones M (M03=horario, M04=antihorario). |
| D | Número herramienta / offset radio. |
| M08 | Refrigerante ON. |
| M09 | Refrigerante OFF. |
| M30 | Fin programa principal. |
Detalles Clave
- N45:
X60 Y30 U10- Movimiento lineal con chaflán/radio U10 (específico Sinumerik). - N60:
G02 X30 Y30 U20- Arco CW con radio 20 (U20). - N65:
G01 X10 Y30 U8- Lineal con chaflán U8.
Este ejemplo combina movimientos lineales, circulares con radio (U/R), y compensación de radio herramienta activa.
Tutorial Programación Torno CNC: Torneado Interior/Exterior y Mandrinado Sin Ciclos Predefinidos
Sandvik Coromant: Recomendaciones de Avance y Profundidad de Corte para Acabado a Desbaste
máquina CNC
- Guía de Programación CNC de Torno para Principiantes
- Programación CNC para Principiantes: Aprenda con un Ejemplo Práctico
- Guía Paso a Paso de Programación de Torno CNC: Chaflán, Conicidad, Ranura y Arco
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco
- Interpolación Circular CNC G02 (Horaria) – Ejemplo Práctico Programación G-Code
- Ejemplo Programa CNC: Interpolación Circular G03 – Domine las Matemáticas del Mecanizado CNC
- Domine la Interpolación Circular G02/G03 en CNC: Ejemplo Paso a Paso
- Guía Paso a Paso de Programación de Centro de Mecanizado CNC para Principiantes
- Domine la Interpolación Circular Fanuc (G02/G03) con Ejemplo Práctico
- DIN 66025: Guía Completa de Códigos Programación CN
- Programación Wire EDM: Guía Completa CNC para Mecanizados por Electroerosión