



Domine la Interpolación Circular Fanuc (G02/G03) con Ejemplo Práctico
Interpolación Circular Fanuc
Los comandos de interpolación circular Fanuc (G02, G03) mueven la herramienta a lo largo de un arco circular.
G02 – Interpolación circular horario.
G03 – Interpolación circular antihorario.
Cómo Programar Interpolación Circular
En tornos CNC con control Fanuc, la interpolación circular horaria (arco) puede programarse así:
N10 G02 X Z R o N10 G02 X Z I K
Explicación
N10 G02 X Z R
X – Punto final arco en eje X
Z – Punto final arco en eje Z
R – Radio del arco.
N10 G02 X Z I K
X – Punto final arco en eje X.
Z – Punto final arco en eje Z.
I – Distancia desde punto inicio arco a centro arco en eje X.
K – Distancia desde punto inicio arco a centro arco en eje Z.
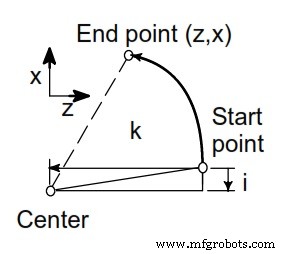
Interpolación Circular Fanuc G02
Ejemplo Código G Fanuc Interpolación Circular G02
El siguiente ejemplo está programado de varias formas. Los programadores pueden usar método G02/G03 X Z R o G02/G03 X Z I K si el control lo permite.
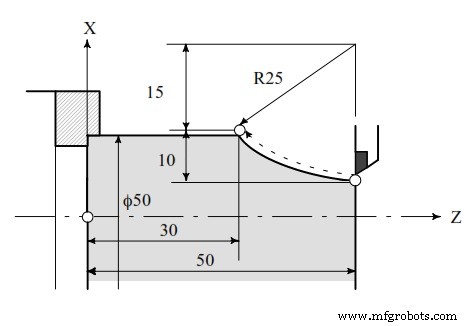
Ejemplo Código G Fanuc Interpolación Circular G02
(Programación en diámetro)
G02 X50 Z30 I25 F0.3
G02 U20 W-20 I25 F0.3
G02 X50 Z30 R25 F0.3
G02 U20 W-20 R25 F0.3
máquina CNC
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Código G32 de Rosca Fanuc CNC Explicado – Domine el Corte de Rosca
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco
- Interpolación Circular CNC G02 (Horaria) – Ejemplo Práctico Programación G-Code
- Ejemplo Programa CNC: Interpolación Circular G03 – Domine las Matemáticas del Mecanizado CNC
- Domine la Interpolación Circular G02/G03 en CNC: Ejemplo Paso a Paso
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Tutorial de Interpolación Circular CNC: Domina los G-Codes G02 y G03
- Ejemplo de Fresado CNC: G90 Absoluto, G91 Incremental e Interpolación Circular G02/G03
- Interpolación Circular CW G02 en CNC: Programa de Muestra para Principiantes