



Interpolación cilíndrica Fanuc G07.1: Ejemplo de programación CNC paso a paso
Enviado por: programador CNC
Dibujo/Imagen
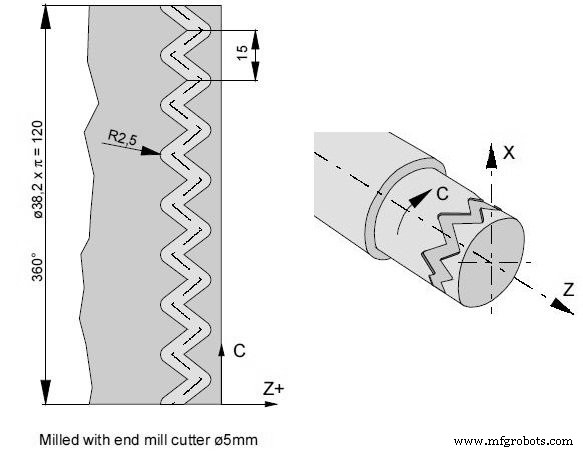
Programa CNC
O0002 (Interpolación Cilíndrica) N15 T0505 N25 M13 (Herramienta accionada ON horario) N30 G97 S2000 N32 M52 (Posicionamiento de husillo eje C ON) N35 G07.1 C19.1 (Inicio interpolación / radio de pieza en bruto) N37 G94 F200 N40 G0 X45 Z-5 N45 G1 X35 C0 Z-5 N50 G1 Z-15 C22.5 N55 Z-5 C45 N60 Z-15 C67.5 N65 Z-5 C90 N70 Z-15 C112.5 N75 Z-5 C135 N80 Z-15 C157.5 N85 Z-5 C180 N90 Z-15 C202.5 N95 Z-5 C225 N100 Z-15 C247.5 N105 Z-5 C270 N110 Z-15 C292.5 N115 Z-5 C315 N120 Z-15 C337.5 N125 Z-5 C360 N130 X45 N135 G07.1 C0 (Fin interpolación) N140 M53 (Eje C OFF) N145 G0 X80 Z100 M15 N150 M30
Guía completa de programación CNC Heidenhain Flex K
Programa macro‑B OD Jaw optimizado para DOOSAN PUMA en FANUC 31i
máquina CNC
- Domine el Ciclo de Ranurado G75 de Fanuc: Guía de Programación CNC Paso a Paso
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Fanuc G20: Dominando la Programación CNC en Pulgadas – Ejemplo Práctico
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco
- Ejemplo Programa CNC: Interpolación Circular G03 – Domine las Matemáticas del Mecanizado CNC
- Domine la Interpolación Circular G02/G03 en CNC: Ejemplo Paso a Paso
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Ejemplo Completo de Ciclo de Desbaste Frontal Fanuc G94 para Mecanizado CNC
- Demo del Ciclo de Desbaste Frontal Fanuc G72 – Guía Paso a Paso de Programación CNC
- Ciclo de Desbaste Frontal Fanuc G72: Tutorial de Formato de Una Línea CNC
- Ejemplo de Rotación de Coordenadas Fanuc G68 para Mecanizado CNC