



Fanuc G15/G16 Interpolación de Coordenadas Polares – Fin e Inicio de Operaciones
G15 Fin Interpolación Coordenadas Polares
G15 Fin Interpolación Coordenadas Polares
Programación
G15
G16 Inicio Interpolación Coordenadas Polares
G16 Inicio Interpolación Coordenadas Polares
Programación
G16
Entre G16 y G15 los puntos pueden definirse por coordenadas polares.
La selección del plano en el que se pueden programar coordenadas polares ocurre con G17 – G19.
Con la dirección del primer eje se programará el radio,
con la dirección del segundo eje el ángulo,
ambos relativos al origen de pieza.
Ejemplo
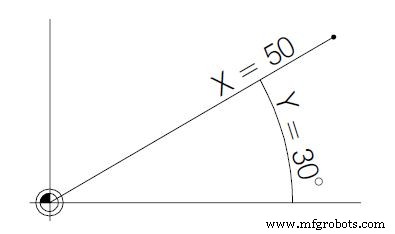
N75 G17 G16 N80 G01 X50 Z30 primer eje: radio X=50 segundo eje: ángulo Y=30
Dominando Fanuc G17, G18, G19: Selección de Planos para Control CNC Preciso
Desbloqueo Optimizado de Torreta con Okuma M203: Guía de Comando NC
máquina CNC
- Diseño para Sostenibilidad: Empiece con el Fin en Mente
- Guía Completa de Códigos G CNC para Controles Fanuc
- Ejemplo de Rotación de Coordenadas Fanuc G68 para Mecanizado CNC
- Fanuc G68 Rotación de Coordenadas: Alineación Precisa de Ejes para Mecanizado CNC
- Ejemplo de Subprograma Fanuc: Simplifique la Programación CNC con Técnicas de Subrutina
- Dominando el Comando de Pausa G04 de Fanuc para Temporización CNC Precisa
- Domine la Interpolación Circular Fanuc (G02/G03) con Ejemplo Práctico
- Fanuc 21 Control CNC: Referencia Completa de Códigos de Alarma
- Domina la Interpolación Circular: Ejemplo de Programación Paso a Paso #2
- Fanuc G04 Pausa: Dominar los comandos de pausa en CNC
- Referencia completa de códigos G Fanuc para programación CNC