



Tutorial Programación Torno CNC: Torneado Interior/Exterior y Mandrinado Sin Ciclos Predefinidos
Ejemplo completo de programación CNC para torno con operaciones de torneado exterior (OD), interior (ID) y mandrinado (boring). Imprescindible para aprender/practicar programación de torno sin usar ciclos predefinidos (canned cycles), entendiendo la cinemática fundamental.
Ejemplo Básico Programación Torno CNC (Torneado y Mandrinado)
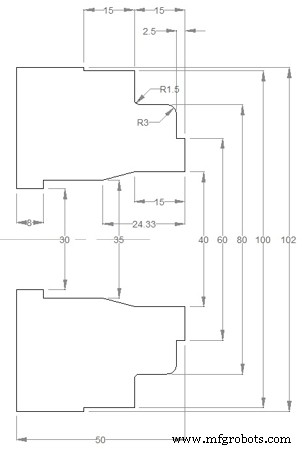
Ejemplo Torno CNC Torneado Mandrinado
O0000
N10 (ø30 TALADRO) G50 T0200 G97 S250 M03 G00 X0 Z5.0 T0202 M08 G01 Z-5.0 F0.07 W1.0 Z-40.0 F0.25 G00 Z5.0 Z-39.0 G01 Z-60.0 G00 Z10.0 X200.0 Z200.0 T0200 M01
N20 (Desbaste diámetro exterior) G50 S1500 T0100 G96 S180 M03 G00 X94.0 Z5.0 T0101 M08 G01 Z-14.8 F0.27 G00 U2.0 Z0.5 G01 X28.0 F0.23 G00 X87.0 W1.0 G01 Z-14.8 F0.27 G00 U2.0 Z1.0 X80.5 G01 Z-14.1 G02 X81.9 Z-14.8 R0.7 G00 X100.5 W1.0 G01 Z-29.8 G00 U2.0 Z-1.0 G01 X60.5 F0.23 G00 X82.0 W1.0 Z-2.4 G01 X60.5 X72.9 G03 X80.5 Z-6.2 R3.8 G00 U2.0 Z5.0 X200.0 Z200.0 T0100 M01
N30 (Desbaste diámetro interior) G50 S1500 T0400 G96 S180 M03 G00 X34.5 Z3.0 T0404 M08 G01 Z-41.8 F0.27 G00 U-0.5 Z1.0 X39.5 G01 Z-15.0 X34.5 Z-24.3 G00 Z10.0 X200.0 Z200.0 T0400 M01
N40 (Acabado exterior) G50 S1800 T0500 G96 S200 M03 G00 X63.0 Z5.0 T0505 M08 Z0 G01 X38.0 F0.2 G00 X60.0 Z3.0 G42 Z1.0 G01 Z-2.5 F0.2 X74.0 G03 X80.0 Z-5.5 R3.0 G01 Z-13.5 G02 X83.0 Z-15.0 R1.5 G01 X100.0 Z-30.0 X102.0 G40 G00 U2.0 W1.0 G00 Z10.0 X200.0 Z200.0 T0500 M01
N50 (Acabado interior) G50 S1800 T0600 G96 S200 M03 G00 X40.0 Z5.0 T0606 M08 G41 Z1.0 G01 Z-15.0 F0.2 X35.0 Z-24.33 Z-42.0 X29.0 G40 G00 Z10.0 X200.0 Z200.0 T0600 M09 M30
Estructura del Programa
- N10 - Taladrado centrado: G50 limit rpm, G97 rpm fijo, taladro Z-60 con avance variable.
- N20 - Desbaste exterior (OD Rough): G96 CSS, pasadas en X (U2.0 = 2mm radio), perfiles con G01/G02/G03, compensación nariz G41.
- N30 - Desbaste interior (ID Rough): Herramienta barra, entrada X34.5, desbaste hacia centro (U-0.5).
- N40 - Acabado exterior (OD Finish): Herramienta acabado, G42 comp. nariz derecha, perfil final con radios R.
- N50 - Acabado interior (ID Finish): G41 comp. izquierda interior, perfil final.
Valor Educativo
Al no usar G71/G70/G72, el programador debe escribir cada pasada y transición, comprendiendo:
- Cinemática de interpolación lineal (G01) y circular (G02/G03).
- Gestión de compensación de nariz de herramienta (G41/G42) en giros interiores/exteriores.
- Cambios de herramienta, límites de rpm (G50), velocidad constante (G96).
- Uso de coordenadas absolutas (X, Z) e incrementales (U, W).
Base fundamental antes de pasar a ciclos predefinidos de alto nivel.
Descarga de Manuales ProtoTRAK CNC: Seguridad, Programación y Operación
Domina la Interpolación Circular: Ejemplo de Programación Paso a Paso #2
máquina CNC
- Domine la Programación CNC: Ciclo de Desbaste G71 y Acabado G70 de Fanuc con Ejemplo
- Guía de Programación CNC de Torno para Principiantes
- Guía Paso a Paso de Programación de Torno CNC: Chaflán, Conicidad, Ranura y Arco
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco
- Programación Simple Torno CNC: Ejemplo en Pulgadas para Principiantes
- G75 Ciclo Enlatado de Ranurado: Ejemplo y Guía de Programación CNC
- Guía de Programación CNC: Ejemplo de Ciclo de Rosca Cónica G92
- Dominando el Ciclo de Rosca G76: Guía de Corte de Rosca CNC
- Domine el Ciclo de Torneado G20 en Tornos Fanuc 21TB CNC
- Dominando el Ciclo de Desbaste Longitudinal G71: Guía de Programación Mazak CNC
- Dominando el Ciclo de Desbaste G71: Ejemplo de Código para Torno CNC Fanuc