



Tutorial Subprograma CNC: Usando Modo Incremental G91 para Control Preciso Eje Z
Enviado por: Mecanizador
Dibujo/Imagen
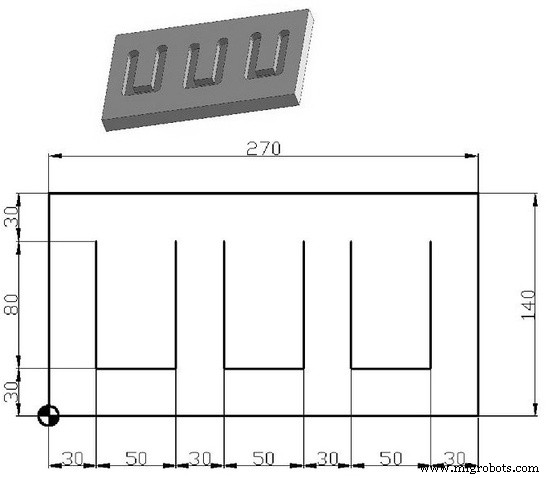
Programa CNC
;Programa Principal O777 G91 G28 Z0 M06 T01 M03 S1200 G90 G54 G43 H1 G00 X30 Y110 Z2 M98 P030888 (llama subprog O888 tres veces) G28 Z0 M30 ;Subprograma O888 G91 G01 Z-9 F200 Y-80 X50 Y80 G00 Z9 G00 X30 M99
Domine Frontado Torno CNC: Usando Ciclo Fanuc G94 para Componentes Precisos
Guía completa de alarmas del controlador CNC D.Electron Z32
máquina CNC
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Fanuc G20: Dominando la Programación CNC en Pulgadas – Ejemplo Práctico
- Domina el Ciclo G81 de Taladrado con Modo Incremental G91: Ejemplo Práctico de Taladrado Repetido
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Ejemplo de Fresado CNC: G90 Absoluto, G91 Incremental e Interpolación Circular G02/G03
- Optimización del Taladrado CNC: Ciclo G81 en Placa de Cuadrícula – Programa de Ejemplo Práctico
- Domine el Ciclo G81 con Modo Incremental G91: Ejemplo Paso a Paso
- Domine el Ciclo G82 de Taladrado con Pausa: Ejemplo CNC de Fresado
- Haas M98 Llamada de Subprograma: Guía Práctica y Código de Ejemplo
- Domine las Llamadas de Subprograma Local M97 en Haas CNC: Ejemplo Paso a Paso
- Fundamentos de programación CNC: Tutoriales paso a paso y código de ejemplo