



Optimización del ciclo de taladrado Fanuc G81 para centrado eficiente
El ciclo de taladrado G81 se usa para operaciones simples de taladrado/centrado.
Sintaxis
G81 X... Y... Z... R... K... F...
| Parámetro | Descripción |
|---|---|
| X | Posición del agujero en eje X. |
| Y | Posición del agujero en eje Y. |
| Z | Profundidad, la herramienta avanza con avance hasta la profundidad Z partiendo del plano R. |
| R | Posición del plano R. |
| K | Número de repeticiones del ciclo (si se requiere) |
| F | Avance. |
Una vez definido el ciclo de taladrado G81, el ciclo enlatado se repite en cada posición X-Y en bloques secuenciales. Por tanto, el ciclo G81 debe cancelarse con G80.
Uso
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 X30 N60 Y30 N70 X90 N80 Y10 N90 G80
En el ejemplo anterior, el taladrado comienza con el ciclo G81 en X10 Y30, así que el primer taladro será en X10 Y30, luego el segundo en Y10, tercero en X30, cuarto en Y30, quinto en X90 y el último en Y10, porque el siguiente bloque tiene G80, por lo que el ciclo de taladrado no se repetirá más.
Funcionamiento
Breve descripción de cómo opera el ciclo de taladrado G81:
1- Avance rápido a la posición X,Y especificada (posición de taladrado).
2- Avance rápido a la posición del plano R.
3- Taladrado con avance especificado desde el plano R hasta la posición de profundidad Z.
4- Avance rápido al nivel inicial o al plano R según modos G98, G99.
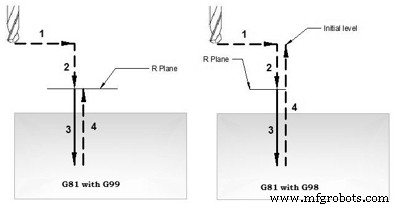
Funcionamiento del ciclo de taladrado G81
Modos G98 G99
Tras completar la profundidad de taladrado, el retorno se hace con avance rápido; la altura de retorno puede controlarse usando G98 o G99.
G98 El taladro retorna al nivel inicial
G99 El taladro retorna al plano R.
G98, G99 pueden usarse múltiples veces durante el ciclo de taladrado G81.
Ejemplo
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Taladrado repetido
Con el ciclo de taladrado G81, la operación de taladrado puede repetirse múltiples veces. El taladrado se repite K veces cuando ese parámetro se da con G81.
El taladrado repetido se usa normalmente con modo incremental G91, y un buen ejemplo es el taladrado de placa de cuadrícula. El ejemplo de taladrado repetido se da a continuación.
Ejemplos de funcionamiento
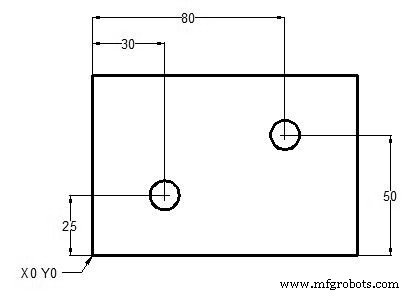
Ejemplo de ciclo de taladrado G81
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S1200 M03 N40 G43 H01 Z5 M08 N50 G81 Z-10 R2 F75 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
Ejemplo G98 G99
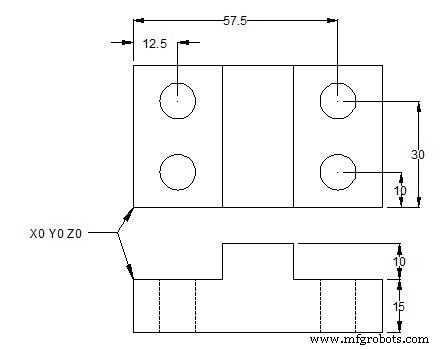
Uso del ciclo de taladrado G81 con G98 G99
N10 M06 T1 N20 G90 G00 X12.5 Y10 Z12 S1000 M03 N30 G99 G81 X12.5 Y10 Z-17 R2 F75 N40 Y30 N50 G98 X57.5 N60 G99 Y10 N70 G91 G80 G28 X0 Y0 Z0 M05 N80 M30
Ejemplo de taladrado repetido
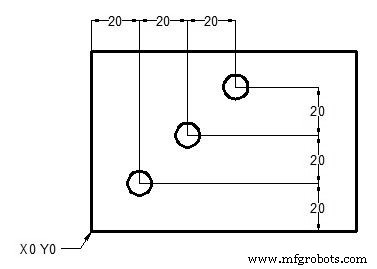
Taladrado repetido con ciclo de taladrado G81
T1 M6 G00 G90 G40 G21 G17 G94 G54 X0 Y0 S1000 M03 G43 H1 Z100 Z3 G81 G99 G91 X20 Y20 R3 Z-20 K3 F100 M08 G80 G00 G90 Z100 M30
O
T1 M6 G00 G90 G40 G21 G17 G94 G54 X20 Y20 S1000 M03 G43 H1 Z100 Z3 G81 G99 R3 Z-20 F100 M08 G91 X20 Y20 K2 G80 G00 G90 Z100 M30
máquina CNC
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Taladrado a Golpe Eficiente en Torno Fanuc CNC con Ciclo G74
- Domine el Ciclo de Ranurado G75 de Fanuc para Operaciones CNC Precisas
- Domina el Ciclo G81 de Taladrado con Modo Incremental G91: Ejemplo Práctico de Taladrado Repetido
- Ejemplo de Fresado CNC: Dominando el Ciclo Enlatado de Taladrado G81
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Domine el Ciclo G81 con Modo Incremental G91: Ejemplo Paso a Paso
- Ciclo Fanuc G83 de Taladrado a Golpes: Guía para Taladrado de Agujeros Profundos
- Crear un ciclo de taladrado G81 personalizado usando macro Fanuc y llamada modal G66
- ECS G81/3: Ciclo de Taladrado de 3 Capas – Taladrado Multi-Zona Eficiente
- Ciclo de Taladrado Estándar ECS G81: Entrada de Datos Precisa y Parámetros