



6 estrategias probadas para optimizar la eficiencia del fresado CNC
En el mecanizado CNC, el método de fresado se refiere al método de planificación de trayectoria cuando la herramienta completa el fresado de la pieza. En el procesamiento de la misma pieza, varios métodos de fresado pueden cumplir con los requisitos de tamaño y precisión de la pieza, pero la eficiencia de procesamiento no es la misma.
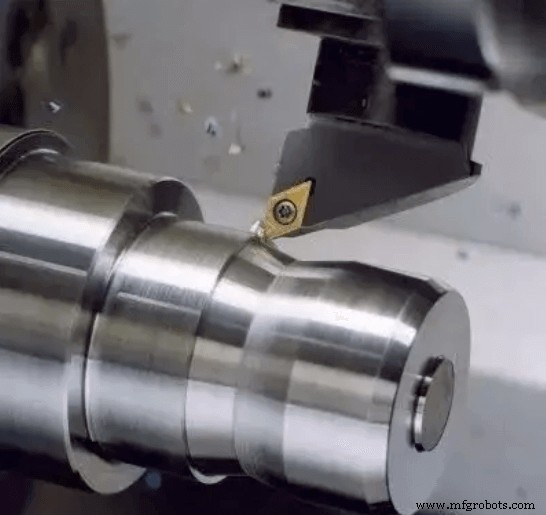
Clasificación de métodos de fresado
Los métodos de fresado se pueden dividir en 4 categorías:
(1) Fresado unidireccional
(2) Fresado reciproco
(3) Fresado circular
(4) Fresado compuesto
Un paso compuesto es una mezcla de los tres primeros pasos. Se usan pasadas unidireccionales o reciproca, que son todos pasadas de fresado en términos de estrategias de mecanizado. Por lo tanto, según las diferentes estrategias de procesamiento, el método de fresado se puede dividir en fresado por filas, fresado circular y otros métodos especiales. Los cortes por filas y cortes circulares son comúnmente usados.
El método de fresado por líneas es beneficioso para la velocidad de avance máxima de la máquina-herramienta, y la calidad de la superficie fresada también es mejor que la del proceso de fresado circular. Sin embargo, cuando una cavidad plana compleja tiene múltiples protuberancias que forman múltiples contornos internos, a menudo se genera una acción adicional de elevación de la herramienta, es decir, en algún lugar de la trayectoria de la herramienta, ya sea para evitar interferencia entre la herramienta y la protuberancia, o para devolver la herramienta al área restante sin procesar, elevar la herramienta para que esté a cierta altura del plano de mecanizado, y luego trasladar al inicio de otra trayectoria de herramienta, y luego continuar la acción de fresado.
La trayectoria de herramienta de fresado por líneas está compuesta principalmente por una serie de segmentos de línea recta paralelos a una cierta dirección fija, y el cálculo es simple. Adecuado para acabado de bolsillos simples o desbaste con gran remoción de excedente.
En el fresado circular, la herramienta viaja a lo largo de una trayectoria con contornos de borde similares, que está compuesta por un conjunto de curvas cerradas, lo que puede garantizar que la herramienta mantenga el mismo estado de fresado al mecanizar piezas. Dado que el proceso de fresado circular construye el gráfico de trayectoria circular actual a través de compensación continua para calcular la siguiente trayectoria circular, el cálculo es complicado y lleva tiempo. Es adecuado para el procesamiento de cavidades complejas y superficies curvas.
6 claves para la mejora del fresado CNC
1. La forma y elementos geométricos de la propia pieza
La forma y elementos geométricos de la propia pieza incluyen la forma geométrica del dominio de procesamiento, el tamaño y ubicación de la isla, etc. Esta es una característica inherente de la propia pieza, y es un factor inmutable, pero es el factor fundamental que determina la forma de fresado.
2. Ruta de proceso
La ruta de proceso es un proceso directo para lograr el propósito de procesamiento, y es la base directa para la selección del método de fresado. La ruta de proceso determina la secuencia de dominios de procesamiento, la fusión y división de islas, la división de desbaste, semi-acabado y acabado, etc. Hay muchas rutas tecnológicas para lograr el objetivo, lo que determina las diferentes elecciones del método de fresado.
3. Material de la pieza
El material de la pieza también es uno de los factores que determinan el método de fresado. El material de la pieza es un objeto de procesamiento directo y no afecta directamente el método de fresado, pero afectará la selección de material de herramienta, tamaño, método de procesamiento, etc., afectando así indirectamente la forma de fresado. La forma y tamaño del blank de la pieza causarán si la distribución del excedente de mecanizado de cada parte de la pieza es uniforme. Al mismo tiempo, para la pieza con blank opcional, la diferencia en el tamaño y forma del blank cambiará el método de sujeción, la redistribución del área de procesamiento, etc., lo que afectará la estrategia de procesamiento, llevando a diferentes formas de toma de cuchillo.
4. El método de sujeción y fijación de la pieza
El método de sujeción y fijación de la pieza también afecta indirectamente el método de fresado. Cambia, la vibración afecta la forma de la herramienta.
5. Selección de herramientas
La selección de herramientas incluye material de herramienta, forma de herramienta, longitud de herramienta, número de dientes de herramienta, etc. Estos parámetros determinan el área y frecuencia de contacto entre la herramienta y la pieza, determinando así el volumen de material de fresado por unidad de tiempo y la carga de la máquina-herramienta. Su resistencia al desgaste y vida de la herramienta determinan la longitud del tiempo de fresado. Entre ellos, el tamaño de la herramienta (es decir, diámetro) tiene un impacto directo en la forma de las herramientas de fresado. Debido a la selección de herramientas con diferentes diámetros, el tamaño del área residual se verá afectado, resultando en cambios en la trayectoria de mecanizado, resultando en diferentes métodos de fresado.
6. Selección del dominio de mecanizado
En el proceso de fresado, cuando una cavidad plana compleja tiene múltiples protuberancias que forman múltiples contornos internos, a menudo se generan acciones adicionales de elevación de herramienta para fresado por líneas; para fresado circular, causará alargamiento de la trayectoria de mecanizado. Esta acción adicional de elevación de herramienta o el alargamiento de la trayectoria de mecanizado reducirá seriamente la eficiencia del proceso de fresado. Por lo tanto, cómo minimizar el número de tales situaciones es una gran preocupación para nosotros.
El área completa de fresado CNC se divide en varias sub-áreas según las necesidades de procesamiento, y cada sub-área se procesa por separado. La elevación de herramienta ocurre entre las sub-áreas. Al mismo tiempo, estas sub-áreas de procesamiento se fusionan o dividen según el método de fresado, o incluso se ignoran. Esta diferente selección de áreas de procesamiento no solo reduce el número de elevaciones de herramienta, sino que tampoco hace que la trayectoria de procesamiento sea relativamente más larga, y al mismo tiempo, se puede adoptar el método de fresado más razonable para la nueva área, lo que mejora la eficiencia de procesamiento.
Tecnología Industrial
- Historia, producción y futuro de la acuñación moderna
- Máquinas y Métodos de Fresado CNC: Precisión y Automatización
- Impulse la eficiencia de la cadena de suministro con automatización de procesos low-code: 3 estrategias probadas
- 7 formas probadas de extender la vida útil de sus herramientas de corte
- Entendiendo las fresadoras: Definición, proceso y tipos
- Domina el Fresado CNC: Guía Completa de Operación y Configuración
- Dominando el Fresado CNC: Fabricación Metálica de Precisión Explicada
- Maximice la Precisión de su Máquina CNC: Guía Práctica para Precisión y Confiabilidad
- Remoción Eficiente de Material en Volumen: Estrategias de Fresado CNC para Máquinas DATRON
- Domina la precisión en fresado CNC: Pasos probados para piezas exactas
- Aumente la utilización CNC de forma segura: 3 estrategias probadas