



Entendiendo las causas y consecuencias del filo acumulado (BUE) en operaciones de torneado
En operaciones de torneado, la herramienta está estacionaria mientras la pieza de trabajo gira en un portapiezas o portaherramientas de tipo collet. Se realizan muchas operaciones en un torno, como desbaste, taladrado, ranurado, roscado y corte. Es imperativo usar la geometría de herramienta y parámetros de corte adecuados para el tipo de material que se está mecanizando. Si estos parámetros no se aplican correctamente en sus operaciones de torneado, puede ocurrir filo acumulado (BUE), u otros modos de fallo. Estos modos de fallo afectan adversamente el rendimiento de la herramienta de corte y pueden llevar a una pieza desechada en general.
Al inspeccionar una herramienta de corte bajo microscopio o lupa, hay varios tipos de modos de fallo de herramienta de torneado que pueden ser aparentes. Algunos de los más comunes son:
- Desgaste Normal del Flanco: La única forma aceptable de desgaste de herramienta, causada por el envejecimiento normal de una herramienta de corte usada y encontrada en los filos de corte.
- Este desgaste abrasivo, causado por constituyentes duros en el material de la pieza, es el único método preferido de desgaste de herramienta, ya que es predecible y continuará proporcionando vida útil estable, permitiendo mayor optimización y productividad.
- Cratering (Cráteres): Deformaciones encontradas en la cara de corte de una herramienta.
- Este modo de fallo es un fallo químico y térmico, localizado en el área de la cara de salida de la herramienta de torneado o plaquita. Este fallo resulta de la reacción química entre el material de la pieza y la herramienta de corte y se amplifica por la velocidad de corte. El desgaste excesivo por cráter debilita el filo de corte de la herramienta y puede llevar a fallo del filo.
- Astillado: Rotura de la herramienta de torneado a lo largo de su cara de corte, resultando en un filo de corte inexacto y rugoso.
- Este es un fallo mecánico, común en corte interrumpido o configuraciones de mecanizado no rígidas. Muchos culpables pueden ser responsables del astillado, incluyendo percances de la máquina y seguridad del portaherramientas.
- Fallo Termomecánico (Agrietamiento Térmico): Agrietamiento de una herramienta de corte debido a oscilaciones significativas en la temperatura de mecanizado.
- Al tornear, la gestión del calor es clave. Demasiado poco o demasiado calor puede crear problemas, al igual que oscilaciones significativas y rápidas en la temperatura (calentamiento y enfriamiento repetidos en el filo de corte). El Fallo Termomecánico suele mostrarse en forma de grietas espaciadas uniformemente, perpendiculares al filo de corte de la herramienta.
- Filo Acumulado (BUE): Cuando las virutas se adhieren a la herramienta de corte debido a alto calor, presión y fricción.
Efectos del Filo Acumulado en Aplicaciones de Torneado
Un filo acumulado es quizás el modo más fácil de desgaste de herramienta para identificar, ya que puede ser visible sin necesidad de microscopio o lupa. El término filo acumulado significa que el material que está mecanizando se está soldando por presión al filo de corte. Al inspeccionar su herramienta, la evidencia de un problema BUE es material en la cara de salida o cara de flanco de la herramienta de corte.
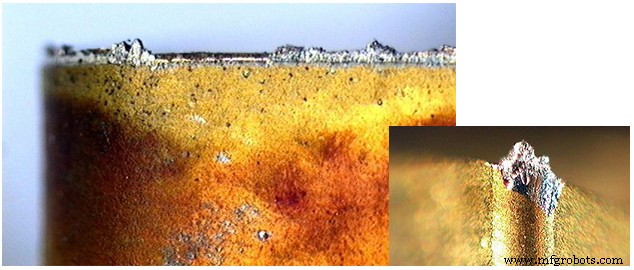
Esta condición puede crear muchos problemas con sus operaciones de mecanizado, como vida de herramienta pobre, acabado superficial deficiente, variaciones dimensionales y muchos otros problemas de calidad. La razón de estos problemas es que la distancia a la línea central y la geometría de la herramienta del filo de corte están siendo alteradas por el material que se ha soldado a la cara de salida o flanco de la herramienta. A medida que la condición BUE empeora, puede experimentar otros tipos de fallos o incluso fallo catastrófico.
Causas del Filo Acumulado en Aplicaciones de Torneado
Elección de Herramienta Inadecuada
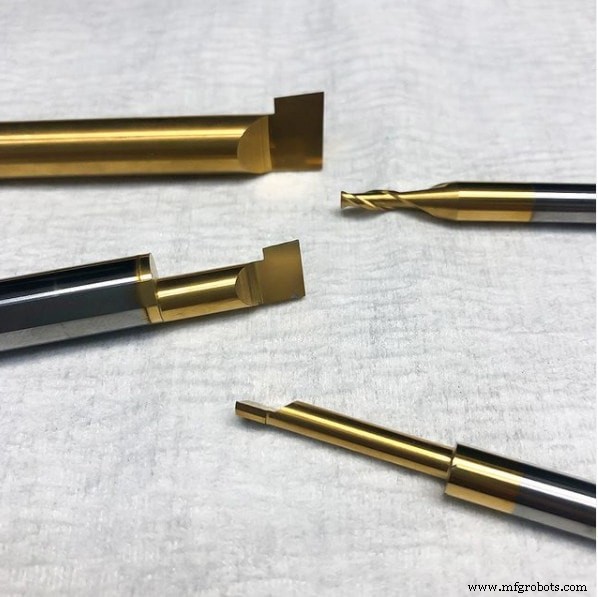
El Filo Acumulado a menudo es causado por usar una herramienta de torneado que no tiene la geometría correcta para el material que se está mecanizando. Más notablemente, al mecanizar un material pegajoso como aluminio o titanio, su mejor opción es usar herramienta con filos de corte extremadamente afilados, geometría de corte libre, y cara de flanco y salida pulida. Esto no solo le ayudará a cortar el material rápidamente sino también a evitar que se pegue a la herramienta de corte.
Uso de Herramienta Envejecida
Incluso cuando se usa una herramienta de torneado con geometría correcta, aún puede experimentar BUE. A medida que la herramienta comienza a desgastarse y su filo empieza a degradarse, el material comenzará a acumularse en la superficie de la herramienta. Por esta razón, es muy importante inspeccionar el filo de corte de una herramienta después de haber mecanizado unas pocas piezas, y luego aleatoriamente durante la vida útil establecida. Esto le ayudará a identificar la causa raíz de cualquiera de los modos de fallo identificándolos tempranamente.
Generación de Calor Insuficiente
El filo acumulado puede ser causado por ejecutar una herramienta a parámetros de corte incorrectos. Usualmente, cuando BUE es un problema, se debe a que las velocidades o avances son demasiado bajos. La generación de calor es clave durante cualquier aplicación de mecanizado: mientras que demasiado calor puede impactar el material de la pieza, muy poco puede causar que la herramienta sea menos efectiva para remover virutas eficientemente.
4 Formas Simples de Mitigar el Filo Acumulado en Aplicaciones de Torneado
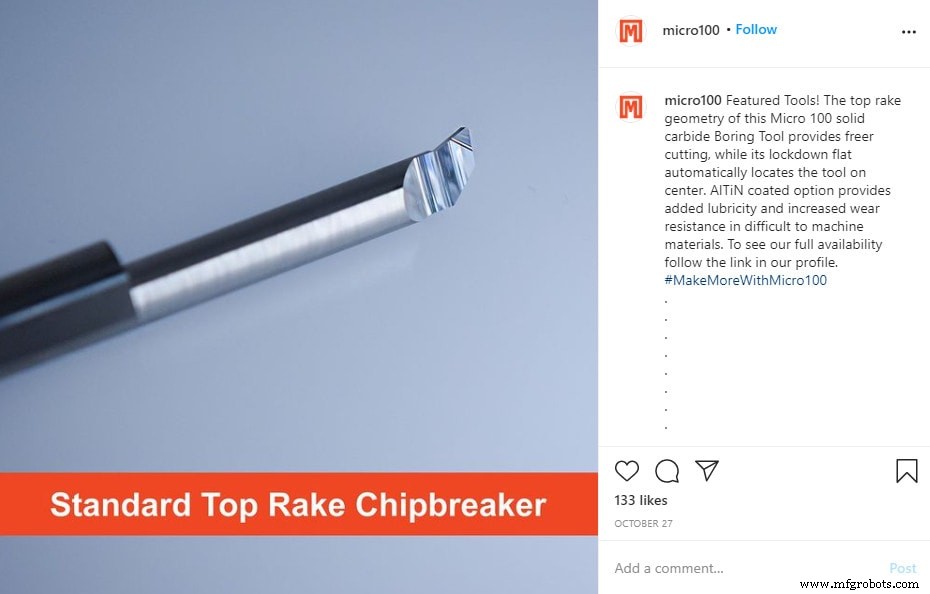
- Al seleccionar una herramienta, opte por geometrías de corte libre, filos afilados con superficies altamente pulidas. Seleccionar una herramienta con geometría de rompevirutas también ayudará a dividir las virutas, lo que ayudará a removerlas de la pieza y la superficie de corte.
- Confíe en su enfoque de aplicación y sus parámetros de ejecución. Siempre es importante verificar que sus parámetros de ejecución sean apropiados para su aplicación de torneado.
- Asegúrese de que el refrigerante esté enfocado en el filo de corte y aumente la cantidad de concentración de refrigerante.
- Opte por una plaquita recubierta, ya que los recubrimientos están específicamente diseñados para un conjunto dado de materiales de pieza, y están diseñados para prevenir problemas comunes de mecanizado.
máquina CNC
- Dominando el torneado CNC: guía completa para piezas de alta precisión
- ¿Qué es un torno de torneado? Entendiendo los fundamentos del torneado y mandrinado
- Comprender el Torneado Mecánico: Un Proceso Clave de Mecanizado de Precisión
- Dominando el Torneado en Duro: Superando Desafíos con Herramientas Avanzadas
- Cómo Elegir la Mejor Herramienta de Corte de Chapa: Cizallas CNC, Plasma, Chorro de Agua y Láser de Fibra
- Glosario de Fresas para Router CNC: Definiciones Completas y Usos (Parte 2)
- Cortadora por cuchilla oscilante CNC: Aplicaciones industriales y capacidades
- Dominando Parámetros de Torneado CNC para Mecanizado de Precisión
- Comparativa Rápida de Herramientas de Corte CNC: Fresas de Extremo, Fresas de Rosca y Más
- Torneado: El Proceso Clave CNC para Talleres de Mecanizado de Precisión
- Megaturn Nexus 900: Centro de torneado vertical CNC de alto rendimiento para corte pesado