



Optimizando rendimiento de corte: El papel de la geometría de barra de mandrinar
El mandrinado es una operación de torneado que permite a un maquinista hacer un agujero preexistente más grande a través de múltiples iteraciones de mandrinado interno. Tiene varias ventajas sobre métodos tradicionales de acabado de agujeros:
- La capacidad de producir económicamente un agujero fuera de tamaños de broca estándar
- La creación de agujeros más precisos, y por lo tanto tolerancias más ajustadas
- Una mayor calidad de acabado
- La oportunidad de crear múltiples dimensiones dentro del propio taladro
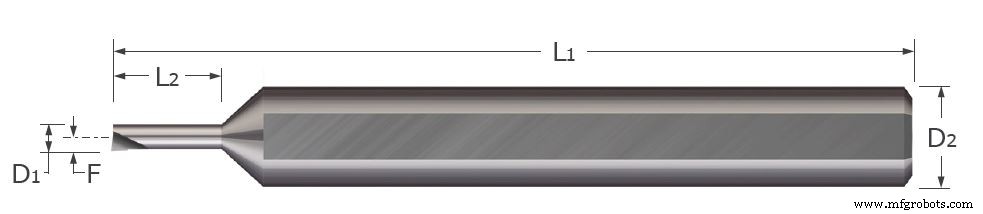
Las barras de mandrinar de carburo sólido, como las ofrecidas por Micro 100, tienen unas pocas dimensiones estándar que dan a la herramienta funcionalidad básica en remover material de un taladro interno. Estas incluyen:
Diámetro Mínimo de Taladro (D1): El diámetro mínimo de un agujero para que el extremo de corte de la herramienta quepa completamente dentro sin hacer contacto en lados opuestos
Profundidad Máxima de Taladro (L2): Profundidad máxima que la herramienta puede alcanzar dentro de un agujero sin contacto desde la porción del vástago
Diámetro de Vástago (D2): Diámetro de la porción de la herramienta en contacto con el portaherramientas
Longitud Total (L1): Longitud total de la herramienta
Desplazamiento de Línea Central (F): La distancia entre la punta de una herramienta y el eje central del vástago
Selección de herramienta
Para minimizar la deflexión de herramienta y por lo tanto riesgo de fallo, es importante elegir una herramienta con una profundidad máxima de taladro que sea solo ligeramente mayor que la longitud que se pretende cortar. También es beneficioso maximizar el diámetro de la barra de mandrinar y vástago ya que esto aumentará la rigidez de la herramienta. Esto debe equilibrarse con dejar suficiente espacio para que las virutas evacúen. Este equilibrio en última instancia se reduce al material siendo mandrinado. Un material más duro con una tasa de avance y profundidades de corte más bajas puede no necesitar tanto espacio para que las virutas evacúen, pero puede requerir una herramienta más grande y rígida. Por el contrario, un material más blando con parámetros de operación más agresivos necesitará más espacio para evacuación de virutas, pero puede no requerir una herramienta tan rígida.
Geometrías
Además, tienen una serie de diferentes características geométricas para manejar adecuadamente los tres tipos de fuerzas que actúan sobre la herramienta durante este proceso de mecanizado. Durante una operación de mandrinado estándar, la mayor de estas fuerzas es tangencial, seguida por avance (a veces llamada axial), y finalmente radial. La fuerza tangencial actúa perpendicular a la superficie de rake y empuja la herramienta lejos de la línea central. La fuerza de avance no causa deflexión, pero empuja hacia atrás en la herramienta y actúa paralela a la línea central. La fuerza radial empuja la herramienta hacia el centro del taladro.
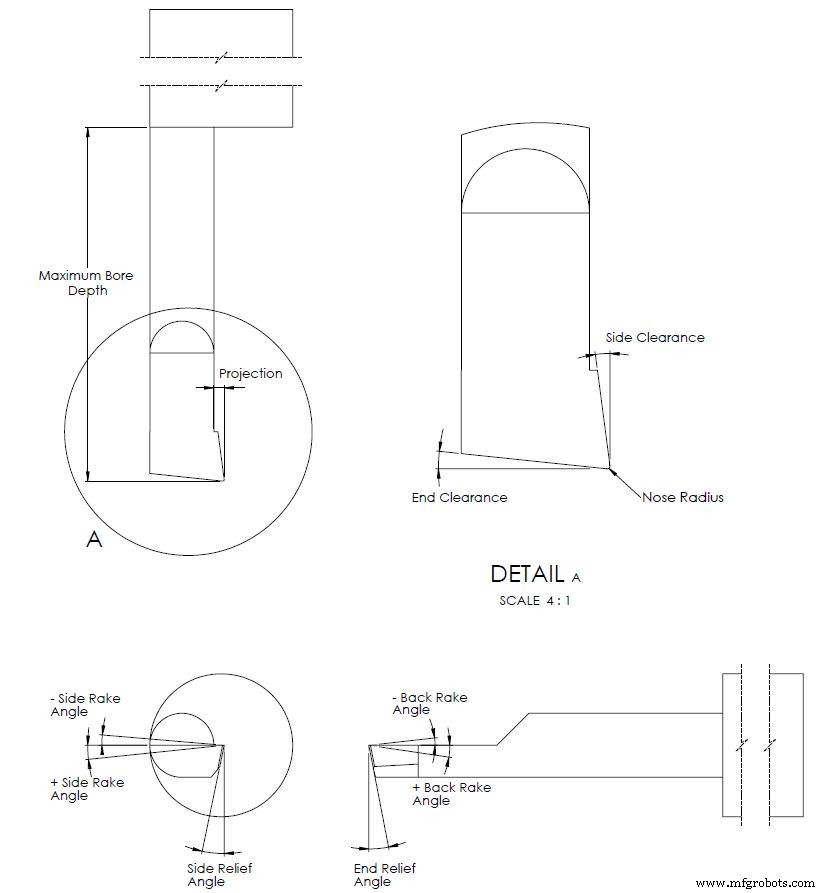
Definiendo las características geométricas de una barra de mandrinar:
Radio de Punta: el redondeo del punto de corte de una herramienta
Claramiento Lateral (Claramiento Radial): El ángulo midiendo la inclinación de la punta relativa al eje paralelo a la línea central de la herramienta
Claramiento Frontal (Claramiento Axial): El ángulo midiendo la inclinación de la cara final relativa al eje corriendo perpendicular a la línea central de la herramienta
Ángulo de Rake Lateral: El ángulo midiendo la inclinación lateral de la cara lateral de la herramienta
Ángulo de Rake Posterior: El ángulo midiendo el grado en que la cara posterior está inclinada en relación a la línea central de la pieza
Ángulo de Relieve Lateral: El ángulo midiendo qué tan lejos la cara inferior está inclinada lejos de la pieza
Ángulo de Relieve Frontal: El ángulo midiendo la inclinación de la cara final relativa a la línea corriendo perpendicular al eje central de la herramienta
Efectos de características geométricas en operaciones de corte:
Radio de Punta: Un radio de punta grande hace más contacto con la pieza, extendiendo la vida de la herramienta y el filo de corte así como dejando un mejor acabado. Sin embargo, un radio demasiado grande llevará a vibraciones ya que la herramienta está más expuesta a fuerzas de corte tangenciales y radiales.
Otra forma en que esta característica afecta la acción de corte es determinando cuánto del filo de corte es golpeado por fuerza tangencial. La magnitud de este efecto depende en gran medida del avance y profundidad de corte. Diferentes combinaciones de profundidades de corte y ángulos de punta resultarán en longitudes más cortas o más largas del filo de corte expuestas a la fuerza tangencial. El efecto general siendo el grado de desgaste del filo. Si solo una pequeña porción del filo es expuesta a una gran fuerza, se desgastará más rápido que si una porción más larga del filo sucumbe a la misma fuerza. Este fenómeno también ocurre con el aumento y disminución del ángulo de filo frontal.
Ángulo de Filo Frontal: El propósito principal del ángulo de filo frontal es para claramiento al cortar en dirección Z positiva (moviéndose dentro del agujero). Este claramiento permite que el radio de punta sea el punto principal de contacto entre la herramienta y la pieza. Aumentar el ángulo de filo frontal en dirección positiva disminuye la resistencia de la punta, pero también disminuye la fuerza de avance. Esta es otra situación donde el equilibrio de resistencia de punta y reducción de fuerza de corte debe encontrarse. También es importante notar que el ángulo puede necesitar cambiar dependiendo del tipo de mandrinado que se esté realizando.
Ángulo de Rake Lateral: El ángulo de punta es una dimensión geométrica que determina cuánto del filo es golpeado por fuerza tangencial pero el ángulo de rake lateral determina cuánto esa fuerza es redistribuida en fuerza radial. Un ángulo de rake positivo significa una fuerza de corte tangencial menor ya que permite una mayor acción de cizallamiento. Sin embargo, este ángulo no puede ser demasiado grande ya que compromete la integridad del filo de corte al dejar menos material para el ángulo de punta y ángulo de relieve lateral.
Ángulo de Rake Posterior: A veces llamado ángulo de rake superior, el ángulo de rake posterior para barras de mandrinar de carburo sólido se rectifica para ayudar a controlar el flujo de virutas cortadas en la porción final de la herramienta. Esta característica no puede tener un ángulo positivo demasiado agudo ya que disminuye la resistencia de la herramienta.
Ángulos de Relieve Lateral y Frontal: Como el ángulo de filo frontal, el propósito principal de los ángulos de relieve lateral y frontal son proporcionar claramiento para que la porción no cortante de la herramienta no roce contra la pieza. Si los ángulos son demasiado pequeños entonces hay riesgo de abrasión entre la herramienta y la pieza. Esta fricción lleva a mayor desgaste de herramienta, vibración y mal acabado superficial. Las medidas de ángulo generalmente serán entre 0° y 20°.
Geometrías de barras de mandrinar resumidas
Las barras de mandrinar tienen unas pocas dimensiones generales que permiten el mandrinado de un agujero sin correr el portaherramientas en la pieza, o romper la herramienta instantáneamente al contacto. Las barras de mandrinar de carburo sólido tienen una variedad de ángulos que se combinan diferente para distribuir los 3 tipos de fuerzas de corte para tomar plena ventaja de la herramienta. Maximizar el rendimiento de la herramienta requiere la combinación de elegir la herramienta correcta junto con la tasa de avance apropiada, profundidad de corte y RPM. Estos factores dependen del tamaño del agujero, cantidad de material que necesita removerse y propiedades mecánicas de la pieza.
máquina CNC
- Dominando operaciones de torno y selección de herramientas de corte
- El papel crucial de los fluidos de corte en el mecanizado de precisión
- Maximice la Eficiencia de su Máquina de Corte por Chorro de Agua
- Glosario de Fresas para Router CNC: Definiciones Completas y Usos (Parte 2)
- Corte de Acrílico con Router CNC: Guía Experta para Precisión y Acabado
- Domina el Fresado CNC: Guía Completa de Operación y Configuración
- Consejos Probados para Mantener tu Cortadora de Plasma: Alarga su Vida y Rendimiento
- Compromiso en Esquinas: Dominando el Fresado de Precisión para Calidad Superior en Esquinas
- Domina el corte de acrílico con CNC: Guía paso a paso
- Añadir Nueva Herramienta a su Máquina CNC: Guía Paso a Paso
- Barras de Impacto Explicadas: Cómo Protegen y Soportan Vehículos y Transportadores