



Corte Ortogonal vs. Corte Oblicuo: Diferencias Fundamentales en Mecanizado
En la teoría del mecanizado por arranque de viruta, la distinción entre corte ortogonal y corte oblicuo es fundamental para modelar fuerzas, tensiones, temperaturas, formación de viruta y desgaste. La diferencia radica en la orientación del filo de corte respecto a la dirección del movimiento relativo herramienta-pieza (velocidad de corte).
Definiciones Básicas
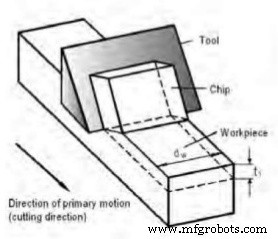
Corte Ortogonal (Orthogonal Cutting) - "Corte 2D"
El filo de corte es perpendicular a la dirección de la velocidad de corte (Vc). El filo es recto y más ancho que el ancho de corte (b). El flujo de viruta es perpendicular al filo (normal al filo). Las fuerzas de corte (Fc, Ft) actúan en un plano (plano de corte), por lo que el análisis de fuerzas es bidimensional (2D). Modelo teórico ideal para torneado idealizado, cepillado, brochado.
Corte Oblicuo (Oblique Cutting) - "Corte 3D"
El filo de corte forma un ángulo agudo (ángulo de inclinación λs / i) con la dirección de la velocidad de corte. El flujo de viruta forma un ángulo con la normal al filo (ángulo de flujo de viruta η). Se generan tres componentes de fuerza: Fc (corte), Ft (empuje/axial), Fr (radial). El análisis requiere coordenadas 3D. Es la realidad práctica en casi todo torneado real (herramientas con ángulo de corte lateral), fresado, taladrado.
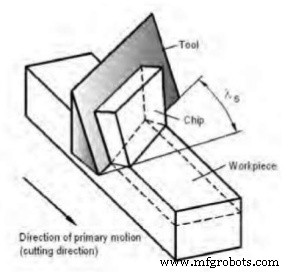
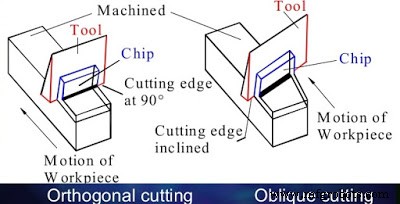
La diferencia principal: En ortogonal, filo ⟂ Vc (λ = 90°); en oblicuo, filo ∠ Vc (λ < 90°). Esto cambia radicalmente la cinemática de la viruta, la distribución de tensiones/calor y la vida de herramienta.
Diferencias Detalladas
| Nº | Corte Ortogonal | Corte Oblicuo |
|---|---|---|
| 1 | El filo de corte forma ángulo recto (90°) con la dirección del movimiento (Vc). Ángulo de inclinación λ = 90°. | El filo de corte forma un ángulo agudo (λ < 90°) con la dirección del movimiento. Típico λ = 3°–15° (herramientas estándar). |
| 2 | La viruta fluye en dirección normal (perpendicular) al filo de corte. Ángulo de flujo η = 0°. | La viruta fluye formando un ángulo (η > 0°) con la normal al filo. Se enrolla en hélice lateral. |
| 3 | Solo dos componentes de fuerza: Fuerza de corte (Fc) y Fuerza de empuje (Ft). Representables en 2D. | Tres componentes de fuerza: Fc (corte), Ft (empuje/axial), Fr (radial). Requieren representación 3D. |
| 4 | Vida de herramienta menor (para misma Vc, f, ap, material). | Vida de herramienta mayor (para mismas condiciones). |
| 5 | Fuerza de cizalla por unidad de área alta → mayor calor generado por unidad de área en zona de cizalla. | Fuerza de cizalla por unidad de área menor → menor calor por unidad de área → menor temperatura en filo → mayor vida herramienta. |
| 6 | La viruta fluye sobre la cara de rake (dirección normal al filo). | La viruta fluye lateralmente (en hélice) a lo largo del filo, alejándose de la zona de corte más eficientemente. |
Implicaciones Prácticas
- Modelado y Simulación: El corte ortogonal es el modelo base para análisis analíticos (Merchant, Lee & Shaffer, Oxley), elementos finitos (FEM) y calibración de modelos constitutivos de material. El corte oblicuo requiere modelos 3D complejos.
- Diseño de Herramientas: Los ángulos de corte lateral (κr / κr') y de inclinación (λs) en portaherramientas y plaquitas convierten el corte real en oblicuo para: reducir fuerza radial, dirigir viruta, reducir temperatura punta, aumentar vida.
- Fresado y Taladrado: Son inherentemente procesos de corte oblicuo (filo helicoidal, entrada/salida intermitente).
- Vida de Herramienta: La mayor vida en oblicuo se debe a: menor T en filo (calor distribuido sobre mayor longitud de filo activo), mejor evacuación viruta, menor fuerza unitaria.
En resumen: El corte ortogonal es una simplificación teórica 2D; el corte oblicuo es la realidad física 3D del mecanizado práctico. Todo diseño de herramienta y optimización de proceso moderno se basa en la comprensión del corte oblicuo.
Proceso de manufactura
- Electrodepositado vs. Anodizado: Diferencias clave para tratamientos superficiales metálicos
- Metales Ferrosos vs. No Ferrosos: Diferencias Clave, Usos y Propiedades
- Brazing vs. Soldadura Blanda: Diferencias Clave Explicadas
- Diferencias entre Taladrado, Mandrinado y Escariado: Guía Clave
- Cepilladora vs. Plaina: Diferencias Clave Explicadas
- Turbinas de impulso vs. reacción: diferencias clave y funcionamiento
- Motor 2 Tiempos vs 4 Tiempos: Diferencias Clave Explicadas
- Motor Gasolina vs Diésel: Diferencias Fundamentales Explicadas
- Correa de transmisión vs Correa de distribución: Diferencias clave explicadas
- Inyección de combustible vs Carburador: Diferencias clave explicadas
- Herramientas de corte de un solo filo vs. multifilo: Diferencias clave explicadas