



Plantillas y útiles (jigs and fixtures): definiciones, tipos, ventajas y diferencias clave
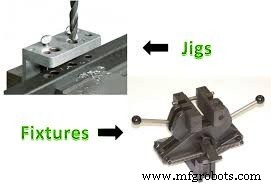
Los jigs and fixtures (plantillas y útiles) son medios económicos para producir piezas repetitivas incorporando dispositivos especiales de sujeción y guía de herramienta.
Definiciones de plantillas (jigs) y útiles (fixtures)
Los jigs and fixtures son dispositivos que ayudan a aumentar la cadencia de piezas idénticas reduciendo el esfuerzo humano necesario. Ya se ha dicho que un torno de bancada es adecuado para producir piezas individuales de diversas formas, pero resultaría ineficiente para fabricar artículos similares en grandes cantidades.
Plantillas (Jigs)
Plantilla (Jig): Dispositivo que sujeta y posiciona la pieza y guía y controla una o más herramientas de corte. La pieza se sujeta y las herramientas se guían de modo que mantienen posiciones verdaderas entre sí.
Una plantilla es una placa, estructura o caja de metal (o en algunos casos no metálico) con dispositivos para sujetar componentes en posiciones idénticas sucesivamente y guiar la herramienta en la posición correcta según plano, especificación o distribución de operaciones.
En otras palabras, sirve tanto para sujetar la pieza como para guiar la herramienta de corte.
El propósito principal de una plantilla es proporcionar repetibilidad, precisión e intercambiabilidad en la fabricación.
Aspectos clave de las plantillas:
- Se usan en mecanizado unidimensional (taladrado, roscado, escariado, etc.).
- Son ligeras y de forma compleja.
- No requieren bloques patrón; su coste es más elevado.
- No se fijan a la mesa de la máquina salvo en operaciones de gran envergadura.
Útiles (Fixtures)
Un útil (fixture) es un dispositivo que sujeta y posiciona la pieza durante una inspección o proceso de fabricación. No guía la herramienta. Los útiles son dispositivos normalizados o de diseño especial para sujeción de pieza, que se atornillan a la mesa de la máquina. Las herramientas se ajustan manualmente o con bloques patrón a la posición requerida.
En esencia, los útiles son simplemente dispositivos de sujeción que sujetan, apoyan y posicionan la pieza en la posición deseada para cualquier operación.
La función principal es sujetar y posicionar la pieza durante cualquier operación de mecanizado, proporcionando repetibilidad, precisión e intercambiabilidad.
Puntos clave sobre útiles:
- Se usan en mecanizado multidimensional (fresado, rectificado, torneado).
- Son pesados y de diseño simple.
- Incluyen bloques patrón para fácil manejo; su precio es moderado.
- Tienen herramientas específicas para fresadoras, cepilladoras, mortajadoras.
- Se fijan a la mesa de la máquina.
Diferencias entre plantillas y útiles
Diferencias fundamentales:
- El útil sujeta y posiciona pero no guía la herramienta; la plantilla sujeta, posiciona y guía la herramienta.
- Los útiles son más robustos y se atornillan rígidamente a la mesa; las plantillas son más ligeras para manejo rápido, y a menudo no requieren fijación a la mesa.
- Los útiles se emplean en fresado, rectificado, cepillado, torneado; las plantillas en taladrado, escariado, roscado.
Diferencias en forma tabular
| Plantilla (Jig) | Útil (Fixture) |
| Guía la herramienta de corte. | No guía la herramienta de corte. |
| Generalmente se fija a la mesa. | Siempre se fija a la mesa. |
| Más ligera que el útil. | Más pesada que la plantilla. |
| Usa patas en su construcción. | No usa patas. |
| Emplea casquillos (bushes) para guiar la herramienta. | No usa casquillos. |
| Especial para taladrado, escariado, mandrinado. | Especial para fresado, torneado, rectificado. |
| Ampliamente usada en taladradoras. | Ampliamente usada en fresadoras, rectificadoras. |
| Más costosa. | Menos costosa que la plantilla. |
| Diseño complejo. | Diseño menos complejo. |
Elementos de plantillas y útiles
Los principales elementos son:
1. Cuerpo: placa, caja o estructura donde se posicionan los componentes mecanizados. Debe ser muy resistente y rígido.
2. Elementos de posicionamiento: sitúan la pieza en la posición correcta respecto a la herramienta.
3. Elementos de sujeción: aseguran firmemente la pieza en la posición deseada.
4. Elementos de guía y reglaje: guían la herramienta en la plantilla y ayudan al reglaje correcto en el útil.
5. Elementos de fijación: dispositivos para asegurar la plantilla o útil a la máquina en la posición adecuada.
6. Elementos de indexado: no siempre presentes. Permiten indexar la pieza a distintas posiciones para mecanizar diferentes superficies o ubicaciones.
Componentes
La pieza real debe estudiarse para decidir la secuencia de operaciones y evaluar los detalles de diseño. Una superficie se mecaniza como datum de referencia para todas las demás mediciones.
Tipos de plantillas y útiles
La calidad, tipo y complejidad dependen del trabajo a mecanizar y la escala de producción.
Tipos de plantillas (Jigs)
- Plantilla de plantilla (Template jig)
- Plantilla de placa (Plate jig)
- Plantilla de canal (Channel jig)
- Plantilla de diámetro (Diameter jig)
- Plantilla de hoja (Leaf jig)
- Plantilla de anillo (Ring jig)
- Plantilla de caja (Box jig)
1. Plantillas de plantilla (Template Jigs)
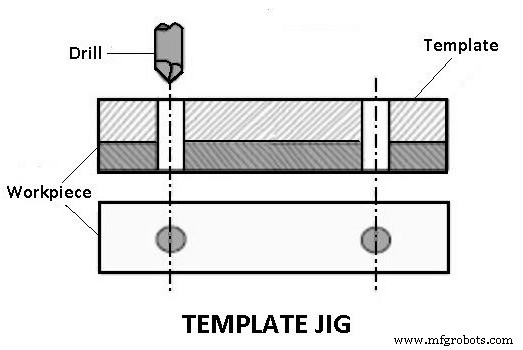
La plantilla de plantilla es la más simple. Una placa con dos agujeros actúa como plantilla fijada a la pieza. El taladro se guía por los agujeros de la plantilla, perforando la pieza en las mismas posiciones relativas.
2. Plantillas de placa (Plate Jigs)
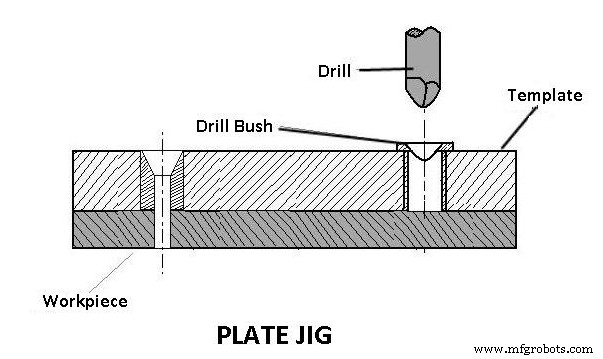
La plantilla de placa mejora la anterior incorporando casquillos de taladro en la plantilla. Se usa para taladrar agujeros en piezas grandes manteniendo la precisión de espaciado.
3. Plantilla de canal (Channel jig)
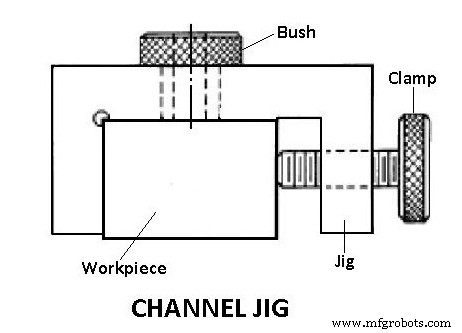
La plantilla de canal tiene sección transversal en forma de canal. La pieza se inserta en el canal y se sujeta girando una manija estriada. El casquillo guía la herramienta.
4. Plantillas de diámetro (Diameter Jigs)
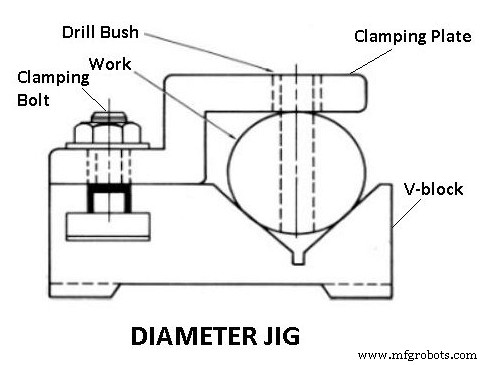
La plantilla de diámetro sirve para taladrar agujeros radiales en piezas cilíndricas o esféricas. La pieza se apoya en un bloque en V fijo y se sujeta con una placa que también funciona como localizador. La herramienta se guía por un casquillo posicionado radialmente.
5. Plantilla de hoja (Leaf Jig)
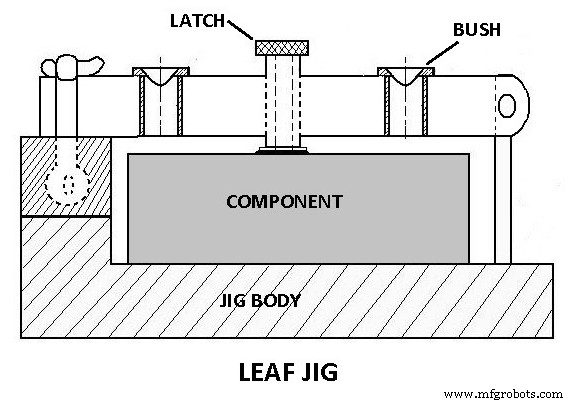
La plantilla de hoja tiene una hoja basculante que se abre o cierra sobre la pieza para carga/descarga. La pieza se posiciona con botones y se sujeta con tornillos; el casquillo guía la herramienta.
6. Plantilla de anillo (Ring Jig)
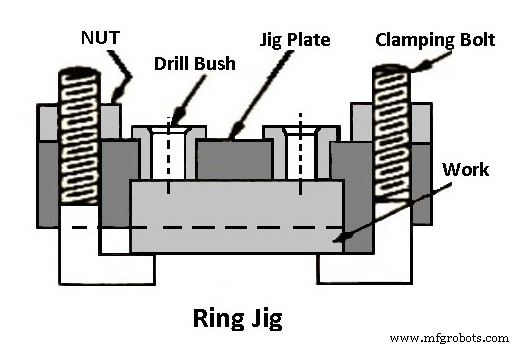
La plantilla de anillo se usa para taladrar agujeros en piezas con bridas circulares. La pieza se sujeta firmemente al cuerpo y los agujeros se taladran guiando la herramienta por casquillos.
7. Plantilla de caja (Box Jig)
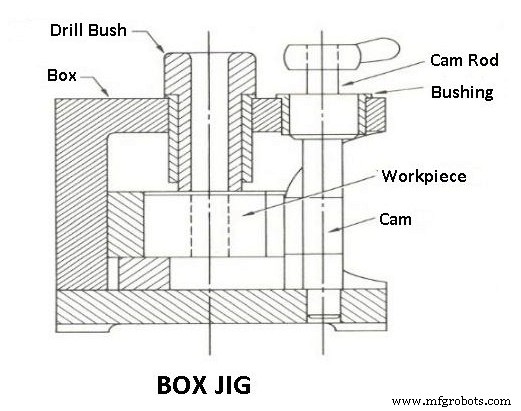
La plantilla de caja es una estructura en forma de caja que sujeta rígidamente la pieza para taladrar o mecanizar desde diferentes ángulos en una sola sujeción, según qué cara se oriente hacia la herramienta.
Tipos de útiles (Fixtures)
1. Útiles de torneado (Turning Fixtures)
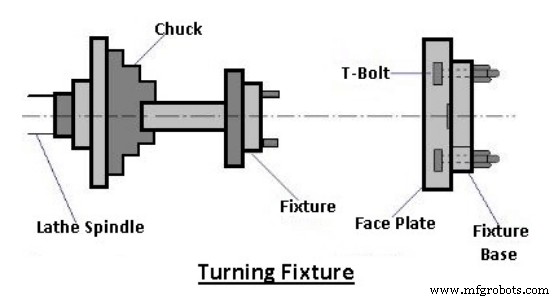
Se montan típicamente en el morro del husillo o en una placa frontal; la pieza se sujeta mediante ellos. Pueden requerir contrapeso para equilibrar el útil desequilibrado.
2. Útiles de fresado (Milling Fixtures)
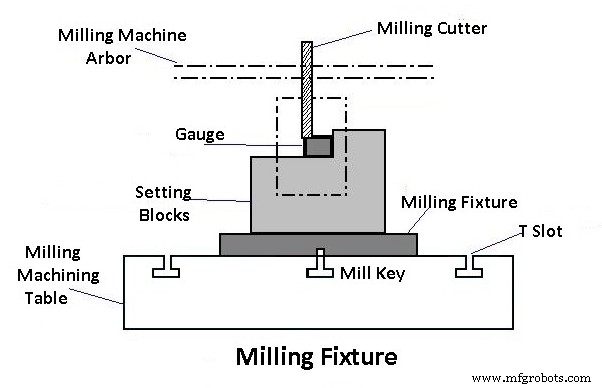
Se montan en el morro del husillo o placa frontal. La mesa se desplaza y posiciona correctamente respecto al cortador. La pieza se coloca en la base del útil y se sujeta antes de la operación.
3. Útiles de brochado (Broaching Fixtures)
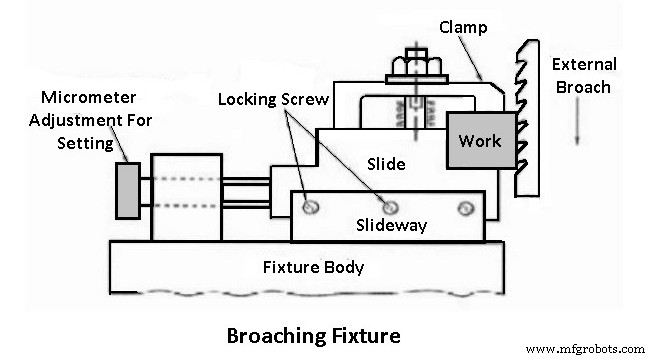
Se usan en broquadoras para posicionar, sujetar y apoyar piezas durante operaciones como brochado de chavetas, agujeros, etc.
4. Útiles de mandrinado (Boring Fixtures)
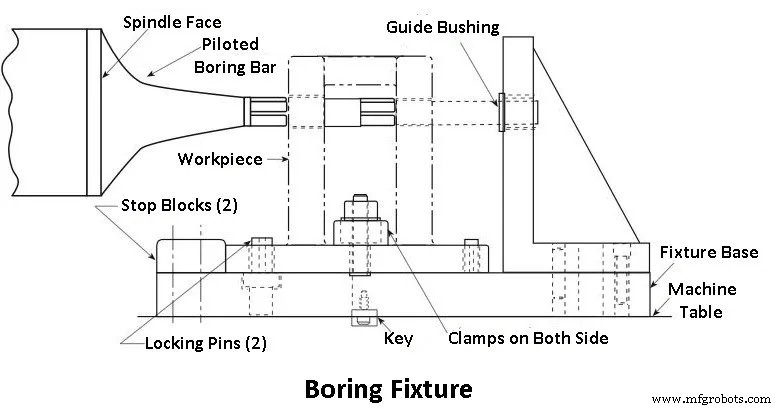
Incorporan casi todos los principios de diseño de plantillas/útiles; su construcción no necesita ser tan robusta como la de útiles de fresado, pues no soportan cargas de corte tan elevadas.
5. Útiles de rectificado (Grinding Fixtures)
Se usan en rectificadoras para posicionar, sujetar y apoyar piezas. Pueden ser dispositivos estándar: mandriles, portapiezas, mordazas conformadas, platos magnéticos, etc.
Una rectificadora superficial vertical con mesa rotativa suele tener un útil rotativo fijado a la mesa. En rectificadoras de mesa alternativa puede usarse un útil liso o de cadena. Un accesorio para afilar brocas es un ejemplo evidente de útil estándar para rectificado de geometría de taladro.
Cualquier tipo de útil para rectificado debe prever refrigerante, montaje de acondicionadores de muela y, si es rotativo, equilibrio adecuado.
6. Útiles de roscado (Tapping Fixtures)
Diseñados específicamente para posicionar y asegurar piezas idénticas al roscar agujeros taladrados. Piezas de forma extraña o desequilibradas siempre requieren estos útiles, especialmente en producción en serie.
7. Útiles dúplex (Duplex Fixtures)
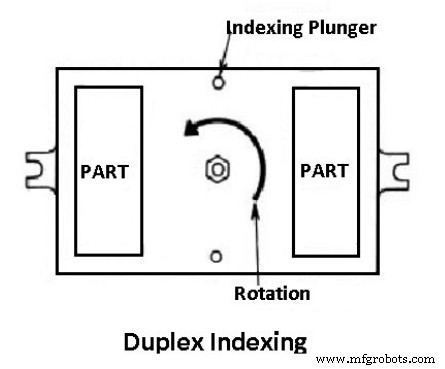
Sujetan dos piezas similares simultáneamente y permiten mecanizarlas en dos estaciones separadas a la vez. Mientras una pieza se mecaniza en una estación, la otra está en la segunda. Al completar ambas operaciones, el útil indexa 180°, llevando la primera pieza a la segunda operación y la terminada a la primera estación para descarga y carga de nueva pieza. El ciclo se repite indefinidamente, permitiendo producción en masa a alta velocidad.
8. Útiles de soldadura (Welding Fixtures)
Diseñados cuidadosamente para sujetar y apoyar componentes a soldar en sus posiciones correctas, evitando distorsiones en estructuras soldadas. Los elementos de posicionamiento deben colocarse con cuidado; la sujeción debe ser ligera pero firme, y los elementos de sujeción deben quedar fuera de la zona de soldadura. El debe ser muy estable y rígido para resistir tensiones de soldadura.
9. Útiles de montaje (Assembly Fixtures)
Su objetivo es mantener varios componentes en su posición relativa correcta durante el montaje. Por ejemplo, dos o más chapas de acero pueden sujetarse en posición relativa y remacharse.
Los útiles de montaje mecánico sujetan componentes durante operaciones mecánicas. Los de soldadura también son útiles de montaje, pero solo para uniones en caliente.
10. Útiles de indexado (Indexing Fixtures)
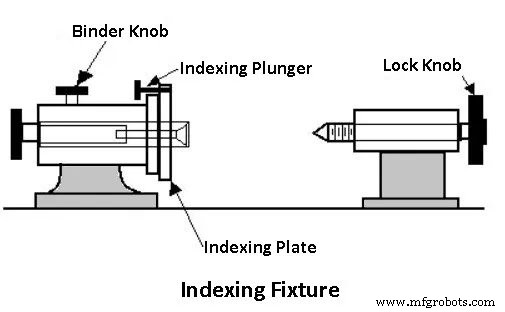
Varias piezas deben mecanizarse en distintas superficies de forma que queden espaciadas uniformemente. Deben indexarse tantas veces como superficies a mecanizar. Los dispositivos de sujeción (plantillas o útiles) se diseñan para incorporar un mecanismo de indexado. Un útil de indexado contiene dicho dispositivo.
Principios de diseño de plantillas y útiles
El diseño exitoso depende del análisis de varios factores que deben estudiarse cuidadosamente antes de iniciar el trabajo. Factores esenciales:
- Estudio del componente.
- Estudio del tipo y capacidad de la máquina.
- Estudio de elementos de posicionamiento.
- Estudio de disposición de carga/descarga.
- Estudio de disposición de sujeción.
- Estudio de dispositivos de potencia para accionar elementos de sujeción.
- Estudio de holguras entre plantilla/útil y pieza.
- Estudio de dispositivos de indexado.
- Estudio de elementos de guía de herramienta y reglaje de cortador.
- Estudio de dispositivos a prueba de fallos (fool-proofing).
- Estudio de dispositivos de expulsión.
- Estudio de disposición de evacuación de virutas.
- Estudio de rigidez y vibraciones.
- Estudio de fijación a mesa.
- Estudio de dispositivos de seguridad.
- Estudio de métodos de fabricación de la base, cuerpo o bastidor.
Ventajas de plantillas y útiles
Ventajas en producción en serie:
- Eliminan el trazado, medición y otros métodos de reglaje previos al mecanizado.
- Aumentan la precisión: la pieza se posiciona automáticamente y la herramienta se guía sin ajuste manual.
- Permiten producir piezas idénticas e intercambiables, facilitando el montaje.
- Incrementan la capacidad de producción: varias piezas en una sola sujeción; en algunos casos varias herramientas operan simultáneamente. Se reduce drásticamente el tiempo de manipulación. Velocidad, avance y profundidad de corte pueden aumentarse gracias a la alta rigidez de sujeción.
- Reducen el esfuerzo y fatiga del operario al minimizar y simplificar operaciones de manipulación.
- Permiten que operarios semicalificados realicen las operaciones, al mecanizarse el reglaje de herramienta y pieza. Ahorro en coste laboral.
- Reducen el gasto en control de calidad de productos terminados.
- Reducen el coste global de mecanizado automatizando total o parcialmente los procesos.
Desventajas de plantillas y útiles
- Pueden deteriorarse con el tiempo.
- Elevados costes iniciales de implantación (y tiempo).
- Pueden consumir mucho material y ser voluminosos.
Aplicaciones de plantillas y útiles
- Producción en masa de piezas de automóvil.
- Inspección de piezas en producción continua en industrias manufactureras.
- Corte de lingotes en acería.
- Industria de refrigeración.
- Proceso de montaje de bombas.
- Taladrado de bridas y agujeros en ángulos requeridos.
- Mecanizado multi-husillo.
- Plantillas para taladrado, escariado y roscado en serie.
- Guía de herramientas para mecanizado de contornos.
- Útiles para fresado, torneado en serie y rectificado.
Materiales para plantillas y útiles
- Acero endurecido
- Hierro fundido gris
- Plástico
- Carburo
- Resinas epoxi
- Acero inoxidable
- Bronce
- Acero de aleación de bajo punto de fusión
Hemos cubierto todos los aspectos de plantillas y útiles: elementos, tipos, ventajas, desventajas y materiales. Si le gustó el artículo, compártalo y deje su opinión en los comentarios.
Tecnología Industrial
- Sistemas de Transmisión Explicados: Tipos y sus Principales Ventajas
- CAD vs CAE: Diferencias clave y ventajas de E3.series
- Plantilla (Jig) vs. Utillaje (Fixture): Diferencias Clave para la Excelencia en Fabricación
- Máquinas de Descarga Eléctrica (EDM): Tipos, ventajas y desventajas explicados
- Engranajes Helicoidales Explicados: Tipos, Fabricación, Beneficios y Aplicaciones Reales
- Industria 4.0: Beneficios, Riesgos y Desafíos de Implementación
- IMMP vs. CMMS: Diferencias clave y ventajas para el mantenimiento moderno
- FIFO vs LIFO: Diferencias clave, ventajas, desventajas y aplicaciones prácticas
- Comprender plantillas y utillajes: Herramientas clave para fabricación de precisión
- Máquinas Virtuales Explicadas: Tipos, Arquitectura y Ventajas Clave
- Cobre, Latón y Bronce: Diferencias Clave y Usos Prácticos de los Metales Rojos