



Comprender los defectos de fundición: guía completa de tipos y causas
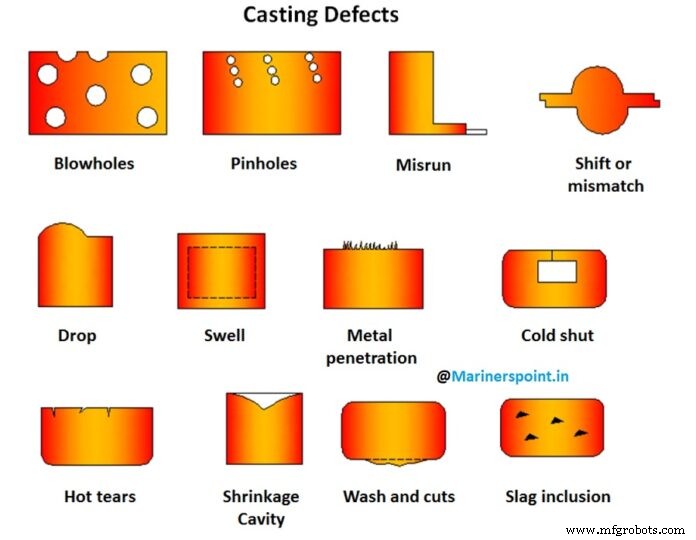
En este artículo aprenderemos sobre defectos de fundición y cuáles son los tipos de defectos de fundición.
¿Qué son los defectos de fundición?
Defectos de fundición: Irregularidad indeseable que aparece en la pieza fundida durante el proceso de fundición de metal. Los defectos pueden ocurrir por diversas razones o fuentes. Repasaremos todas las formas principales de defectos de fundición. Algunos pueden tolerarse; otros son inaceptables y deben corregirse para que las piezas funcionen correctamente.
Tipos de defectos de fundición
La fundición en arena, en particular, está sujeta a ciertos defectos que, en un molde bien diseñado, son controlables con buena técnica de fundición, pero no totalmente evitables. A continuación se explican los tipos comunes de defectos de fundición, sus causas y remedios.
1. Desplazamientos (Shifts)
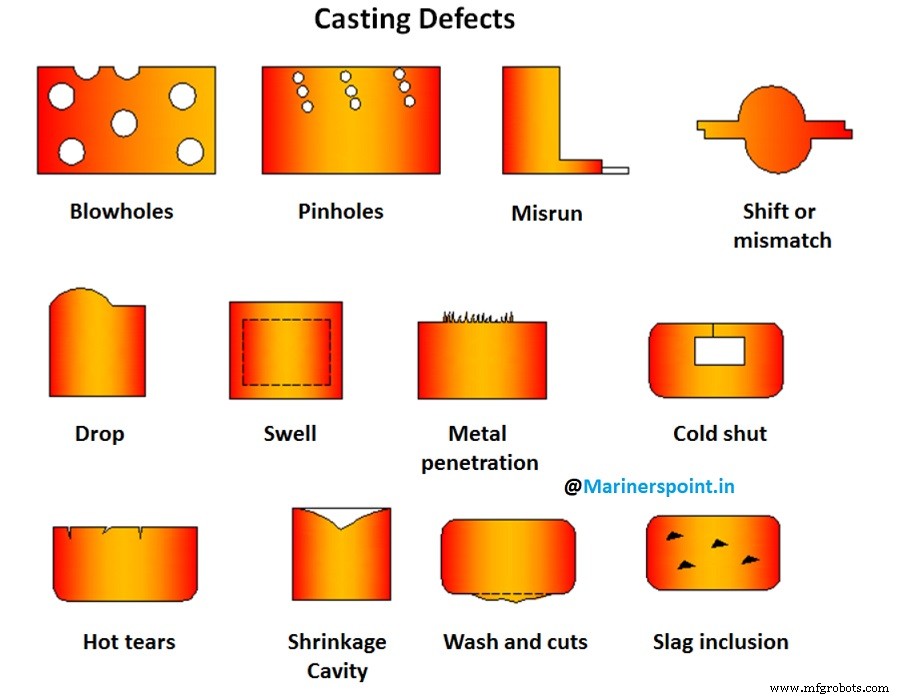
Defecto externo causado por descolocación del núcleo o desajuste de partes superior e inferior del molde, generalmente en la línea de partición. La desalineación de cajas es otra causa probable.
Prevención: asegurar alineación correcta de modelo o troquel, cajas de moldeo, montaje correcto de modelos en placas, y verificación de cajas, pasadores de centrado, etc. antes de usar.
2. Alabeo (Warpage)
Deformación no intencionada ni deseable en la fundición durante o después de la solidificación. Debido a diferentes velocidades de solidificación en distintas secciones, se generan tensiones en paredes adyacentes resultando en alabeo. Secciones grandes y planas o intersectadas (nervios) son especialmente propensas.
Remedio: construir áreas grandes con construcción ondulada o acanalada, o añadir nervios suficientes para igualar velocidades de enfriamiento. Un diseño de fundición adecuado reduce mucho el alabeo.
3. Rebaba (Fin)
Proyección delgada de metal, no prevista como parte de la fundición, llamada rebaba. Suelen ocurrir en la partición del molde o secciones de núcleo. Montaje incorrecto de moldes y núcleos causa rebabas. Peso insuficiente en moldes o sujeción inadecuada de cajas también las produce.
Remedio: usar peso suficiente en la parte superior del molde para que ambas partes ajusten herméticamente, y montaje correcto de moldes y núcleos.
4. Abultamiento (Swell)
Ampliación de la cavidad del molde por presión del metal, resultando en agrandamiento localizado o general de la fundición. Causado por apisonado incorrecto o defectuoso del molde. Para evitar abultamientos, la arena debe apisonarse correcta y uniformemente.
5. Sopladuras (Blowholes)
Huecos lisos y redondos que aparecen en racimos de numerosos agujeros pequeños bajo la superficie. Son burbujas de gas atrapadas con paredes lisas. Causas: humedad excesiva en arena, permeabilidad baja, grano demasiado fino, apisonado demasiado fuerte, ventilación insuficiente.
Prevención: ajustar bien humedad de arena, usar grano adecuado, no apisonar en exceso, asegurar ventilación adecuada.
6. Caída de arena (Drop)
Ocurre cuando la superficie superior del molde se agrieta y cae arena en el metal fundido. Causas: baja resistencia y apisonado blando de arena, fundente insuficiente en metal fundido, refuerzo insuficiente de proyecciones de arena en la copa. Eliminar estos factores evita la caída.
7. Inclusiones de suciedad (Dirt)
Partículas de suciedad y arena incrustadas en la superficie de la fundición. Causas: rotura del molde por manipulación incorrecta, lavado de arena y presencia de partículas de escoria en el metal fundido.
La suciedad puede impedirse entrando en la cavidad mediante fundente adecuado y uso de trampas de suciedad.
8. Panal o esponjosidad (Honeycombing or Sponginess)
Defectos externos consistentes en numerosas cavidades pequeñas próximas. El panal es causado por suciedad o «escoria» mantenida en suspensión mecánica en el metal fundido, por desbaste imperfecto en el cucharón.
Remedio: evitar lavado de arena y eliminar partículas de escoria en el metal fundido mediante desbaste adecuado en el cucharón.
9. Penetración de metal y superficie rugosa
Aparece como superficie externa irregular y rugosa. La penetración de metal entre granos de arena ocurre por baja resistencia, grano grande, alta permeabilidad y apisonado blando. Remedios: eliminar las causas mencionadas.
10. Agujeros de arena (Sand Holes)
En superficie externa o interior de la fundición. Causados por arena suelta que lava hacia la cavidad y se funde en el interior, o por vertido rápido del metal. Prevención: limpieza adecuada del molde y vertido cuidadoso.
11. Poros finos (Pin Holes)
Numerosos agujeros pequeños, generalmente < 2 mm, visibles en superficie limpiada por granallado. Causas: arena con alta humedad, absorción de hidrógeno o monóxido de carbono, o colada de acero desde cucharones húmedos o insuficientemente desgasificados.
Minimización: buenas prácticas de fundición y fundente, reducir humedad de arena de moldeo y aumentar su permeabilidad, y promover solidificación rápida.
12. Costras (Scabs)
Proyecciones en la fundición cuando una porción de la cara del molde o núcleo se levanta y metal fluye debajo en capa fina. Identificables como proyecciones rugosas e irregulares con arena incrustada.
Causas: arena demasiado fina, baja permeabilidad y humedad, apisonado desigual o vertido intermitente/lento que produce calentamiento local intenso.
Mezclar aditivos como harina de madera, carbón de mar o dextrina en la arena elimina estos defectos.
13. Cavidad de contracción (Shrinkage Cavity)
Hueco o depresión en la fundición causado principalmente por solidificación incontrolada y azarosa del metal. También puede producirse si la temperatura de colada es demasiado alta.
Eliminación: aplicar principio de solidificación direccional en diseño del molde y uso juicioso de enfriadores (chills), rellenos (padding), etc.
14. Grietas en caliente (Hot Tears / Pulls)
Grietas internas o externas con bordes irregulares que ocurren inmediatamente tras solidificar el metal. Pueden producirse si el diseño es pobre con cambios bruscos de sección, sin filetes ni radios adecuados, y enfriadores mal colocados. Temperaturas de vertido incorrectas, colocación inadecuada de canales y alimentadores, y apisonado duro también crean grietas en caliente.
Eliminación: diseño mejorado, solidificación direccional adecuada, enfriamiento uniforme, temperaturas de vertido correctas, control de dureza del molde.
15. Fusión en frío y colada incompleta (Cold Shut and Misrun)
La fusión en frío es defecto externo por fusión imperfecta de dos corrientes de metal en la cavidad o secciones desiguales de modelo ensambladas. Puede parecer grieta o costura con bordes redondeados. La colada incompleta (misrun) carece de integridad por fallo del metal al llenar la cavidad.
Causas: secciones y espesores demasiado finos, sistema de alimentación inadecuado, modelos dañados, vertido lento e intermitente, fluidez pobre por baja temperatura de colada, composición de aleación inadecuada, etc. Uso de metal más caliente, inspección y reemplazo frecuente de modelos y cajas de núcleo, y diseño correcto de la fundición según principios de alimentación eliminan estos defectos.
16. Colada corta (Poured Short)
Cuando la cavidad no se llena completamente en un solo vertido, el defecto se llama colada corta. Metal suficiente en el cucharón a temperatura correcta elimina estos defectos.
17. Bolsa de aire interna (Internal Air Pocket)
Aparece como pequeños agujeros en el interior de la fundición, causada por verter metal en ebullición o vertido rápido del metal fundido. Metal de mala calidad y arena excesivamente húmeda también crean bolsas de aire. Temperatura de vertido correcta, metal de buena calidad y arena seca minimizan mucho este defecto.
Conclusión
Hemos analizado la irregularidad indeseable que aparece en la fundición durante el proceso de colada de metal, conocida como defectos de fundición. Los defectos pueden minimizarse con cuidado y precauciones adecuadas. Los defectos impactan negativamente en la producción global; por tanto, es esencial conocer los tipos de defectos para minimizarlos.
Tecnología Industrial
- Defectos en Fundición: Tipos, Causas y Soluciones Comprobadas
- Arena de moldeo en fundición metalúrgica: tipos, componentes y características clave
- Defectos comunes en fundición metalúrgica: causas y prevención
- Fundición Explicada: Definición y Tipos de Procesos de Fabricación
- 10 Tipos Esenciales de Modelos de Fundición para Producción Metálica Óptima
- Prototipado Rápido Eficiente para Fundición en Arena: Acelera Diseño y Validación
- Fundición en Arena Verde vs. Arena Resinada: ¿Qué Proceso Ofrece Mejor Calidad y Eficiencia de Costos?
- Fundición en arena vs fundición centrífuga: eligiendo el método de producción de piezas metálicas adecuado
- Fundición en arena vs forja: eligiendo el método de fabricación de metal adecuado
- Fundición en arena explicada: método probado y rentable de fabricación de metal
- Explorando equipos de fundición en arena: tipos y aplicaciones