



Defectos y Discontinuidades Comunes en Fundición: Causas y Prevención
Análisis profundo de defectos superficiales, inclusiones, moldeo, vertido y enfriamiento
La fundición de metales en fundiciones es un proceso complejo. Existen métodos de prueba para ayudar a inspeccionar fundiciones para garantía de calidad. Estos métodos de inspección ayudan a identificar defectos potenciales en fundición. Como otros procesos de fabricación, la fundición es vulnerable a varios tipos de defectos, ya sea fundición en arena o fundición a la cera perdida. Los defectos en fundición representan anomalías no deseadas en el proceso de fabricación de fundición de metales. Los diferentes tipos de defectos incluyen defectos superficiales, defectos de inclusiones, defectos de moldeo y vertido, y defectos de enfriamiento.
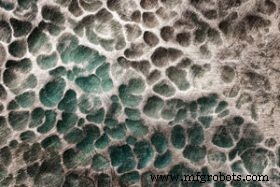
Defectos superficiales
Los defectos de fundición superficiales son visibles para un inspector. Estos incluyen superficies muy rugosas o irregulares; "venas" o "colas de rata" causadas por agrietamiento del molde a altas temperaturas; "piel de elefante", que está arrugada debido al enfriamiento rápido; arena quemada; y defectos de desprendimiento. Los defectos de desprendimiento son escamas de metal en la superficie causadas por gas atrapado en el molde.
Defectos de inclusiones
Inclusión de escoria
La inclusión de escoria es un defecto donde materiales no metálicos crean bolsas o atrapamientos en forma de cinta en la fundición. La escoria es una parte importante del proceso de fusión en el horno, necesaria para fundiciones de buena calidad, ya que los procesos químicos en escorias basadas en sílice y calcio cambian la viscosidad del metal. Durante el vertido, sin embargo, el trabajador de la fundición debe mantener la escoria fuera del molde mismo. Justo antes del vertido, la escoria a menudo se escoria, pero no toda la escoria se captura en esta etapa. El canal de alimentación o las compuertas del molde también deben formarse para capturarla. Fallos en cualquier paso de este proceso pueden permitir que la escoria contamine el metal. Además, la oxidación del metal puede ser un problema para metales que han permanecido a altas temperaturas mucho tiempo; la escoria puede formarse dentro del molde. Los óxidos no son la única escoria: carburos, sulfuros o nitruros también pueden ser culpables.
Inclusión de arena
La inclusión de arena es muy común. Se espera en pequeñas cantidades a profundidades superficiales para todas las fundiciones en arena. Sin embargo, demasiada inclusión de arena puede arruinar una fundición. En este defecto, la arena del molde queda atrapada en el metal.
Si hay mucha inclusión de arena en la superficie, podría indicar la necesidad de un lavado de molde, o un sistema de moldeo diferente. En arena de fundición que ha sido horneada para estabilidad, quizás el molde pasó demasiado tiempo en el horno y se volvió frágil. Quizás una mejor opción sería moldeo sin horneado o fundición a la cera perdida. Este defecto también puede sugerir que no hubo suficiente aglutinante, o no el tipo correcto de aglutinante, para crear una carcasa fuerte. Otra posibilidad es que la arena estuviera insuficientemente compactada.
Defectos de moldeo y vertido
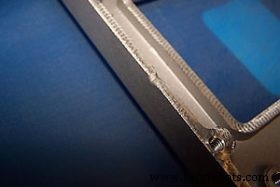
Defectos de vertido insuficiente o llenado incompleto
Estos defectos de fundición ocurren cuando no se ha introducido suficiente metal fundido para llenar el molde. A veces, se usan alimentadores abiertos para juzgar cuándo un molde está lleno: si están mal colocados, la fundición puede ser vertida insuficientemente. A veces, los llenados incompletos son causados por solidificación prematura durante el vertido. En llenados incompletos, alguna parte de la fundición está incompleta, usualmente con un borde redondeado donde el metal se solidificó antes de alcanzar la pared del molde.
Defecto de molde elevado o núcleo flotante
Este tipo de defecto hará que la fundición tenga dimensiones incorrectas. El metal fundido ejerce presión, y si el núcleo no está estabilizado o el molde no está bien sujeto, pueden levantarse, deformando la fundición.
Defecto de rebaba
La rebaba en uniones es común en fundiciones pero debe eliminarse. La rebaba es una delgada piel creada cuando el metal líquido se filtra entre juntas cerradas del molde. Si hay inestabilidad en el molde, la rebaba puede ser lo suficientemente mala como para deformar la fundición.
Defecto de desalineación de molde o desplazamiento de molde
Esto puede ocurrir si el copo y el arrastre, o la parte superior e inferior del molde, están desalineados cuando se cierra. La fundición resultante a menudo es cómica, ya que las partes superior e inferior del molde están torcidas.
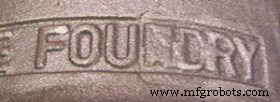
Defecto de inestabilidad de arena
La inestabilidad de arena, compactación insuficiente o problemas con la mezcla de arena de fundición pueden causar pérdida de detalle en una fundición. Este problema puede afectar detalles finos, como letras o decoraciones, o puede llevar a bordes ondulados en toda la fundición.
Lapso en frío o cerraduras en frío
Estos ocurren cuando la temperatura del molde o del material fundido es demasiado baja. En lugar de fluir rápidamente por todo el molde, parte del chorro de metal se ralentiza y comienza a endurecerse. Esta protuberancia de congelación se convierte en un obstáculo alrededor del cual el resto del metal gira en remolino: como una roca en el río, a menudo hay una perturbación en el lado aguas abajo del obstáculo. El borde redondo visible del lapso en frío crea una discontinuidad permanente en la superficie de la fundición. Este defecto es visible en la superficie, y a veces es lo suficientemente pequeño para ser rectificado o rellenado, pero un cierre en frío o lapso puede ir lo suficientemente profundo como para amenazar la integridad estructural de la fundición.
Chorros en frío
Los chorros en frío son causados similarmente por la solidificación prematura de parte del metal. Parecen pequeñas bolas o gotas de hierro que están suspendidas en el material circundante.
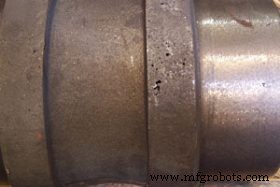
Poros por gas: poros finos y soplados
Esto puede ser causado por gas en el molde empujando a través del metal fundido dejando vacíos o burbujas al enfriarse. El gas atrapado puede ser causado por las condiciones del molde, si no es lo suficientemente poroso para permitir la fuga de gas. Cargas de chatarra ricas en hidrógeno y oxidadas son más propensas a causar defectos de poros finos ya que traen más hidrógeno consigo. La porosidad por gas es diferente a la porosidad por contracción, aunque ambas dejan pequeños agujeros en la fundición y pueden encontrarse en la misma pieza de metal. La porosidad por gas tiende a dejar poros finos regulares, con forma de burbuja, cerca de la parte superior del molde.
Defectos de enfriamiento
Porosidad por contracción
La porosidad por contracción es causada por volumen insuficiente de metal en el molde. A medida que el metal se enfría y contrae, se dejan pequeños agujeros en toda la fundición. Estos agujeros suelen ser irregulares, en comparación con los poros finos lisos y flotantes causados por gas.
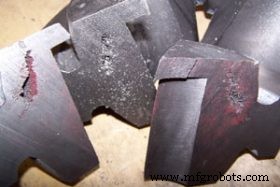
Cavidades por contracción
Estas son como la porosidad por contracción en que no hay suficiente metal para llenar el espacio a medida que la fundición se enfría y contrae. Sin embargo, este defecto tiende a ser un problema estructural más serio. A menudo, estas cavidades por contracción aparecerán como grandes grietas irregulares en el centro de un volumen de metal. Las fundiciones se enfrían de afuera hacia adentro, y la cavidad puede formarse en el último lugar en enfriarse. Ese no es universalmente el caso: depresiones por contracción visibles en el exterior de la fundición pueden aparecer dependiendo de la infraestructura de canales de alimentación, corredores y risers que soportan la fundición. Estas depresiones normalmente no son irregulares ni abiertas, sino lugares donde el metal parece hundido comparado con la forma prevista. Un objeto que sufre mucha contracción podría arreglarse cambiando el diseño de fundición, afinando paredes y suavizando esquinas, colocando risers adicionales en el modelo, o cambiando dónde emergen las compuertas.
Defectos de enfriamiento rápido
Los defectos de fundición por enfriamiento rápido pueden ocurrir si el molde está demasiado frío, o la fundición se remueve demasiado rápido de la arena. La congelación rápida puede hacer que la superficie de las fundiciones se vuelva extremadamente frágil, como si hubieran sido templadas al aire. Cuando el defecto es mecánico pero no estructural, el recocido de la fundición puede salvarla, eliminando la fragilidad mediante tratamiento térmico.
Grietas en caliente o roturas en caliente
Las grietas en caliente o roturas en caliente también pueden surgir en enfriamiento demasiado rápido. Son análogas a las cavidades por contracción pero son vacíos más parecidos a cintas en el metal causados por contracción rápida. Las fundiciones con grietas o roturas en caliente rendirán mal mecánicamente.
Deformación por enfriamiento
Este es un defecto común en fundiciones muy largas y delgadas, pero puede ocurrir en otras formas también. En este defecto, la fundición de metal se deforma alejándose de su forma prevista durante el enfriamiento, causando que esté fuera de las tolerancias especificadas.
Inspección
Los problemas de tolerancia dimensional o acabado superficial a menudo pueden verse con inspección visual y medición. Las pruebas de propiedades mecánicas también pueden hacerse simplemente. Algunos de los otros problemas, como porosidad y cavidades por contracción, son internos a la fundición. Existen métodos de prueba para detectar problemas internos para que una fundición no falle inesperadamente bajo carga.
Si tiene alguna pregunta o consulta relacionada con servicios de fundición o proyectos, por favor contacte a nuestro personal de ventas experto.
Proceso de manufactura
- Defectos Comunes en la Colada Continua de Acero: Causas y Prevención
- Laminación en Caliente de Tira y Prevención de Defectos Comunes
- Defectos en Fundición: Tipos, Causas y Soluciones Comprobadas
- Dominando la Modelación: Creando Modelos Precisos de Cera y Madera para Fundición
- 5 Defectos en Cizallado de Metales y Estrategias para Eliminarlos
- Defectos Comunes en Mecanizado CNC y Medidas de Control Comprobadas
- Los 4 Procesos de Fundición Metálica Más Utilizados Explicados
- Control maestro de temperatura en fundición a presión para calidad óptima
- Fundición en Arena Resinada Experta: Capacidades Avanzadas y Procesos Precisos
- Entendiendo el moldeo con molde no desechable: Tipos, beneficios y aplicaciones
- Fundición en molde permanente explicada: proceso, tipos y ventajas