



Defectos en fresado CNC: causas, síntomas y soluciones prácticas
Cuando se necesitan piezas de alta precisión, el fresado CNC es uno de los métodos más usados. Las fresadoras CNC modernas ofrecen grandes oportunidades para crear superficies complejas de forma libre rápidamente. También se han convertido en máquinas de alta precisión, por lo que, usadas correctamente, logran acabados tipo espejo.
Es normal ver algunos defectos en piezas fresadas CNC. Esto reduce la calidad del producto final. Aquí mostramos ejemplos comunes de defectos en fresado CNC y soluciones apropiadas para corregirlos.
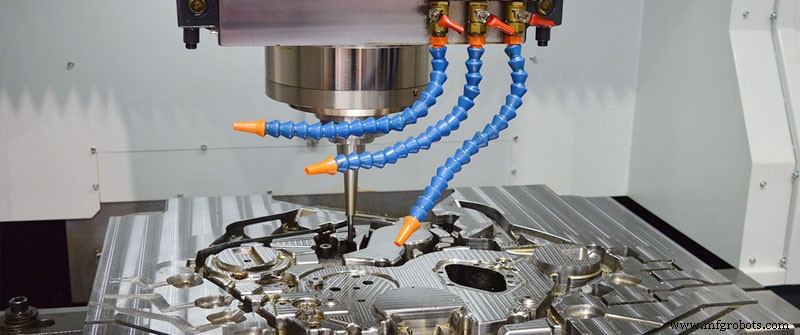
Quemaduras en la superficie de la pieza
Defecto
Un defecto común por errores en fresado CNC son las quemaduras en la superficie. Ocurren cuando la pieza se sobrecalienta. El defecto puede estar en esquinas o bordes. Se manifiesta como marcas de la fresa, bordes rugosos o marcas elevadas. Además, la herramienta se desgasta más rápido de lo normal.
Causa
Parámetros de corte incorrectos causan defectos. Especialmente una combinación inadecuada de avance y velocidad en la fresa. Suele dañar la pieza y la herramienta. Otra causa es seleccionar la herramienta equivocada. Tamaño, calidad y dimensiones deben ser adecuados para la pieza.
Solución
Reparamos fácilmente este defecto reduciendo velocidad de corte y relación de avance. Esto ralentiza el mecanizado, reduciendo calor en la superficie. O aumentamos la tasa de refrigeración durante el fresado. Ambos métodos reducen marcas de quemadura. En casos extremos como titanio (mala conductividad térmica), ambos métodos son necesarios.
Marcas de la herramienta tras fresado CNC
Defecto
Al mecanizar latón, cobre, bronce o aleaciones de aluminio, a veces aparecen marcas en las piezas. Esto se debe a su menor dureza frente a metales más duros.
Causa
Fuerza de sujeción excesiva en la herramienta. Si es manual, aprieta tornillos del sujetador; la solución es fácil. Pero para sujecciones manuales que no miden bien la fuerza. Otras fresadoras usan cilindros neumáticos o hidráulicos que generan fuerza de sujeción, usualmente mayor que la manual.
Solución
Una solución económica para evitar marcas en piezas sujetadas por herramientas neumáticas/hidráulicas es simple: colocar una placa de acero intermedia entre la pieza y el sujetador. La placa distribuye uniformemente la presión y aumenta el área de contacto, evitando deformación. Incluso si la fuerza sigue siendo excesiva, las marcas quedarán en la placa, no en la pieza.
Otra solución: comprar mordazas y sujetadores más blandos, que no dañen la pieza aunque se deforme.
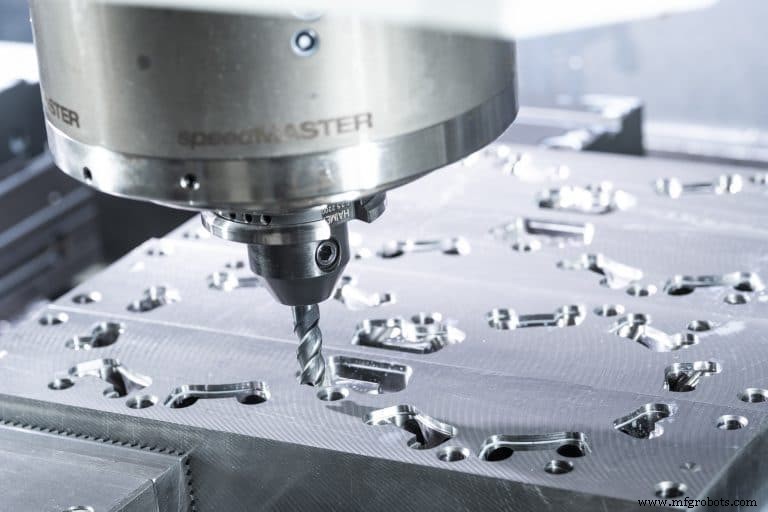
Acabado superficial variable en una sola superficie
Defecto
Uno de los problemas comunes en fresado CNC es el acabado superficial. Hay muchas razones para mala calidad o cambios en la pieza.
Causa
Primera razón: vibración (chatter). Vibración excesiva en máquina o herramienta. Resultado: superficie irregular en lugar de lisa. Causas de vibración: herramienta desafilada. Antes de quitar viruta, una herramienta roma deforma mucho la pieza. Aumenta fuerza de corte, y con acumulación de deformación, el filo penetra más, la viruta se rompe de golpe, dejando pequeños agujeros. Varios en la superficie reducen mucho el acabado.
Otra razón: estrategia de fresado CNC. Hay dos: fresado a favor (climb) y convencional. En climb, la rotación de la herramienta coincide con la dirección de avance de la mesa. La herramienta impacta en la pieza y sale lentamente con menor cantidad de material (superficie creada). Produce buen acabado. En convencional, rotación y avance son opuestos. La herramienta entra desde la superficie acabada. Por ligeras vibraciones y cambios, puede dañar ligeramente el acabado. Pero basta para cambiar el acabado final. Mecánicos novatos usan ambas estrategias accidentalmente moviendo la herramienta ida y vuelta. Resultado: superficie con dos tipos de acabado: más lisa en un paso, más rugosa en el siguiente.
Última razón: selección inadecuada o falta de refrigerante. Muchos subestiman el papel de refrigerantes y lubricantes, ignorándolos o usando los más baratos. De hecho, refrigerantes adecuados mejoran la calidad superficial global.
Solución
Para maximizar el acabado: mantenga la herramienta afilada, use la estrategia correcta y cuide el refrigerante. Generalmente, es mejor que la herramienta entre siempre por un lado y salga por el otro.
Rebabas
Defecto
En el proceso de fresado CNC, la fresadora deja material residual en la pieza. Este material se llama rebaba. Suelen formarse a lo largo del borde inferior durante fresado o taladrado. Común en materiales blandos con baja dureza y alta plasticidad.
Causa
La última capa de material se deforma y se arranca de la herramienta, pero no se elimina con la pieza en la misma posición. El material deformado queda como película en los bordes. Es afilado y reduce el valor estético de la pieza acabada.
Solución
Eliminamos rebabas mediante desbarbado. Hay varias formas. Una fácil: manual, con cabezales de esmeril, limas o lija para pulir y quitar rebabas. No requiere mucho conocimiento técnico, pero cumple la tarea. Alternativamente, tecnología avanzada de desbarbado (térmico, por vibración) hace mejor trabajo que el proceso manual.
Marcas de cambio de herramienta durante fresado CNC
Defecto
En mecanizado ordinario y de alta velocidad, la herramienta debe cambiarse. Si no se ajustan parámetros relevantes durante el cambio, aparecen marcas obvias que afectan seriamente la apariencia.
Solución
Cuando se termina fresado de fondo o lateral, las marcas de herramienta son comunes. Muchos creen que es error inevitable. En realidad, es evitable. Para resolverlo, en mecanizado de la pieza, el acabado de esquinas cóncavas debe hacerse con herramientas pequeñas. Por la fuerza y oscilación, es fácil producir marcas en esquinas.
Conclusión
Como ve, el fresado CNC es un proceso complejo. Necesita los socios adecuados para lograr grandes resultados. SANS Machining es su mejor opción para proyectos de pequeños volúmenes. Envíe sus dibujos para cotización gratuita.
Proceso de manufactura
- Entendiendo las Fresadoras: Componentes Clave y Funcionamiento
- Defectos en Fundición: Tipos, Causas y Soluciones Comprobadas
- Fresado y Mecanizado CNC Explicados: Aplicaciones y Beneficios Clave
- Previniendo el Arrastre de Rebaba en Operaciones de Punzonado: Causas y Soluciones
- Defectos Comunes en Mecanizado CNC y Medidas de Control Comprobadas
- Máquinas y Métodos de Fresado CNC: Precisión y Automatización
- Torneado CNC vs. Fresado: Diferencias Clave y Aplicaciones
- Entendiendo los Tornos y Fresadoras CNC: Funciones, Beneficios y Aplicaciones
- Componentes clave de sistemas CNC: Guía completa de partes y elementos
- Dominando el Mecanizado de Piezas Grandes: Supere los Desafíos Clave
- Tres Causas Comunes de Fallo en Motores Eléctricos y Cómo Solucionarlas